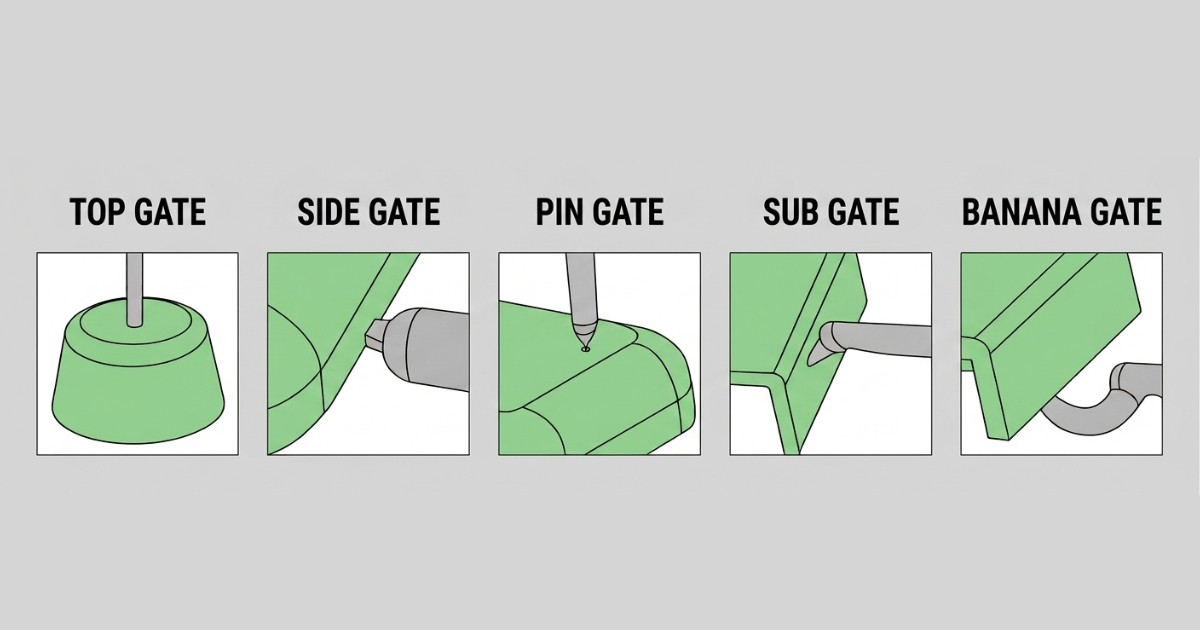
Angusspunkt-Design für Spritzgießwerkzeuge — Typen, Platzierung und Angussrest-Management
Ein Werkzeugkonstrukteur bei einem Lohnfertiger erhält die Bauteildatei für ein transparentes Polycarbonat-Gehäuse eines Medizingeräts: 85 × 55 × 22 mm, 2,0 mm Wand, polierte SPI A-1-Oberfläche auf allen sichtbaren Flächen und eine Spezifikationsnotiz, die lautet: „Kein sichtbarer Angussrest auf irgendeiner Klasse-A-Oberfläche." Das Bauteil hat vier Außenflächen, alle kosmetisch. Die Unterseite ist eine Schnapphaken-Gegenfläche mit 12 Kragarm-Elementen — funktional belastet, für eine Angusslage nicht verfügbar. Die Innenfläche ist mit Leiterplatten-Abstandshaltern, Schnapptürmen und einer Batteriefachwand übersät.
Der Konstrukteur hat zwei Fragen, die alles Nachfolgende bestimmen: Wohin kommt der Angusspunkt, und welcher Angusspunkt-Typ kann das geforderte kosmetische Ergebnis liefern und gleichzeitig eine 2-mm-Wand über eine 85-mm-Fließweglänge füllen?
Angusspunkt-Design ist die Schnittstelle von Werkzeugtechnik, Materialverhalten und kosmetischen Anforderungen. Eine schlecht gewählte Angusslage erzeugt eine Bindenaht durch ein Strukturmerkmal. Ein schlecht gewählter Angusspunkt-Typ hinterlässt einen Angussrest, der die kosmetische Spezifikation überschreitet. Ein zu kleiner Angusspunkt erhöht den Fülldruck, verlängert die Zykluszeit und kann das Material am Angusseintritt scherdegradieren. Dieser Leitfaden behandelt die fünf in Produktionsspritzgießwerkzeugen verwendeten Angusspunkt-Typen, die Platzierungsregeln, die die Füllqualität bestimmen, und die Angussrest-Standards, die kosmetische Teile fordern.
Was der Angusspunkt leistet
Der Angusspunkt ist die letzte Verengung, durch die Kunststoffschmelze in die Werkzeugkavität eintritt. Er ist der kleinste Querschnitt im gesamten Schmelzversorgungssystem — bewusst. Der Angusspunkt erfüllt vier Funktionen:
- Fließverengung — Erzeugt Schererwärmung am Kavitätseintritt und senkt die Schmelzviskosität genau dort, wo das Material in die Kavität eintritt. Dasselbe Prinzip wie beim Aneinanderreiben der Hände: Die Scherrate durch den engen Angusspunkt erzeugt Reibungswärme, die die Fließfähigkeit genau dort verbessert, wo sie gebraucht wird.
- Einfrierkontrolle — Der Angusspunkt ist die erste Stelle, die nach Injektionsende erstarrt, und dichtet die Kavität gegen das Kanalsystem ab. Ist der Angusspunkt zu groß, kann Schmelze aus der Kavität in den Kanal zurückfließen, sobald der Einspritzdruck abfällt — mit Lunkern, Einfallstellen und Maßabweichungen als Folge.
- Angussrest-Position — Der Angusspunkt hinterlässt eine Zeugenmarkierung am Bauteil. Der Angusspunkt-Typ bestimmt Größe, Form und Lage dieser Markierung. Kosmetische Spezifikationen steuern die Angusspunkt-Auswahl ebenso stark wie die Füllanforderungen.
- Angussabtrennung — Wie sich der Angusspunkt nach dem Spritzgießen vom Bauteil trennt, bestimmt, ob das Abtrennen automatisch (das Werkzeug erledigt es beim Auswerfen), manuell (eine Bedienperson schneidet) oder robotergestützt (Angussgreifer oder End-of-Arm-Werkzeug) erfolgt. Das Abtrennverfahren wirkt direkt auf die Stückkosten.
Angusspunkt-Typen — Auswahl nach Geometrie und Anforderung
1. Randanguss (Seitenanguss)
Der häufigste Angusspunkt-Typ. Ein rechteckiger oder trapezförmiger Querschnitt, in die Trennebene eingearbeitet, der die Kavität von einer Seite speist. Der Angusspunkt liegt in derselben Ebene wie die Trennebene und speist direkt in die Kavitätswand.
| Parameter | Typischer Wert |
|---|---|
| Angussbreite | 1,5–6,0 mm (typisch 0,5–0,8× Bauteilwand an der Angussstelle) |
| Angussstiefe | 0,5–1,5 mm (typisch 0,5–0,7× Bauteilwandstärke) |
| Angusslandlänge | 0,5–1,5 mm (kurzes Land = weniger Druckverlust, aufwendiger zu fräsen) |
| Entformungsschräge am Anguss | 2–3° pro Seite für saubere Entformung |
Wann einzusetzen: Universalanguss für Teile, bei denen der Angussrest auf einer nicht-kosmetischen Kante liegen darf. Funktioniert mit nahezu allen Materialien und Bauteilgeometrien. Der rechteckige Querschnitt liefert einen breiten, flachen Schmelzeeintritt, der die Fließfront gleichmäßig entlang der Kavitätswand verteilt — das reduziert Jetting und erzeugt ein gleichmäßiges Füllbild.
Wann nicht einzusetzen: Wenn das Bauteil an allen Außenflächen kosmetische Anforderungen hat oder die Angusslage auf einer für den Endnutzer sichtbaren Fläche liegt. Randangüsse hinterlassen einen rechteckigen Angussrest, der manuell nachgearbeitet werden muss — eine Bedienperson schneidet den Angussrest mit dem Seitenschneider ab, und die Schnittfläche muss innerhalb der kosmetischen Spezifikation liegen.
Abtrennen: Manuell — eine Bedienperson schneidet den Angussrest nach dem Auswerfen ab. Die Schnittzeit liegt je nach Angussabmessungen und Zugänglichkeit typisch bei 3–8 Sekunden pro Teil. Bei hohen Stückzahlen rechtfertigen die kumulierten Lohnkosten des manuellen Abtrennens häufig die höheren Werkzeugkosten eines Angusspunkt-Typs mit automatischer Abtrennung.
2. Tunnelanguss (U-Boot-Anguss, Subanguss)
Ein konischer oder trapezförmiger Tunnel, schräg durch den Werkzeugstahl gefräst, der unterhalb der Trennebene in die Kavität eintritt. Der Angusspunkt wird beim Auswerfen automatisch vom Bauteil abgerissen — der schräge Tunnel schert den Anguss an der Kavitätswand ab, während das Bauteil ausgeworfen wird, und trennt Bauteil und Kanal ohne Bedienereingriff.
| Parameter | Typischer Wert |
|---|---|
| Angussdurchmesser an der Kavität | 0,5–1,8 mm |
| Tunnelwinkel | 30–45° zur Horizontalen |
| Tunnellänge | 1,5–4,0 mm |
| Angüsseintritt | 0,5–1,0 mm unterhalb der Trennebene an der Kavitätsseitenwand |
Wann einzusetzen: Serienproduktion, bei der manuelle Abtrennkosten nicht akzeptabel sind. Tunnelangüsse ermöglichen vollautomatisches Spritzgießen — Bauteil und Anguss werden getrennt ausgeworfen, der Anguss fällt in einen Sammelbehälter, und die Teile laufen ohne Bedienereingriff an der Maschine in die nächste Operation. Besonders wirksam bei PP, PE und flexiblen Materialien, die sich mit einem Randanguss nicht sauber abtrennen ließen.
Wann nicht einzusetzen: Steife, spröde Materialien (PS, ungefülltes POM, einige PMMA-Typen), die beim Auswerfen am Angusspunkt brechen statt zu scheren — der Bruch kann in den Bauteilkörper fortlaufen und einen Riss oder eine strukturelle Schwachstelle erzeugen. Glasfaserverstärkte Materialien beschleunigen den Tunnelverschleiß — der abrasive Füllstoff trägt die Tunnelmündungskante über 50.000–100.000 Schüsse ab, was den Austausch des Einsatzes erfordert. Ebenfalls ungeeignet für Teile, bei denen der Angussrest (ein kleiner erhabener Nupsi am Eintrittspunkt) auf einer kosmetischen Fläche liegt.
Abtrennen: Automatisch — wird beim Auswerfen abgeschert. Der Rest ist ein kleiner erhabener Nupsi oder eine Vertiefung am Eintrittspunkt, typisch 0,2–0,5 mm hoch. Akzeptabel auf Innenflächen und verdeckten Außenwänden; nicht akzeptabel auf Klasse-A-Kosmetikflächen.
3. Fächeranguss
Ein Angusspunkt, der sich vom Kanal in dreieckiger oder fächerförmiger Form verbreitert und die Kavität entlang einer breiten Front betritt. Die Angusstiefe bleibt konstant, die Breite erweitert sich, um die Schmelze über eine breitere Eintrittsfläche der Kavität zu verteilen.
| Parameter | Typischer Wert |
|---|---|
| Angussbreite an der Kavität | 6–40 mm (typisch 2–10× die Landtiefe des Angusses) |
| Angusstiefe | 0,3–1,0 mm (dünner als die Bauteilwand am Eintrittspunkt) |
| Fächerwinkel | 15–30° Gesamtöffnungswinkel |
| Angusslandlänge | 0,5–1,5 mm |
Wann einzusetzen: Große, flache Teile, bei denen ein einzelner Punktanguss übermäßige Füllzeit und übermäßigen Druckverlust erzeugen würde. Der breite Schmelzeeintritt erzeugt eine gleichmäßige Fließfront, die das Risiko von Fließmarkierungen (Schallplattenrillen-Effekt) auf sichtbaren flachen Oberflächen reduziert — typisch bei Displayblenden, Geräteblenden und transparenten Teilen, bei denen Fließmarken der dominierende kosmetische Fehler sind.
Wann nicht einzusetzen: Kleine Teile (die Fächerbreite würde die Bauteilabmessung überschreiten), Mehrfachwerkzeuge, bei denen die Fächerangüsse zu viel Werkzeugfläche verbrauchen, oder Teile mit komplexer Geometrie an der Eintrittskante, wo die breite Fließfront ein unvorhersagbares Füllverhalten erzeugt.
Abtrennen: Manuell — erfordert das Nacharbeiten entlang einer breiten Angusslinie. Je breiter der Anguss, desto mehr Bedienzeit pro Teil. Bei einem 30 mm breiten Fächeranguss liegt die Schnittzeit bei 8–12 Sekunden gegenüber 3–5 Sekunden bei einem 4 mm breiten Randanguss. Fächerangüsse bleiben in der Regel auf Einfach- oder niederfachige Werkzeuge beschränkt, bei denen die Abtrennlohnkosten die Stückkosten nicht dominieren.
4. Membrananguss (Ringanguss)
Ein umlaufender Angusspunkt für zylindrische Teile, bei dem die Schmelze über den gesamten Umfang des Bauteils eintritt. Der Anguss bildet einen dünnen Ringquerschnitt, der die Kavität gleichzeitig aus 360° speist.
| Parameter | Typischer Wert |
|---|---|
| Landdicke des Angusses | 0,2–0,5 mm |
| Landlänge des Angusses | 0,5–1,0 mm |
| Kanalsystem | Kaltkanal mit ringförmigem Verteiler |
Wann einzusetzen: Zylindrische oder rotationssymmetrische Teile — Zahnräder, Lagerhalter, Linsengehäuse, Ventilkörper und jedes runde Teil, bei dem Rundlauf kritisch ist. Der 360°-Schmelzeeintritt erzeugt einen exakt radialen Fluss und eliminiert den Verzug, den ein einseitiger Randanguss an einem runden Teil durch asymmetrische Füllung verursacht. Ebenfalls eingesetzt bei dünnwandigen zylindrischen Teilen (Wand <1,0 mm), bei denen der 360°-Anguss die Fließweglänge minimiert und den Fülldruck senkt.
Wann nicht einzusetzen: Nicht zylindrische Teile (die Geometrie trägt keinen Ringanguss) oder Teile, bei denen der umlaufende Angussrest nicht akzeptabel ist — der Membrananguss hinterlässt eine dünne ringförmige Zeugenlinie, die nachgearbeitet oder spanend entfernt werden muss.
Abtrennen: Manuell oder spanend. Der dünne Ringanguss wird üblicherweise in einer zweiten Stanzoperation ausgestanzt (ein Stempel-/Matrizensatz entfernt den Angussring in einem Hub) oder bei engen Toleranzen auf der Drehmaschine abgedreht. Einige Konstruktionen nutzen einen innenliegenden Membrananguss (der in die Mitte eines ringförmigen Teils speist), welcher beim Auswerfen durch eine Auswerferhülse abgebrochen wird.
5. Nadelverschluss-Anguss (Heißkanalventil)
Ein Heißkanalanguss mit mechanisch betätigtem Stift, der die Angussöffnung an der Kavitätsoberfläche öffnet und schließt. Der Stift wird pneumatisch oder hydraulisch zurückgezogen, damit die Schmelze während der Einspritzphase fließen kann, und danach vorgeschoben, um den Anguss an der Kavitätsoberfläche zu verschließen, wenn die Kavität gefüllt ist. Das Ergebnis ist ein Angussrest, der nahezu bündig mit der Bauteiloberfläche abschließt — eine flache, kreisförmige Zeugenmarkierung statt eines erhabenen Nupsis.
| Parameter | Typischer Wert |
|---|---|
| Angussdurchmesser | 1,5–6,0 mm (bei vollständig zurückgezogenem Ventilstift) |
| Stiftdurchmesser | 1,0–4,0 mm (passend zur Angussöffnung) |
| Betätigung | Pneumatisch (Standard) oder hydraulisch (für Materialien mit hoher Schmelzetemperatur) |
Wann einzusetzen: Kosmetische Teile, bei denen kein erhabener Angussrest akzeptabel ist — Automobil-Innenraumverkleidungen, Gehäuse von Konsumelektronik, Medizingerätegehäuse und jede Klasse-A-Fläche, bei der die Angussmarke auf einer sichtbaren Seite liegt. Ebenfalls eingesetzt bei großen Schussgewichten (>200 g), bei denen der Angusspunkt über eine verlängerte Füll- und Nachdruckphase offen bleiben muss, sowie bei sequenzieller Nadelverschlusssteuerung, bei der mehrere Nadelverschlüsse nacheinander öffnen, um das Füllbild in großen Teilen zu steuern (Automobilstoßfänger, Instrumententafeln).
Wann nicht einzusetzen: Kleinserien, bei denen die Heißkanalkosten (3.000–8.000 $ pro Nadelverschlussdüse) nicht über ausreichende Stückzahlen amortisiert werden. Thermisch empfindliche Materialien, die im Heißkanalverteiler bei langer Verweilzeit abbauen würden. Teile unter etwa 20 g, bei denen die Nadelverschluss-Hardware physikalisch zu groß für die Kavitätsgeometrie ist.
Abtrennen: Nicht erforderlich — der Ventilstift dichtet den Angusspunkt bündig oder nahezu bündig mit der Kavitätsoberfläche ab. Der Angussrest ist eine flache, kreisförmige Zeugenlinie, typisch 0,02–0,05 mm tief, die bei intelligenter Positionierung auch auf sichtbaren Flächen als akzeptabel spezifiziert werden kann.
Angusspunkt-Platzierung — Die fünf Regeln
Die Angusslage ist ebenso wichtig wie der Angusspunkt-Typ. Ein korrekt konstruierter Angusspunkt an der falschen Stelle erzeugt ein Teil, das füllt, aber nicht funktioniert.
Regel 1: In den dicksten Querschnitt anschießen
Kunststoff fließt von dünn nach dick widerwillig und von dick nach dünn von selbst. Der Angusspunkt sollte in den dicksten Querschnitt des Bauteils speisen, damit die Fließfront von dick nach dünn fortschreitet — damit sind die dünnen Querschnitte die letzten, die füllen, und genau das ist gewünscht, weil dünne Querschnitte am schnellsten erstarren. Speist der Angusspunkt einen dünnen Querschnitt und muss die Schmelze in einen dickeren Bereich fließen, erstarrt der dünne Querschnitt, bevor der dicke vollständig nachgedrückt ist — mit Einfallstellen und Lunkern in der dicken Zone.
Bei einem Bauteil mit variabler Wandstärke liegt der Angusspunkt an der dicksten Wand, und der Fließweg führt zu fortschreitend dünneren Querschnitten.
Regel 2: Bindenähte bewusst positionieren
Jedes Loch, jeder Schlitz und jeder Kernstift in der Kavität erzeugt stromabwärts eine Bindenaht. Die Lage der Bindenaht ist vorhersagbar — sie bildet sich dort, wo die Fließfront nach der Teilung durch ein Hindernis wieder zusammenläuft. Der Konstrukteur steuert, wo Bindenähte entstehen, indem er den Angusspunkt relativ zum Hindernis positioniert.
Wenn eine Bindenaht unvermeidbar ist, dann:
- auf einer nicht-kosmetischen Fläche (Innenrippe, verdeckte Wand)
- entfernt von Strukturmerkmalen (Bosse, Schnapphaken, Scharnierpunkte)
- entfernt von Gewindeeinsatzstellen, an denen die reduzierte Festigkeit der Bindenaht zum Ausreißen des Einsatzes führt
Moldflow-Analyse sagt die Lage von Bindenähten voraus, bevor Stahl geschnitten wird. Ein Werkzeugkonstrukteur, der diesen Schritt überspringt, findet die Bindenähte am T1-Muster und muss dem Kunden erklären, warum eine sichtbare Linie durch das Logo auf der Sichtfläche des Bauteils läuft.
Regel 3: Fließweglänge minimieren
Die Fließweglänge vom Angusspunkt bis zum entferntesten Kavitätspunkt bestimmt den erforderlichen Einspritzdruck und die minimale Wandstärke, die noch gefüllt werden kann. Für ein gegebenes Material und eine gegebene Wandstärke gibt es eine maximale Fließweglänge, ab der die Fließfront erstarrt, bevor sie das Kavitätsende erreicht — ein Kurzschuss.
| Material | Max. Fließweglängenverhältnis (Fließweg : Wandstärke) |
|---|---|
| PP (leicht fließend) | 250:1 – 300:1 |
| ABS | 150:1 – 200:1 |
| PC | 80:1 – 120:1 |
| PC/ABS | 100:1 – 150:1 |
| PA6 | 150:1 – 250:1 |
| PBT | 100:1 – 150:1 |
| POM | 100:1 – 180:1 |
| PEEK | 50:1 – 80:1 |
Überschreitet die erforderliche Fließweglänge die Materialfähigkeit bei der gegebenen Wandstärke, bleiben drei Optionen: Wandstärke erhöhen (wenn die Konstruktion es zulässt), den Angusspunkt näher an das entfernte Ende legen (kürzere Fließweglänge) oder zusätzliche Angusspunkte setzen (Aufteilung des Flusses in kürzere Abschnitte, um den Preis zusätzlicher Bindenähte).
Regel 4: Direkte Anspritzung auf Kerne vermeiden
Ein Angusspunkt direkt gegenüber einem Kernstift zwingt die Schmelze, mit hoher Geschwindigkeit auf die Stiftfläche zu treffen, und erzeugt eine Fließmarkierung (Schlieren oder Schleier), die vom Auftreffpunkt nach außen strahlt. Abhilfe: den Angusspunkt um mindestens 2× den Angussdurchmesser von der Mittellinie jedes Kernstifts versetzen oder einen Laschenanguss verwenden, der den Schmelzefluss parallel statt senkrecht zur Stiftfläche umlenkt.
Regel 5: Materialspezifisches Verhalten berücksichtigen
- Glasfaserverstärkte Materialien (PA6-GF30, PP-GF20, PBT-GF30): Die Glasfaserorientierung folgt der Fließrichtung. Ein Angusspunkt, der asymmetrischen Fluss erzeugt (ein einseitiger Randanguss an einem rechteckigen Teil), erzeugt asymmetrische Faserorientierung — daraus folgt differentielle Schwindung in Fließ- und Querrichtung und damit Verzug. Ein mittiger Angusspunkt oder zwei seitliche Angusspunkte mit symmetrischem Fluss minimieren den Verzug nach dem Spritzgießen bei gefüllten Materialien.
- Flammhemmende Materialien: FR-Additive erhöhen die Schmelzviskosität und senken die thermische Stabilität. Größere Angusspunkte (1,2–1,5× des Standardquerschnitts bei gleicher Wandstärke) reduzieren die Schererwärmung und verhindern Materialabbau am Angusspunkt. Kleinere Angusspunkte erzeugen bei FR-Materialien innerhalb der ersten 100–200 Schüsse Brandstellen am Anguss.
- Transparente Materialien (PC, PMMA, MABS): Der Angussrest ist sichtbarer als bei eingefärbten Materialien. Tunnelangüsse hinterlassen an transparenten Teilen eine innere Spannungskonzentration, die unter polarisiertem Licht als Doppelbrechungshof sichtbar wird. Ein Randanguss auf einer nicht-kosmetischen Kante ist bei transparenten Teilen die sichere Voreinstellung, solange nicht das Produktionsvolumen einen Nadelverschluss rechtfertigt.
Angusspunkt-Größe — Die Querschnittsberechnung
Ein zu kleiner Angusspunkt verursacht Scherdegradation (Material verbrennt am Anguss), übermäßigen Druckverlust (höhere Schließkraftanforderung) und Jetting (die Schmelze schießt als schmaler Strahl statt als gleichmäßige Front in die Kavität). Ein zu großer Angusspunkt verlängert die Zykluszeit (der Anguss erstarrt langsamer und verzögert die Schneckenrücklaufphase), hinterlässt einen größeren Angussrest und bedeutet in einem Kaltkanalsystem einen schwereren Anguss, der Material verschwendet.
Ausgangspunkt für Angusstiefe und -breite ist die Bauteilwandstärke an der Angussstelle:
| Material | Angusstiefe | Angussbreite |
|---|---|---|
| ABS, PS, PMMA (amorph, leicht fließend) | 0,5–0,7× Wand | 0,5–1,0× Tiefe |
| PC, PPO (amorph, viskos) | 0,7–0,8× Wand | 0,5–1,0× Tiefe |
| PP, PE (teilkristallin, leicht fließend) | 0,4–0,6× Wand | 0,8–1,2× Tiefe |
| PA6, PA66 (teilkristallin, moderat) | 0,6–0,8× Wand | 0,5–1,0× Tiefe |
| POM, PBT (teilkristallin, moderat) | 0,6–0,8× Wand | 0,5–0,8× Tiefe |
| Glasfaserverstärkt (>20 %) | 0,8–1,0× Wand | 0,6–0,8× Tiefe |
| PEEK, PPS, PEI | 0,8–1,0× Wand | 0,6–0,8× Tiefe |
Für eine 2,0 mm dicke ABS-Wand an der Angussstelle ergibt sich: Angusstiefe 1,0–1,4 mm, Angussbreite 0,5–1,4 mm. Eine Angusstiefe von 1,2 mm und eine Breite von 1,0 mm sind ein konservativer Ausgangspunkt, der anhand der T1-Füllergebnisse angepasst wird.
Die Landlänge des Angusses — die Strecke vom Kanal zur Kavität, über die der Angussquerschnitt konstant bleibt — sollte so kurz sein, wie es die Fertigung zulässt, typisch 0,5–1,5 mm. Ein kürzeres Land reduziert den Druckverlust über den Anguss und die Schererwärmung des Materials. Ein längeres Land erhöht Druckverlust und Schererwärmung, liefert aber eine sauberere Bruchstelle bei Tunnelangüssen. Die Landlänge ist ein Fertigungsparameter, kein Konstruktionsparameter — der Konstrukteur gibt den minimal praktikablen Wert für den Angusspunkt-Typ vor und überlässt dem Werkzeugbauer, was dessen EDM- oder CNC-Prozess leisten kann.
Angussrest nach kosmetischer Klasse
Kosmetische Spezifikationen definieren, welches Maß an Angussmarkierung akzeptabel ist:
| Kosmetische Klasse | Anforderung an den Angussrest | Akzeptable Angusspunkt-Typen |
|---|---|---|
| Klasse A (sichtbar, keine Markierung) | Bündig bis max. 0,05 mm, kein erhabener Nupsi | Nur Nadelverschluss |
| Klasse B (sichtbar, kleine Markierung ok) | Erhabene Markierung ≤0,2 mm, flache Schnittfläche | Tunnelanguss (nicht-kosmetische Fläche), nachgearbeiteter Randanguss |
| Klasse C (nicht sichtbar oder verdeckt) | Markierung ≤0,5 mm, Schnittmarke akzeptabel | Randanguss, Tunnelanguss, Fächeranguss |
| Innen (nur funktional) | Keine Einschränkung | Jeder Angusspunkt-Typ |
Für das Medizingerätegehäuse vom Beginn dieses Leitfadens — Klasse A auf allen Außenflächen, Innenfläche voller Funktionsmerkmale — lautet die Angusslösung: Nadelverschluss auf der Innenfläche. Der Ventilstift tritt von der Kernseite (innere Kavitätsfläche) ein, zwischen den Leiterplatten-Abstandshaltern positioniert, wo er eine 0,02 mm tiefe kreisförmige Markierung auf einer nicht-kosmetischen Innenfläche hinterlässt. Das Heißkanalsystem verteuert das Werkzeug um 5.000 $, vermeidet aber manuelles Abtrennen und kosmetische Ausschüsse — die Alternative, ein Randanguss an der unteren Schnapphakenkante, hätte das manuelle Nacharbeiten von 12 Angüssen pro Teil bei geschätzt 18 Sekunden Bedienzeit pro Teil erfordert, was etwa 0,45 $ Lohnkosten pro Teil hinzufügt. Bei 50.000 Einheiten pro Jahr amortisiert der Nadelverschluss die Heißkanalinvestition im ersten Produktionsjahr und liefert ein kosmetisch besseres Teil.
Angusspunkt-Design ist kein Nachgedanke im Werkzeugkonstruktionsprozess. Es bestimmt die Füllqualität, steuert die Lage der Bindenähte, setzt den kosmetischen Standard des Bauteils und definiert die Abtrennkosten pro Teil, die sich über jede Produktionsserie während der gesamten Werkzeugstandzeit summieren. Die Zeit, die für die Bestimmung von Angusspunkt-Typ und -Position aufgewendet wird, zahlt sich in der Vermeidung auch nur einer Werkzeugänderung zur Versetzung eines Angusspunkts aus, der ohne Berücksichtigung von Regel 2 platziert wurde: Bindenähte bewusst positionieren.