Gasinnendruck-Spritzgießen — Ein Technischer Leitfaden für Hohle und Dickwandige Kunststoffteile
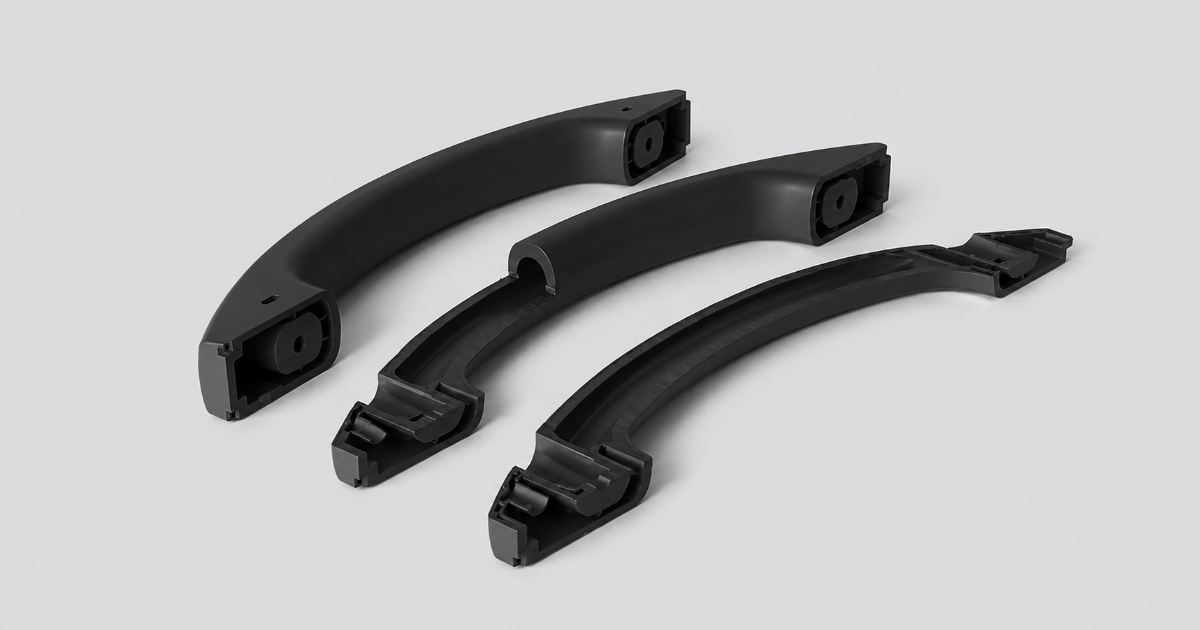
Ein Produktingenieur bei einem Automobilzulieferer konstruiert einen Türgriff für den Innenraum. Das aktuelle Design ist ein massives ABS-Teil — 180 mm lang, 28 mm Durchmesser am Griff, 4 mm Nennwandstärke und vier Montagedome. Bei 50.000 Einheiten pro Jahr beträgt die Zykluszeit 42 Sekunden. Das Teil wiegt 85 Gramm. Jede Dom-Anbindung zeigt eine sichtbare Einfallstelle durch die lackierte Klasse-A-Oberfläche hindurch. Der OEM hat die letzten drei PPAP-Einreichungen wegen kosmetischer Mängel an den Dompositionen abgelehnt. Das Werkzeugteam hat den Nachdruck ausgereizt, die Nachhaltezeit verlängert und drei verschiedene Materialtypen versucht. Nichts beseitigt die Einfallstellen, ohne die Zykluszeit über den kalkulierten Kostenrahmen hinaus zu verlängern.
Die Lösung ist nicht mehr Nachdruck. Es ist Stickstoffgas.
Das Problem: Wenn massiver Kunststoff zu viel ist
Ein Kunststoffteil mit einem Querschnitt von 20 mm klingt nach einer einfachen Spritzgießaufgabe — bis man die Zahlen durchrechnet. Die Kühlzeit eines massiven Querschnitts von 20 mm ist ungefähr proportional zum Quadrat der Wandstärke. Bei 2 mm Wandstärke dauert die Kühlung 5–8 Sekunden. Bei 20 mm dauert sie 8–12 Minuten. Das ist keine Zykluszeit, die in einer Produktionsumgebung funktioniert.
Selbst wenn man so lange warten könnte, würde das Teil an jeder Übergangsstelle zwischen dicken Abschnitten eine tiefe Einfallstelle ausbilden. Während der geschmolzene Kern abkühlt und schwindet, wird die bereits erstarrte Außenhaut nach innen gezogen — es entsteht eine sichtbare Vertiefung, die kein noch so hoher Nachdruck verhindern kann. Ein erhöhter Nachdruck zum Ausgleich erzeugt Innenspannungen, die das Teil beim Auswerfen verziehen.
Hier kommt das Gasinnendruck-Spritzgießen ins Spiel.
Nehmen Sie eine Stuhlarmlehne, einen Automobil-Türgriff oder einen Haltegriff an einem Haushaltsgerät. Diese Teile brauchen strukturelle Steifigkeit — ein massiver Querschnitt würde unnötig Material verbrauchen, die Zykluszeit auf wirtschaftlich untragbare Werte verlängern und an jeder Verbindungsstelle kosmetische Fehler erzeugen. Das Gasinnendruck-Verfahren löst alle drei Probleme gleichzeitig: Es höhlt den dicken Abschnitt mit Druckstickstoff aus und reduziert damit den Materialeinsatz um 20–40 %, die Kühlzeit um 40–60 % und die Einfallstellen auf null.
Was ist Gasinnendruck-Spritzgießen?
Das Gasinnendruck-Spritzgießen ist eine Verfahrensvariante, bei der unter Druck stehendes Stickstoffgas (typischerweise 200–350 bar) während oder unmittelbar nach dem Einspritzen der Kunststoffschmelze in den Formhohlraum eingebracht wird. Das Gas folgt dem Weg des geringsten Widerstands durch den geschmolzenen Kern des Teils, verdrängt den Kunststoff nach außen gegen die Kavitätswand und erzeugt ein Netzwerk von Hohlkanälen durch alle dicken Abschnitte.
Das Gas vermischt sich nicht mit dem Kunststoff — es schiebt das noch schmelzflüssige Kernmaterial voran, vervollständigt die Kavitätsfüllung und höhlt gleichzeitig den Innenraum aus. Das Ergebnis ist ein Teil mit massiver Außenhaut und hohlem Kern, strukturell vergleichbar einem Knochen oder einem Hohlrohr: maximale Biegesteifigkeit bei minimalem Materialgewicht.
Zwei Verfahrensvarianten dominieren die industrielle Praxis:
Kurzschussverfahren (Innere Gasinjektion)
Der Formhohlraum wird absichtlich nur zu 70–85 % seines Gesamtvolumens mit Kunststoffschmelze gefüllt. Anschließend wird Stickstoffgas über eine Gasnadel direkt in den schmelzflüssigen Kunststoff eingebracht. Das Gas expandiert und drückt den Kunststoff nach außen, bis er die gesamte Kavitätswand berührt. Weil die Gasinjektion den absichtlich kurzen Kunststoffschuss kompensiert, ist das Endteil vollständig ausgeformt — jedoch mit einem Hohlkern statt einem massiven Querschnitt.
Das Kurzschussverfahren ist die am weitesten verbreitete Variante. Es eignet sich am besten für Teile mit klar abgegrenzten dicken Abschnitten, die als Gaskanäle dienen können — Griffe, Schienen, Rahmen und Komponenten mit einem einzigen dominierenden Fließweg.
Vollschussverfahren (Äußere Gasinjektion)
Beim Vollschussverfahren wird die Kavität vollständig mit Kunststoffschmelze gefüllt — ein Standard-Spritzgießzyklus. Anschließend wird Gas auf der Nicht-Sichtseite des Teils eingebracht, typischerweise über Gasnadeln, die gegenüber den Sichtflächen positioniert sind. Das Gas dringt nicht in das Teilinnere ein, sondern beaufschlagt die Oberfläche mit gleichmäßigem Druck und presst den Kunststoff von außen gegen die Kavität, während der Kern abkühlt.
Die äußere Gasinjektion wird vor allem zur Beseitigung von Einfallstellen an großen ebenen Flächen und verrippten Strukturen eingesetzt — Geräteblenden, Armaturenbretttafeln und Gehäuse von Unterhaltungselektronik, bei denen kosmetische Anforderungen jeden Oberflächenfehler ausschließen. Der Gasdruck, der über die gesamte Kühlphase aufrechterhalten wird, verhindert, dass sich die Kunststoffhaut beim Schwinden des Kerns von der Kavitätsoberfläche ablöst.
Die Physik: Warum Gas leistet, was Nachdruck nicht kann
Das konventionelle Spritzgießen ist darauf angewiesen, dass die Kunststoffschmelze selbst den Nachdruck von der Schnecke durch den Anguss, über das Verteilersystem, durch dünne Wände und in dicke Abschnitte überträgt. Doch Kunststoff ist eine schlechte Hydraulikflüssigkeit — seine Viskosität steigt beim Abkühlen exponentiell an, und der Druckverlust entlang des Fließwegs führt dazu, dass ein dicker Abschnitt 150 mm vom Anguss entfernt möglicherweise nur 15–20 % des an der Schnecke anliegenden Nachdrucks sieht.
Gas hat diese Einschränkung nicht. Stickstoff bei 300 bar erfährt über jede Entfernung innerhalb eines Werkzeugs einen vernachlässigbaren Druckverlust. Sobald sich der Gaskanal gebildet hat, ist der Druck im gesamten Gasnetzwerk gleichmäßig. Ein dicker Abschnitt 200 mm vom Anguss entfernt sieht exakt denselben Nachdruck wie ein Abschnitt 20 mm vom Anguss entfernt.
Diese gleichmäßige Druckeinleitung ist der grundlegende Grund dafür, dass das Gasinnendruck-Verfahren Einfallstellen beseitigt. Jeder Kubikmillimeter im Inneren des Teils wird unter identischem Druck gehalten, bis die Außenhaut erstarrt. Es gibt keine Niederdruckzonen, in denen die Schwindung die Oberfläche nach innen ziehen könnte.
Wann Gasinnendruck einsetzen: Die Entscheidungsmatrix
Nicht jedes dickwandige Teil braucht Gasunterstützung. Die Entscheidung hängt von der konkreten Geometrie und der wirtschaftlichen Gleichung ab.
Ideale Kandidaten
| Geometrietyp | Warum Gas gewinnt | Beispiele |
|---|---|---|
| Massive Griffe und Haltegriffe | Beseitigt Einfall an Verbindungsstellen, reduziert Material um 25–35 % | Stuhlarmlehnen, Werkzeuggriffe, Gerätehandgriffe |
| Lange Strukturschienen | Durchgehender Gaskanal ersetzt massive Rippe, senkt Gewicht um 30–40 % | Automobil-Dachreling, Förderführungsschienen |
| Große Platten mit Rippengitter | Äußere Gasbeaufschlagung hinterfüllt Rippen ohne Einfallstellen auf der Sichtseite | Armaturenbretttafeln, Möbelplatten, Gerätetüren |
| Dick-zu-Dünn-Übergänge | Gas verteilt den Druck gleichmäßig über Querschnittswechsel | Pumpengehäuse, Verteilerabdeckungen |
| Komponenten mit mehreren Domen | Gaskanäle verbinden isolierte dicke Abschnitte, gleichmäßige Verdichtung | Geräterahmen, Gehäuse von Medizingeräten |
Wann konventionelles Spritzgießen besser ist
| Bedingung | Grund |
|---|---|
| Gleichmäßige Wandstärke <3 mm | Keine dicken Abschnitte, denen das Gas folgen kann — das Verfahren erhöht die Kosten ohne Nutzen |
| Hohe kosmetische Anforderungen an den Gasnadelpositionen | Gasnadeln hinterlassen eine kleine Zeugenmarke — auf sichtbaren Klasse-A-Oberflächen nicht akzeptabel |
| Transparente Teile | Der Gaskanal erzeugt einen sichtbaren inneren Hohlraum — die optische Klarheit wird beeinträchtigt |
| Geringe Schussvolumina (<5.000/Jahr) | Die Amortisation der Gasunterstützungsanlage übersteigt die Material- und Zykluszeiteinsparungen |
| Teile, die eine gleichmäßige Dichte erfordern | Manche strukturellen Anwendungen benötigen massive Querschnitte für die Lastverteilung |
Materialauswahl für das Gasinnendruck-Verfahren
Die meisten spritzgießfähigen Thermoplaste sind mit der Gasunterstützung verträglich, doch das Verfahren stellt spezifische Anforderungen, die die praktische Materialauswahl einengen:
Ideale Materialien:
- PP (Polypropylen): Das am häufigsten gasunterstützt verarbeitete Material. Die niedrige Schmelzviskosität erlaubt es dem Gas, große Strecken zu durchdringen (Gaskanäle von 600+ mm sind realisierbar). Das breite Verarbeitungsfenster toleriert den Gasinjektionszyklus. Hervorragend geeignet für Möbel, Haushaltsgeräte und Automobil-Interieur.
- ABS: Gute Gasdurchdringung. Glatte innere Kanaloberflächen. Gut geeignet für lackierte und galvanisierte Teile, bei denen Einfallstellen beseitigt werden müssen.
- HDPE: Vergleichbar mit PP im Gasverarbeitungsverhalten. Verwendet für große Strukturbehälter, Paletten und Außenmöbel.
- PA 6/66 (Nylon): Höhere Viskosität als PP, aber mit erhöhten Massetemperaturen beherrschbar. Verwendet für Motorraumkomponenten im Automobil, wo Wärme- und Chemikalienbeständigkeit gefordert sind.
Materialien, die eine Prozessanpassung erfordern:
- PC (Polycarbonat): Die hohe Schmelzviskosität begrenzt die Gasdurchdringungsstrecke. Erfordert höheren Gasdruck (250–350 bar) und erhöhte Massetemperatur. Die Oberfläche des Gaskanals kann innere Rauheit zeigen.
- PC/ABS-Blend: Besseres Gasverarbeitungsverhalten als reines PC. Verwendet für lackierte Elektronikgehäuse und Geräteblenden.
- POM (Acetal): Gasverarbeitbar, erfordert aber sorgfältige Temperaturführung. Abbau bei Verarbeitungstemperaturen kann Formaldehydgas freisetzen — Absaugung und Prozessüberwachung sind erforderlich.
- Glasfasergefüllte Typen: Abrasiv gegenüber Gasnadeln und erfordern gehärtete Nadelkomponenten. Die Gasdurchdringungsstrecke ist kürzer, weil die Glasfasern die Schmelzviskosität erhöhen.
Zu vermeidende Materialien:
- LCP (Flüssigkristallpolymer): Stark anisotropes Schmelzfließverhalten — das Gas folgt unvorhersehbaren Pfaden, was die Kanalgeometrie unkontrollierbar macht.
- TPE/TPU: Das elastische Schmelzverhalten macht die Gaskanalbildung inkonsistent. Das Gas kann sich durch die weiche Schmelze „wühlen", statt einen sauberen Kanal zu formen.
Konstruktionsrichtlinien für die Gaskanalgeometrie
Der Gaskanal ist der konstruierte Hohlraum, der Stickstoff durch das Teil führt. Seine Auslegung entscheidet darüber, ob das Verfahren funktioniert oder scheitert.
Kanalbemessung
Der Durchmesser des Gaskanals sollte das 2–3-fache der angrenzenden Nennwandstärke betragen. Bei einem Teil mit 3 mm Wandstärke sollte der Gaskanalquerschnitt 6–9 mm Durchmesser aufweisen. Unterhalb des 2-fachen der Wandstärke fließt das Gas bevorzugt durch die dünneren Wandabschnitte, statt im vorgesehenen Kanal zu bleiben — das erzeugt einen unkontrollierten Gasdurchbruch zur Teileoberfläche, einen Fehler, der allgemein als „Fingering" bezeichnet wird.
Der Gaskanal sollte vom Gaseinleitungspunkt bis zum Ende des dicken Abschnitts durchgehend und ununterbrochen sein. Sackgassenkanäle, in die Gas zwar eintreten, aus denen es aber nicht weiterströmen kann, erzeugen Druckungleichgewichte — das Gas komprimiert sich in der Sackgasse, kann aber keinen Nachdruck an benachbarte Abschnitte abgeben.
Positionierung der Gasnadeln
Gasnadeln sollten möglichst in Nicht-Sichtflächen liegen — die Unterseite eines Griffs, die Rückseite einer Blende oder eine innere Rippenfläche. Die Gasnadel hinterlässt eine kleine Zeugenmarke (typischerweise 1,0–2,0 mm Durchmesser), die auf texturierten Oberflächen sichtbar und auf Hochglanzoberflächen auffällig ist.
Bei Teilen mit mehreren, durch dünne Wände getrennten dicken Abschnitten können mehrere Gasnadeln erforderlich sein — eine für jeden isolierten dicken Abschnitt. Eine einzelne Gasnadel kann einen dicken Abschnitt, der physisch nicht mit dem Gaskanalnetzwerk verbunden ist, nicht mit Druck beaufschlagen.
Umspritzung und Mehrkomponenten-Kompatibilität
Das Gasinnendruck-Verfahren lässt sich mit Umspritzen kombinieren, jedoch muss der Gaskanal vollständig im Trägermaterial eingeschlossen sein. Schneidet der Gaskanal die Haftgrenze zwischen Träger und Umspritzmaterial, kann das unter Druck stehende Gas die beiden Materialien an der Grenzfläche delaminieren.
Anforderungen an Anlage und Einrichtung
Das Gasinnendruck-Verfahren benötigt zwei zusätzliche Systemkomponenten über eine Standard-Spritzgießmaschine hinaus:
Modul zur Stickstofferzeugung und -verdichtung. Das System entnimmt Umgebungsluft, entfernt Sauerstoff und Feuchtigkeit über eine Membran- oder PSA-Einheit (Druckwechseladsorption) und verdichtet den verbleibenden Stickstoff auf 200–350 bar. Ein typisches Modul liefert 99,5 % Stickstoffreinheit bei Durchflussraten, die ausreichen, um Gasvolumina von 2–50 cm³ pro Schuss bereitzustellen — abhängig von der Kanalgeometrie.
Steuergerät für die Gasinjektion. Die Steuerung regelt Gasdruck, Gasvolumen, Einleitzeitpunkt und Druckabbauprofil während der Kühlphase. Die meisten modernen Steuerungen bieten mehrstufige Druckprofile — eine anfängliche Hochdruckphase (250–350 bar) zum Aufbau des Gaskanals, gefolgt von einem niedrigeren Nachdruck (100–200 bar) während der Kühlung, um eine Überverdichtung zu vermeiden.
Das Gas wird über eine direkt im Werkzeug installierte Gasnadel eingebracht, die über Hochdruck-Edelstahlleitungen mit dem Steuergerät verbunden ist. Gasnadeln sind in zwei Ausführungen erhältlich: feste Nadeln (Direktmontage im Werkzeug) für einfache Geometrien und rückziehbare Nadeln (nach der Gasinjektion zurückgezogen für eine saubere Oberfläche) für optisch anspruchsvolle Anwendungen.
Prozessparameter
| Parameter | Typischer Bereich | Hinweise |
|---|---|---|
| Gasdruck (Anfangsphase) | 200–350 bar | Höher bei viskosen Materialien (PC, PA) |
| Gasdruck (Nachhaltephase) | 100–200 bar | Verhindert Überverdichtung während der Kühlung |
| Gasverzögerungszeit | 0,5–3,0 s | Nach der Kunststoffeinspritzung; kürzer bei dünnen Wänden |
| Gasinjektionszeit | 1,0–5,0 s | Bis der Kanal vollständig ausgebildet ist |
| Gasnachhaltezeit | 10–30 s | Bis zum Angussverschluss |
| Schussvolumen Schmelze | 70–85 % der Kavität | Kurzschussverfahren; 100 % bei äußerer Gasbeaufschlagung |
| Massetemperatur | Materialstandard | Ggf. um 5–10 °C erhöhen für die Gasdurchdringung |
| Stickstoffreinheit | ≥99,5 % | Sauerstoff baut das Polymer ab und verursacht Brandstellen |
Die Gasverzögerungszeit — das Intervall zwischen dem Ende der Kunststoffeinspritzung und dem Beginn der Gasinjektion — ist der empfindlichste Zeitparameter. Eine Simulation der Fließanalyse kann das optimale Verzögerungsfenster vorhersagen, bevor Stahl geschnitten wird, und reduziert die T1-Abstimmungsiterationen um 2–3 Zyklen. Ist sie zu kurz, bläst das Gas durch die Schmelze, bevor sich eine stabile Haut gebildet hat, und erzeugt einen Oberflächendurchbruch. Ist sie zu lang, ist die Haut zu dick, als dass das Gas das Kernmaterial verdrängen könnte, und es entsteht ein unvollständiger Kanal. Das Fenster liegt typischerweise bei 0,5–3,0 Sekunden, abhängig von der Temperaturleitfähigkeit des Materials und der Wandstärke.
Qualitätskontrolle für Gasinnendruck-Teile
Gasinnendruck-Teile stellen Anforderungen an die Qualitätskontrolle, die über das konventionelle Spritzgießen hinausgehen:
- Kanalkontinuität. Röntgen- oder Ultraschallprüfung der Gaskanäle an Erstmusterteilen, um zu verifizieren, dass die Kanäle durchgehend, korrekt positioniert und frei von isolierten Hohlräumen sind — integriert in das Produktions-QC-Protokoll. Querschnittsschnitte an 1:500 Mustern bestätigen Kanaldurchmesser und Wandstärkenverteilung.
- Oberflächenprüfung. Sichtprüfung unter 800 Lux auf Gasdurchbruch („Fingering"), Oberflächenblasen und Zeugenmarken der Gasnadeln. Die Positionen der Gasnadeln sind Hochrisikobereiche — die Nadelöffnung kann verstopfen oder verschleißen und eine inkonsistente Gasinjektion erzeugen.
- Gewichtsprüfung. Das Gaskanalvolumen schlägt sich direkt im Teilegewicht nieder. Eine Gewichtsschwankung über ±1,5 % zeigt eine inkonsistente Gasdurchdringung an — entweder eine unvollständige Kanalbildung (schweres Teil) oder eine übermäßige Gasdurchdringung (leichtes Teil).
- Festigkeitsprüfung. Hohle Teile verlieren Druckfestigkeit gegenüber massiven Äquivalenten. Funktionstests — Zugversuch für Griffe, Lasttest für Strukturschienen — müssen an gasunterstützten Teilen durchgeführt werden, statt sich auf Materialkennwerttabellen zu verlassen, die massive Querschnitte voraussetzen.
- Überwachung der Stickstoffreinheit. Ein Sauerstoffgehalt im Stickstoffvorrat über 0,5 % erzeugt innere Brandstellen an der Gaskanaloberfläche. Diese sind von außen nicht sichtbar, verursachen aber einen lokalen Polymerabbau, der die mechanischen Eigenschaften mindert.
Gasinnendruck vs. Alternativen
| Verfahren | Am besten für | Kosten | Oberflächengüte | Gewichtsreduktion |
|---|---|---|---|---|
| Gasinnendruck | Dickwandige Teile mit Innenkanälen | Mittel (Anlagenaufpreis) | Gut (Zeugenmarken an den Nadeln) | 20–40 % |
| Strukturschaum | Große, dicke Teile; Akustik/Dämpfung | Niedrig | Schlecht (Schlieren, Silberschlieren) | 15–25 % |
| Wasserinjektion | Hohlkanäle mit großem Durchmesser (10–50 mm) | Höher | Gut (glatte Innenoberfläche) | 30–50 % |
| Chemisches Schäumen | Dünnwandige Teile; geringe Gewichtsreduktion | Niedrig | Mittel | 5–15 % |
| Massivteil + Montage | Jede komplexe Geometrie | Variabel | Beste | 0 % |
Die Wasserinjektion ist eine aufkommende Alternative für Teile, die Hohlkanäle mit sehr großem Durchmesser (10–50 mm) erfordern — Kühlmittelkanäle im Automobil, Manifolds für die Fluidhandhabung und Fahrradrahmen. Wasser hat eine höhere Wärmekapazität und eine höhere Viskosität als Stickstoff und erzeugt dadurch eine glattere innere Kanaloberfläche und eine schnellere Kühlung. Der Preis dafür sind eine komplexere Anlagentechnik, die Wasserhandhabung und die Wasserentfernung nach dem Spritzgießen.
Der Strukturschaum — mit chemischen Treibmitteln oder als MuCell-Mikroschaumverfahren — ist das konkurrierende Verfahren für allgemeine Gewichtsreduktion. Er erzeugt einen gleichmäßigen Schaumkern statt diskreter Hohlkanäle. Die Oberflächengüte ist schlechter (charakteristisches Schlierenmuster), das Verfahren benötigt aber keine Gasinjektionsanlage und läuft mit Standardwerkzeugen.
Zusammenfassung
Das Gasinnendruck-Spritzgießen löst ein spezifisches und wirtschaftlich bedeutsames Problem: dickwandige Kunststoffteile, die als massive Abschnitte zu langsam abkühlen, zu schwer sind und zu Einfallstellen neigen. Durch Einbringen von Druckstickstoff in den schmelzflüssigen Kern höhlt das Verfahren dicke Abschnitte aus — es reduziert den Materialverbrauch um 20–40 %, verkürzt die Kühlzeit um 40–60 % und beseitigt Einfallstellen vollständig.
Das Verfahren ist keine universelle Aufwertung gegenüber dem konventionellen Spritzgießen. Bei gleichmäßigen Wandstärken unter 3 mm erhöht die Gasinjektionsanlage die Kosten ohne Nutzen. Bei Klasse-A-Sichtflächen erfordert die Zeugenmarke der Gasnadel eine sorgfältige Platzierung auf Nicht-Sichtflächen. Bei transparenten Teilen ist der innere Hohlraum optisch nicht akzeptabel. Für Stuhlarmlehnen, Automobil-Haltegriffe, strukturelle Geräteschienen und jedes Teil, bei dem dicke Abschnitte strukturellen und nicht ästhetischen Zwecken dienen, ist das Gasinnendruck-Verfahren jedoch der Unterschied zwischen einem tragfähigen Produktionsprozess und einem Teil, das sich nicht wirtschaftlich spritzen lässt.
Die Entscheidung für die Gasunterstützung sollte während der Teilkonstruktion fallen — nicht erst, wenn die ersten T1-Muster mit Einfallstellen zurückkommen. Gaskanäle nachträglich in ein Werkzeug einzubringen, das für massive Füllung ausgelegt wurde, ist selten machbar. Die Gaskanalgeometrie, die Nadelplatzierung, die Kalibrierung des Kurzschussvolumens und das Druckabbauprofil werden von Anfang an in das Werkzeug hineinkonstruiert.
Dieser Leitfaden behandelt die Prozessgrundlagen, Materialauswahlkriterien und Konstruktionsrichtlinien für das Gasinnendruck-Spritzgießen. Für eine DFM-Prüfung Ihres spezifischen Teils — einschließlich Machbarkeit der Gaskanäle, Kostenmodellierung und Zykluszeitprognose — kontaktieren Sie unser Engineering-Team mit einem 3D-Modell. DFM-Feedback innerhalb von 24 Stunden.