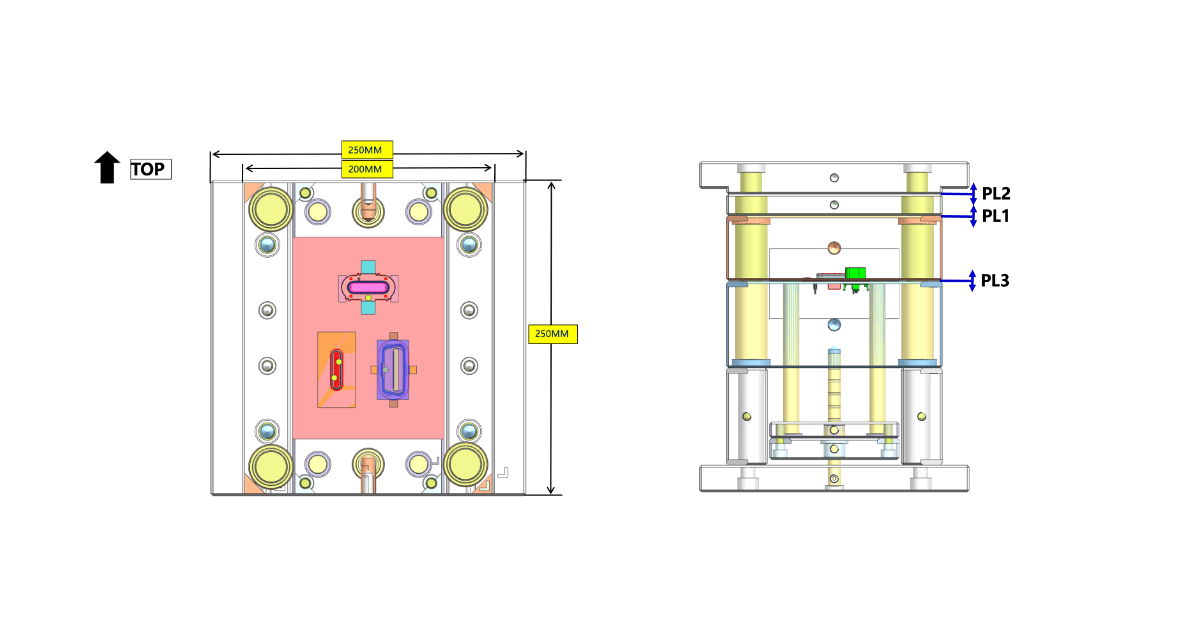
Familienwerkzeug-Konstruktionsleitfaden — Unterschiedliche Teile in einem Werkzeug ausbalancieren
Ein Produkt wird als Satz ausgeliefert: ein Steckverbinder, eine rückseitige Abdeckung und ein Haltebügel — drei Teile, die zu einem Gerät montiert werden. Der Einkäufer fragt drei Werkzeuge an und erhält drei Angebote. Der Werkzeugbauer kommt mit einer vierten Option zurück: ein Werkzeug, drei Kavitäten, drei verschiedene Teile, ein Zyklus. Das ist ein Familienwerkzeug — und das Angebot liegt rund 40 % unter den drei getrennten Werkzeugen.
Die Ersparnis ist real, wird aber mit Ingenieurarbeit erkauft. Ein Familienwerkzeug verlangt von einem Angusssystem, drei Teile mit unterschiedlichen Fließwegen zu füllen, von einer Zykluszeit, drei Wandstärken zu kühlen, und von einem Werkzeuggestell, drei Schwindungsraten zu halten. Jeder dieser Konflikte hat eine konstruktive Lösung — und jeder hat einen Ausfallmodus, wenn die Konstruktion ihn überspringt. Dieser Leitfaden behandelt die Konstruktionsarbeit, die ein Familienwerkzeug in Serientoleranz laufen lässt, statt es zu einer dauerhaften Sortierstation zu machen. Für die wirtschaftliche Entscheidung — wann ein Familienwerkzeug überhaupt die richtige Investition ist — beginnt mit dem Überblick zu Mehrfach- und Familienwerkzeugen.
Die zwei Typen von Familienwerkzeugen
Familienwerkzeuge fallen in zwei Kategorien, und die Konstruktionsanforderungen unterscheiden sich deutlich.
Satzwerkzeuge (Set Molds). Alle Kavitäten produzieren Teile einer Baugruppe mit übereinstimmendem Bedarf: eine linke und rechte Gehäusehälfte, ein Steckverbinder mit seiner Abdeckung, ein Boden mit seinem Bügel. Jeder Zyklus produziert einen vollständigen Satz. Satzwerkzeuge sind der klassische Fall — unser Automotive-OBD-Programm läuft in einer 1+1+1-Konfiguration, die Steckverbinder, rückseitige Abdeckung und Haltebügel in einem Werkzeug und einem Schuss produziert.
Mischwerkzeuge (Mixed Molds). Die Kavitäten produzieren nicht zusammengehörige Teile, die zufällig Material, Farbe und Produktionstermin teilen. Der Bedarf jedes Teils ist unabhängig — und das ist das strukturelle Problem. Sinkt das Bestellvolumen eines Teils, läuft seine Kavität trotzdem bei jedem Schuss mit und produziert Lagerbestand, den niemand bestellt hat. Mischwerkzeuge sind oberhalb von Prototypenvolumen fast immer ein Fehler; Satzwerkzeuge mit übereinstimmendem Bedarf sind die vertretbare Anwendung.
Der Rest dieses Leitfadens setzt ein Satzwerkzeug voraus. Wenn Ihre Teile nicht zu einem Produkt montiert werden, rettet die folgende Konstruktionsarbeit die Wirtschaftlichkeit nicht — teilen Sie das Werkzeug.
Kavitätslayout — Schließkraft und Fließweg
Die erste Konstruktionsentscheidung ist, wo die Kavitäten im Werkzeuggestell sitzen — entschieden durch zwei Randbedingungen, die in entgegengesetzte Richtungen ziehen.
Schließkraftbalance. Die projizierte Fläche jeder Kavität, multipliziert mit dem Kavitätsdruck, muss eine resultierende Kraft ergeben, die durch die Werkzeugmitte verläuft. Liegt das große Teil auf einer Seite des Werkzeugs und die kleinen Teile auf der anderen, ist die Schließkraftverteilung asymmetrisch — die Aufspannplatte biegt sich, die Trennebene öffnet ungleichmäßig, und die kleinen Teile graten, während das große Teil unterpackt ist. Layoutregel: Kavitäten so um den Anguss verteilen, dass der gewichtete Schwerpunkt der projizierten Flächen innerhalb von 5 % der Werkzeugmitte liegt. Bei einem Steckverbinder (große projizierte Fläche), einer Abdeckung (mittel) und einem Bügel (klein) kommt der Bügel gegenüber dem Steckverbinder, nicht daneben.
Fließweglänge. Der Angusskanal vom Anguss zu jeder Kavität sollte möglichst gleich sein — aber bei unterschiedlichen Teilen ist geometrische Gleichheit unmöglich und auch nicht das Ziel. Entscheidend ist, dass der Anspritzpunkt jeder Kavität Schmelze mit der richtigen Fließrate für ihr Teilvolumen liefert. Die beiden Randbedingungen kollidieren: Schließkraftbalance will die große Kavität zentriert, Fließweglänge will kurze Angusswege zu den kleinen Kavitäten. Das Layout, das beide erfüllt, ist meist ein in der DFM erarbeiteter Kompromiss, keine offensichtliche Anordnung.
| Konstruktionsfaktor | Satzwerkzeug (gleicher Bedarf) | Mischwerkzeug (unabhängiger Bedarf) |
|---|---|---|
| Primärrisiko | Füll-/Zyklus-Mismatch zwischen Kavitäten | Lagerungleichgewicht, leerlaufende Kavität |
| Layouttreiber | Schließkraftsymmetrie + Fließweg | Material-/Farbgleichheit |
| Wirtschaftliche Logik | Ein Werkzeug ersetzt 2–3 Werkzeuge | Nur wenn Termin und Bedarf zusammenfallen |
| Urteil | Vertretbar unter ~30K Sätze/Jahr | Oberhalb Prototypenvolumen vermeiden |
Füllung balancieren — Anspritzgröße pro Kavität
Ein Mehrfachwerkzeug für identische Teile balanciert, indem es jeden Fließweg geometrisch identisch macht. Ein Familienwerkzeug kann das nicht — die Teile unterscheiden sich konstruktionsbedingt in Volumen und Fließweg. Die Balancierung eines Familienwerkzeugs ist Anspritz-Engineering pro Kavität, und sie beginnt mit Zahlen, nicht mit Probeschüssen.
Gewichtsverhältnis. Das Schussgewicht des größten Teils geteilt durch das kleinste bestimmt die Schwierigkeitsklasse. Ein Verhältnis bis 3:1 ist routinemäßig über Anspritzgrößen balancierbar. Zwischen 3:1 und 5:1 ist ein Zykluszeitnachteil einzuplanen und Nadelverschluss vorzusehen. Über 5:1 steht die kleine Kavität während der gesamten Füllzeit des großen Teils unter vollem Einspritzdruck — Überpacken, Grat und Maßdrift sind nahezu sicher, wenn der Anspritz der kleinen Kavität nicht unabhängig geschlossen werden kann. Über 5:1 ist der Punkt, an dem ein Familienwerkzeug in der DFM abzulehnen ist.
Anspritzland-Dimensionierung. Der Anspritz jeder Kavität wird für seine eigene Füllzeit ausgelegt. Die Arbeitsgleichung ist die Blendenströmungs-Beziehung: Die Fließrate skaliert mit der Anspritzfläche, daher wird der Anspritzquerschnitt jeder Kavität proportional zu ihrem Kavitäts-Schussvolumen geteilt durch die Zielfüllzeit gesetzt. In der Praxis: Das große Teil bekommt den großen Anspritz und den Füllzeit-Puffer; das kleine Teil bekommt einen gedrosselten Anspritz, der seine Füllung auf annähernd dieselbe Füllzeit wie das große Teil begrenzt. Ein kleines Teil, das in 0,4 Sekunden füllt, während das große 1,2 Sekunden braucht, ist die Ausfallsignatur — die kleine Kavität ist fertig gefüllt und beginnt zu verdichten, während die Schnecke noch vorfährt.
Warum MeltFlipper-Balancierung hier nicht greift. Technologien zur Korrektur scherinduzierter Unwucht — die Schmelzerotations-Geometrie für geometrisch balancierte Mehrfach-Angusssysteme — lösen ein Verteilungsproblem zwischen identischen Kavitäten. Die Unwucht eines Familienwerkzeugs ist ein Dimensionierungsproblem zwischen unterschiedlichen Kavitäten. Anspritzdrosselung pro Kavität ist das Werkzeug dafür; Angussrotation ist es nicht.
Verifikation in T0. Die Füllbalance wird mit einer Kurzschuss-Serie verifiziert, wie bei jedem Mehrfachwerkzeug: Teilfüllungen bei Nenn-Einspritzgeschwindigkeit müssen zeigen, dass alle Kavitäten bei gleicher Schneckenposition vergleichbare Füllgrade erreichen, und 30-Schuss-Gewichtsprüfungen sollten die Kavitäts-zu-Kavitäts-Streuung unter 1 % des mittleren Teilgewichts halten. Füllt Kavität #2 zu 95 %, während Kavität #1 bei 80 % steht, werden die Anspritzlande nachgearbeitet — das ist normale Werkzeugentwicklung, kein Bemusterungsfehler. Siehe Anspritz-Konstruktionsleitfaden für Anspritztypen und Landabmessungen nach Material.
Nachdruckstrategie — Die Nadelverschluss-Entscheidung
Füllbalance löst die erste Hälfte des Problems. Die zweite Hälfte ist der Nachdruck: Nach der Füllung braucht jedes Teil seinen eigenen Nachdruck und seine eigene Nachdruckzeit. Die dünnwandige Abdeckung braucht einen kurzen, harten Nachdruck; der dicke Bügel einen langen, sanften. Eine Schnecke kann nicht beides gleichzeitig — der gemeinsame Angusskanal bedeutet, dass jede Kavität denselben Nachdruck sieht.
Zwei Konfigurationen lösen das:
Kaltkanal mit Anspritzdrosselung pro Kavität. Der gedrosselte Anspritz am kleinen Teil friert früh zu, trennt seine Kavität vom Nachdruck, während das große Teil weiter verdichtet. Das funktioniert — und genau das nutzt das OBD-1+1+1-Werkzeug, mit Kaltkanal und in der DFM festgelegten Anspritzgrößen — aber das Zufrier-Timing ist material- und temperaturabhängig. Eine Prozessänderung verschiebt es; die Balance ist nur innerhalb des validierten Prozessfensters stabil.
Sequenzielle Nadelverschlussdüsen. Jede Kavität bekommt eine Heißkanal-Nadelverschlussdüse mit unabhängiger Öffnungs-/Schließzeit: Die große Kavität öffnet zuerst, die kleinen Kavitäten öffnen, wenn die Fließfront ihre Anspritzpunkte passiert oder mit Zeitverzögerung, und jede Nadel schließt, um die Nachdruckphase ihrer Kavität unabhängig zu beenden. Das ist das Nächste an prozesssteuerung pro Kavität, das ein Familienwerkzeug haben kann — zum Preis eines nadelverschlussgesteuerten Heißkanalsystems, das für einen Verteiler mit 2–4 Düsen rund 8.000–15.000 $ zum Werkzeug hinzufügt.
| Nachdruckmethode | Werkzeugkosten | Kontrolle | Am besten für |
|---|---|---|---|
| Kaltkanal + gedrosselte Anspritzpunkte | Basis | Nur Zufrier-Timing | ≤ 3:1 Gewichtsverhältnis, stabiler Prozess |
| Sequentielle Nadelverschlussdüsen | + 8K–15K $ | Unabhängiger Nachdruck pro Kavität | > 3:1 Verhältnis, enge Toleranzen, hohe Stückzahl |
Die Entscheidung fällt in der DFM gegen Gewichtsverhältnis, Toleranzanforderungen und Jahresmenge — nicht, indem man die billigere Option wählt und hofft, dass das Zufrieren im Prozessfenster landet.
Zonierte Kühlung — Ein Werkzeug, verschiedene Temperaturen
Der Zykluszeitkonflikt ist die sichtbarste Ineffizienz des Familienwerkzeugs: Das dickste Teil bestimmt den Zyklus, und jedes dünnere Teil wartet. Weniger sichtbar ist, dass die Teile auch verschiedene Werkzeugtemperaturen wollen. Der 3,5-mm-Bügel kühlt am besten mit einem Werkzeug bei 70 °C; die 1,5-mm-Abdeckung würde 50 °C bevorzugen. Eine Werkzeugtemperatur ist ein Kompromiss, der beide verschlechtert.
Zonierte Kühlung adressiert beide Probleme mit unabhängigen Kühlkreisen pro Kavität:
- Getrennte Kreise. Jede Kavität bekommt ihren eigenen Kühlkreis mit eigenem Durchflussregelventil am Werkzeugverteiler, sodass Kühlmitteldurchfluss — und damit Wärmeabfuhr — pro Kavität eingestellt wird, nicht über das Werkzeug gemittelt.
- Thermische Trennung. Kavitäten, die wirklich verschiedene Werkzeugtemperaturen brauchen, benötigen thermische Isolation zwischen den Zonen — Luftspalte oder Isolierplatten, die im Werkzeuggestell zwischen den Temperaturzonen eingearbeitet sind. Ohne Isolation bluten die Zonen ineinander und die Temperaturdifferenz kollabiert.
- Kühlkonstruktion pro Teil. Die Kanalführung um jede Kavität folgt der Teilegeometrie — siehe Kühlkreis-Konstruktionsleitfaden für Kanalführungsregeln. In einem Familienwerkzeug wird die Konstruktion pro Kavität ausgeführt und dann integriert.
Schwindung interagiert mit Kühlung. Verschiedene Teile laufen bei verschiedenen Temperaturen, schwinden mit verschiedenen Raten und um verschiedene Beträge — auch im selben Material schwindet eine dicke Wand stärker als eine dünne. Die Passmerkmale zwischen Familienwerkzeug-Teilen (Schnappverbindungen, Zentrierrippen, Schraubdome) müssen gegen die tatsächlich erreichten Spritzmaße konstruiert werden, die jedes Teil wirklich erreichen wird, vorhergesagt durch Moldflow-Simulation — nicht gegen nominelle CAD-Werte. Ein Schnapphaken, der aus CAD mit 0,1 mm Übermaß dimensioniert ist, kann an der Montagelinie mit 0,05 mm Spiel ankommen, weil die beiden Teile unterschiedlich geschwunden sind.
Die 10-Punkte-DFM-Checkliste für Familienwerkzeuge
Bevor Stahl gefräst wird, sollte jedes Familienwerkzeug-Layout diese zehn Prüfungen bestehen:
- Übereinstimmender Bedarf. Alle Teile werden im selben Verhältnis zu einem Produkt montiert. Kavitäten mit ungleichem Bedarf werden abgelehnt oder das Werkzeug geteilt.
- Gewichtsverhältnis unter 5:1. Über 3:1 wird Nadelverschluss eingeplant; über 5:1 wird das Layout abgelehnt.
- Schließkraftsymmetrie. Gewichteter Schwerpunkt der projizierten Flächen innerhalb von 5 % der Werkzeugmitte; keine Werkzeugseite trägt die volle Last der größten Kavität allein.
- Anspritzgröße pro Kavität. Jedes Anspritzland für Schussvolumen und Zielfüllzeit seiner Kavität dimensioniert; keine Kavität teilt sich aus Bequemlichkeit eine Anspritzabmessung.
- Nachdruckmethode gewählt. Kaltkanal mit Zufrier-Anspritzpunkten oder sequentielle Nadelverschlussdüsen — in der DFM gegen Verhältnis und Toleranz gewählt, nicht erst bei T0.
- Zonierte Kühlung. Unabhängige Kreise pro Kavität; thermische Isolation, wo Kavitäten verschiedene Werkzeugtemperaturen brauchen.
- Schwindungsdifferenzierte Toleranzen. Passmerkmale gegen vorhergesagte Spritzmaße pro Teil dimensioniert, aus Moldflow-Daten.
- Kavitätsnummerierung. Jede Kavität mit einer Kennzeichnung auf einer funktionslosen Fläche graviert, für kavitätsspezifische Qualitätsverfolgung.
- Auswerferbalance. Auswerferplatten-Steifigkeit gegen die kombinierte Auswerflast aller Kavitäten geprüft; Auswerfkräfte pro Kavität ausgeglichen.
- Ersatzeinsatz-Strategie. Ein Familienwerkzeug kann keinen Teil-Kavitätssatz fahren — fällt ein Kavitätseinsatz aus, steht das ganze Werkzeug. Ersatzeinsätze für die am stärksten verschleißende Kavität werden beim Werkzeugkauf spezifiziert, und die Werkzeugstahl-Auswahl berücksichtigt, dass das gemeinsame Werkzeuggestell den gesamten Satz bedient.
Häufig gestellte Fragen
Was ist das maximale Gewichtsverhältnis zwischen Teilen in einem Familienwerkzeug?
Bis 3:1 ist routinemäßig über Anspritzgrößen pro Kavität balancierbar. Von 3:1 bis 5:1 sequenzielle Nadelverschlussdüsen einplanen und einen Zykluszeitnachteil akzeptieren. Über 5:1 überpackt die kleine Kavität, während die große füllt — das Layout in der DFM ablehnen.
Brauchen Familienwerkzeuge Heißkanäle?
Nein. Kaltkanal-Familienwerkzeuge mit Anspritzdrosselung pro Kavität funktionieren gut bis etwa 3:1 Gewichtsverhältnis — das OBD-1+1+1-Werkzeug ist eine Kaltkanal-Konstruktion. Heißkanäle werden zur richtigen Wahl, wenn Nadelverschluss für unabhängigen Nachdruck nötig ist oder das Kaltkanalvolumen das Schussgewicht dominieren würde.
Wie wird die Füllbalance an einem Familienwerkzeug verifiziert?
Kurzschuss-Serie bei Nenn-Einspritzgeschwindigkeit: Bei gleicher Schneckenposition sollten alle Kavitäten vergleichbaren Füllfortschritt zeigen. Dann eine 30-Schuss-Gewichtsprüfung — Kavitäts-zu-Kavitäts-Streuung unter 1 % des mittleren Teilgewichts. Die Bestehenskriterien gelten pro Teil, nicht pro Schuss: Jedes Teil muss seine eigene Maßspezifikation erfüllen, und die Balanceprüfung bestätigt, dass die Füllsequenz stabil ist.
Was passiert, wenn eine Kavität verschleißt oder beschädigt wird?
Das ganze Werkzeug stoppt — ein Familienwerkzeug hat keinen Teilproduktionsmodus. Deshalb ist die Ersatzeinsatz-Strategie Checklistenpunkt 10. Die Wirtschaftlichkeit eines Familienwerkzeugs sollte die Kosten der Ersatzeinsätze für die am stärksten verschleißende Kavität und das Ausfallrisiko des gesamten Satzes enthalten.
Wann sollte ein Familienwerkzeug in getrennte Werkzeuge geteilt werden?
Oberhalb von rund 30.000 Sätzen pro Jahr überwiegen Zykluszeitnachteil und Ausschussrisiko die Werkzeugersparnis. Ebenso teilen, wenn der Bedarf nicht übereinstimmt, das Gewichtsverhältnis 5:1 übersteigt oder Montagepass-Toleranzen enger sind als die Kavitäts-zu-Kavitäts-Streuung, die das Layout halten kann. Die vollständige Entscheidungstabelle steht im Überblick zu Mehrfach- und Familienwerkzeugen.
Ein Familienwerkzeug ist eine legitime Ingenieurlösung für ein Satzproblem mit übereinstimmendem Bedarf — kein Kostenspartrick. Die Werkzeugersparnis ist real, rund 40 % gegenüber getrennten Werkzeugen, aber sie wandelt Vorabkosten in Konstruktionskomplexität um: Anspritzpunkte pro Kavität, eine Nachdruckstrategie, zonierte Kühlung und schwindungsdifferenzierte Toleranzen. Sind diese vier Elemente konstruiert, produziert das Werkzeug Zyklus für Zyklus Serienqualität im Satz. Werden sie übersprungen, erscheint die Ersparnis wieder als Sortierarbeit, verworfene Sätze und ein Werkzeug, das seine eigenen Toleranzen nicht halten kann. Unser Service Mehrfach-Werkzeugbau baut sowohl balancierte Mehrfachwerkzeuge als auch Familienwerkzeuge für übereinstimmende Sätze, mit dem OBD-1+1+1-Programm als veröffentlichter Referenz. Fordern Sie eine DFM-Prüfung für Ihren Teilesatz an →