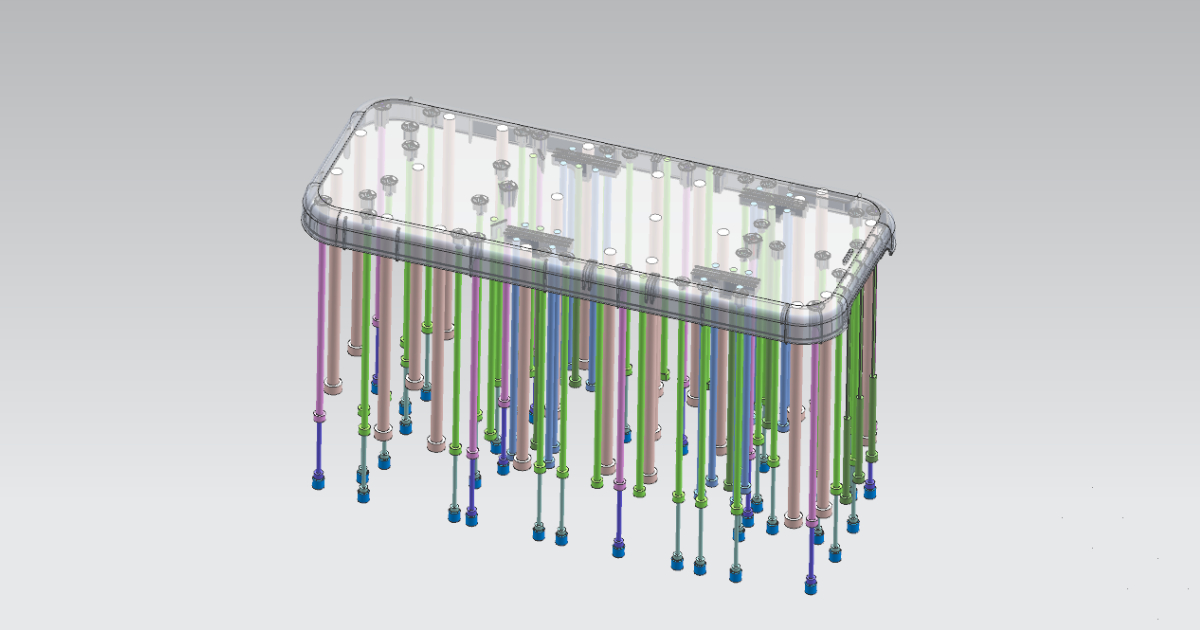
Auswerfersystem-Design für Spritzgießwerkzeuge — Stifte, Flachauswerfer, Abstreifplatten und Rückholsequenz
Ein Werkzeugkonstrukteur prüft T1-Muster eines neuen Werkzeugs für ein Medizingeräte-Gehäuse — ein 4-fach-Werkzeug, das eine PC/ABS-Umhausung mit 55 mm tiefer Kavität, 2,0 mm Wand und polierter SPI A-2 Außenfläche produziert. Die Teile werden konstant ausgeworfen. Die Zykluszeit beträgt 24 Sekunden. Die kosmetische Qualität am Anguss ist perfekt. Es gibt nur ein Problem: Jedes Teil zeigt vier kreisförmige Auswerferstift-Markierungen auf der Außenfläche — jeweils etwa 6 mm Durchmesser, 0,05 mm über der umgebenden Oberfläche erhaben und unter dem 800-Lux-Prüfstandard des Kunden sichtbar. Die Klasse-A-Oberflächenspezifikation lautet: „Keine sichtbaren Auswerfermarkierungen auf der Außenseite“.
Der Werkzeugkonstrukteur platzierte die Auswerferstifte auf der flachen Außenfläche, weil die Innenfläche mit 14 Leiterplatten-Abstandshaltern, zwei Schnapptürmen und einer Batteriefachwand belegt ist — nichts davon bot genug flache Fläche für einen 6-mm-Auswerferstift. Die flache Außenseite war die einzige verfügbare Fläche. Das Ergebnis: ein Werkzeug, das maßhaltige, vollständig gefüllte, kosmetisch fehlerhafte Teile produziert — und eine Werkzeugänderung, die ¥12.000 kostet und den Produktionsstart um zehn Tage verzögert.
Auswerfersystem-Design ist das Letzte, was der Werkzeugkonstrukteur spezifiziert, und das Erste, was der Kunde sieht. Jeder Auswerferstift hinterlässt eine Zeugenmarkierung. Die Konstruktionsaufgabe besteht darin, diese Markierungen unsichtbar, akzeptabel oder auf einer Fläche zu platzieren, die der Kunde nie betrachtet.
Was das Auswerfersystem leistet
Nachdem das Teil abgekühlt und erstarrt ist, haftet es auf der Kernseite des Werkzeugs. Das Teil ist auf den Kern geschrumpft — dieselbe differentielle Schwindung, die in der Produktion Verzug verursacht, wirkt jetzt als Haltekraft, die das Teil im Werkzeug festhält. Das Auswerfersystem muss diese Haltekraft überwinden, das Teil vom Kern abdrücken und es frei fallen lassen oder von einem Roboter entnehmen lassen — alles ohne das Teil über die kosmetische Spezifikation hinaus zu verformen, zu verkratzen oder zu markieren.
Die Haltekraft ist proportional zu:
- der Schwindung des Kunststoffs (höhere Schwindung = festerer Sitz auf dem Kern)
- der Kernoberfläche im Kontakt mit dem Teil
- dem Reibungskoeffizienten zwischen dem Kunststoff und dem polierten Stahlkern
- dem Entformungswinkel (geringere Schräge = höhere Haltekraft; eine 0,5°-Schräge erzeugt etwa das 3-Fache der Haltekraft einer 2°-Schräge)
Für ein typisches Gehäuse mit 55 mm tiefem Kern, 2° Entformungsschräge, in PC/ABS: Haltekraft ≈ 800–1.200 N pro Kavität. Ein 4-fach-Werkzeug benötigt etwa 3.200–4.800 N Auswerferkraft — aufgebracht vom Auswerfersystem über die Auswerferplatte der Maschine, die typischerweise 20–80 kN Kraft über einen Hub von 100–150 mm bereitstellt.
Die Auswerferkraft muss auf genügend Auswerferelemente verteilt werden, dass kein einzelnes Element die Druckfestigkeit des Kunststoffs bei der Auswerftemperatur überschreitet. Ein heißes PP-Teil (bei Werkzeugöffnung noch bei 80 °C) mit einem einzelnen 4-mm-Stift auszuwerfen, durchschlägt das Teil garantiert — ein Auswerferdefekt, verursacht nicht durch Füllung oder Kühlung, sondern durch unzureichende Auswerfer-Kontaktfläche für die Druckfestigkeit des Materials bei der Auswerftemperatur.
Die fünf Auswerfertypen
1. Auswerferstifte — Das Arbeitstier
Zylindrische Stifte, die von der Kernseite gegen das Teil drücken. Lieferbar in Standarddurchmessern von 1,5 mm bis 25 mm, aus gehärtetem H13-Stahl (48–52 HRC) mit geschliffener AD-Toleranz von −0,005 bis −0,015 mm für einen Gleitsitz in der Bohrung der Auswerferplatte.
| Stiftdurchmesser (mm) | Max. Auswerfkraft pro Stift (N) — PC/ABS bei 90 °C | Max. Kraft pro Stift (N) — PP bei 80 °C | Typische Anwendung |
|---|---|---|---|
| 3 | 60–90 | 30–50 | Kleine Merkmale, schmale Rippen |
| 4 | 110–160 | 55–85 | Rippen, Dome, mittlere Merkmale |
| 5 | 170–250 | 85–130 | Standardelemente auf flachen Flächen |
| 6 | 250–360 | 125–190 | Standard für Umhausungen, Gehäuse |
| 8 | 450–630 | 220–330 | Große flache Flächen, Strukturteile |
| 10 | 700–1.000 | 350–520 | Schwere Teile, tiefe Ziehungen |
Auswerferstifte hinterlassen eine kreisförmige Zeugenmarkierung. Die Markierung ist eine Kombination aus:
- Stempelabdruck der Stiftfläche: die polierte Stiftfläche überträgt ihre Oberflächengüte auf das Teil. Eine polierte Stiftfläche (Ra 0,4 μm) hinterlässt einen Glanzfleck; eine texturierte Stiftfläche kann sich in eine texturierte Teileoberfläche einfügen.
- Unterschiedliche Wärmeausdehnung: der Stift hat dieselbe Temperatur wie der Kernstahl (50–80 °C), während die kontaktierte Teileoberfläche bei 80–100 °C liegt. Die kältere Stiftfläche kühlt die Teileoberfläche lokal ab und erzeugt einen sichtbaren Halo um die Stiftmarkierung.
- Mechanische Eindrückung: übersteigt die Auswerferkraft pro Stift die Druckstreckgrenze des Kunststoffs bei der Auswerftemperatur, drückt der Stift in die Oberfläche ein, statt dagegen zu drücken. Der Kunststoff fließt lokal, und die Stiftmarkierung ist eine Vertiefung statt einer erhabenen Zeugenmarkierung.
2. Flachauswerfer — Für Rippen und dünne Wände
Rechteckige Auswerferklingen mit einem Breite-zu-Dicke-Verhältnis von 3:1 bis 10:1. Klingen werfen dünne Merkmale aus — Rippen, Verstärkungsrippen, schmale Wände —, bei denen ein runder Stift nicht passen würde. Die Klingendicke beträgt typischerweise 1,0–3,0 mm, die Breite 3–30 mm.
| Klingendicke (mm) | Klingenbreite (mm) | Max. Kraft pro Klinge (N) | Typische Anwendung |
|---|---|---|---|
| 1,0 | 3–10 | 40–80 | Dünne Rippen, Verstärkungsrippen |
| 1,5 | 5–15 | 90–160 | Mittlere Rippen, schmale Wände |
| 2,0 | 6–20 | 160–280 | Strukturrippen, tiefe Wände |
| 3,0 | 9–30 | 350–600 | Dicke Rippen, schwere Querschnitte |
Klingen werden mit der dünnen Dimension parallel zur Rippen- oder Wandrichtung ausgerichtet. Die Klinge kontaktiert die Rippe über ihre Länge und verteilt die Auswerferkraft über den Rippenquerschnitt statt an einem Punkt. Die Zeugenmarkierung ist ein rechteckiger Abdruck auf der Rippenoberfläche — akzeptabel auf Innenrippen, nicht akzeptabel auf kosmetischen Flächen.
3. Hülsenauswerfer — Für Dome und Kerne
Eine hohle zylindrische Hülse, die einen Kernstift umgibt. Die Hülse wirft das Teil aus, während der Kernstift fixiert bleibt, und wirkt über den gesamten Umfang eines Doms oder eines runden Merkmals. Hülsen sind Standard zum Auswerfen von Domen, die so hoch sind, dass die umgebenden Auswerferstifte sie nicht erreichen, oder von Domen, bei denen die Auswerferkraft so nah wie möglich an der Schrumpfpassung zwischen Kunststoff und Stahlkernstift angreifen muss.
| Hülsen-ID (mm) | Hülsen-AD (mm) | Wandstärke (mm) | Max. Kraft (N) |
|---|---|---|---|
| 3 | 5–6 | 1,0–1,5 | 60–120 |
| 4 | 6–8 | 1,0–2,0 | 110–220 |
| 6 | 9–12 | 1,5–3,0 | 250–500 |
| 8 | 12–16 | 2,0–4,0 | 450–880 |
| 10 | 15–20 | 2,5–5,0 | 700–1.400 |
Die Hülsenaußenfläche kontaktiert den Kunststoff, und die Zeugenmarkierung ist ein ringförmiger Kreis um den Dom. Bei einem Dom, bei dem der Kopf des Gegenstücks oder eine Unterlegscheibe die Oberseite nach der Montage abdeckt, ist dieser Ring verdeckt — das macht die Hülse zum idealen Auswerfer für domlastige Teile, bei denen Stiftmarkierungen auf flachen Flächen sichtbar wären.
4. Abstreifplatten — Für Auswerfung ohne sichtbare Markierung
Eine Abstreifplatte ist eine flache Platte, die den gesamten Umfang des Teils kontaktiert — typischerweise um die Außenkante oder entlang eines durchgehenden Flanschs — und das Teil ohne lokale Stiftmarkierungen vom Kern abdrückt. Abstreifplatten sind die Lösung für Klasse-A-Oberflächen, auf denen keine Stiftmarkierung akzeptabel ist.
| Teiletyp | Abstreif-Kontaktfläche | Typische Anwendung |
|---|---|---|
| Transparente Linsen, Lichtleiter | Umfangskante oder Flansch | Keine sichtbaren Markierungen auf optischen Flächen |
| Kosmetische Umhausungen (Klasse A) | Innenflansch, Schnapphaken-Auflage | Markierungen auf nicht sichtbaren Innenmerkmalen akzeptabel |
| Dünnwandige Behälter | Rand oder Lippe | Auswerfung über den gesamten Umfang, keine Verformung |
| Zahnräder und Präzisionsteile | Nabenfläche oder AD-Flansch | Gleichmäßige Auswerfung, keine Verformung des Zahnprofils |
Die Abstreifplatte wird vom selben Auswerfersystem betätigt, das die Stifte antreibt — über Zugstangen mit dem Auswerferpaket verbunden oder direkt daran montiert. Die Platte muss auf gehärteten Führungssäulen geführt werden, um Verkanten (Kippen) beim Auswerfen zu verhindern, das die Platte auf dem Kern festsetzen und eine ungleichmäßige Auswerfung erzeugen würde. Der Hub der Abstreifplatte ist auf die Teiletiefe plus 2–5 mm Freiraum begrenzt — typischerweise 15–60 mm, kürzer als der Auswerferhub.
5. Luftauswurf — Für dünnwandige und flexible Teile
Druckluft wird zwischen Teil und Kern durch Mikroventile oder poröse Stahleinsätze eingebracht. Die Luft bricht das Vakuum zwischen Teil und Kern und unterstützt die Auswerfung. Luftauswurf ist selten die primäre Auswurfmethode — er wird fast immer als Unterstützung in Kombination mit Stiften oder einer Abstreifplatte eingesetzt, bei Teilen, bei denen die Vakuumhaftung zwischen Teil und polierter Kernoberfläche die dominierende Haltekraft ist.
Luftauswurf ist besonders wirksam bei dünnwandigen Behältern und Bechern (Wandstärke <1,5 mm), bei denen die Vakuumkraft die mechanische Haltekraft übersteigen kann und mechanische Auswerfer das noch heiße Teil verformen würden.
Auswerfer-Platzierungsregeln
Regel 1: Auf nicht kosmetischen Flächen platzieren
Die erste Regel der Auswerferplatzierung ist dieselbe wie die erste Regel der Angussplatzierung: die Zeugenmarkierungen dorthin legen, wo der Kunde sie nie sieht. Auswerfer gehören auf Innenrippen, Domoberseiten (vom Schraubenkopf abgedeckt), die Innenseite von Schnapphaken, die Unterseite von Flanschen und jede Fläche, die in der Teilezeichnung als nicht kosmetisch definiert ist.
Eine DFM-Prüfung, die die verfügbaren Auswerferflächen identifiziert, sollte vor dem Entwurf des Kühlsystems erfolgen — weil die Kühlkanäle und die Auswerferstifte um denselben Bauraum im Kernstahl konkurrieren. Die für Auswerferbohrungen erforderliche Präzisionsbearbeitung (H7-Toleranz, Bohrungsoberfläche Ra 0,8 μm) ist dieselbe Bearbeitungsklasse wie die Anguss- und Kühlkanalmerkmale, die sich die Kerngeometrie teilen. Ein Kern mit gut platzierten Kühlkanälen und ohne Platz für Auswerferstifte ist genauso problematisch wie ein Kern, dessen Auswerferstifte jede mögliche Position für Kühlkanäle blockieren.
Regel 2: Auswerferkraft ausgleichen
Die Auswerferelemente sollten symmetrisch um die Mitte des Teils angeordnet sein, so dass die resultierende Auswerferkraft durch den Schwerpunkt des Teils verläuft. Asymmetrische Auswerfung — Stifte auf einer Seite des Teils, aber nicht auf der anderen — kippt das Teil beim Auswerfen und lässt es am Kern verkanten. Das Verkanten erhöht die Auswerferkraft, was die Neigung zu Markierungen erhöht, was der Werkzeugkonstrukteur durch zusätzliche Stifte behebt — die, asymmetrisch platziert, das Verkanten verschlimmern.
Das Zentrum der Auswerferkraft sollte mit dem geometrischen Zentrum des Teils zusammenfallen. Bei einem rechteckigen Teil liefern vier Auswerferstifte an den Ecken eine ausgeglichene Auswerfung. Bei einem runden Teil liefern drei oder mehr Stifte auf einem Teilkreis eine ausgeglichene Auswerfung. Bei einem unregelmäßigen Teil sollte das Auswerferbild um die projizierte Flächenmitte ausgelegt werden, nicht um die nächstgelegenen verfügbaren flachen Flächen.
Regel 3: Niemals gegenüber dünnen Wänden platzieren
Ein Auswerferstift gegenüber einer 0,8-mm-Wand lenkt die Wand aus, bevor sich das Teil vom Kern löst. Die Kraft, die zum Auswerfen des Teils aus dem Kern erforderlich ist, verteilt sich über die Auswerfer-Kontaktfläche — die Reaktionskraft aber konzentriert sich am Ort des Auswerferstifts. Eine dünne Wand gegenüber dem Auswerferstift hat keine ausreichende Biegesteifigkeit, um der Auswerferkraft zu widerstehen, und das Teil verformt sich lokal, statt sich vom Kern zu lösen.
Die Wandstärke am Auswerferort sollte mindestens 1,0 mm für einen 4-mm-Stift und 1,5 mm für einen 6-mm-Stift betragen. Ist die Wand dünner, sollte der Auswerfer in einen dickeren Querschnitt verlegt werden — eine Rippe, einen Dom, einen Flansch oder eine Verstärkungsrippe.
Regel 4: Abstand zur Kante einhalten
Auswerferstifte sollten mindestens 1,5–2,0 mm von jeder Kavitätskante, Trennebene oder Kernkontur entfernt sein. Bei weniger als 1,5 mm durchbricht die Stiftbohrung den Stahl in das angrenzende Merkmal und schafft einen Gratweg für den Kunststoff. Eine Stiftbohrung, die eine Kavitätskante schneidet, erzeugt eine Zeugenmarkierung mit scharfem Grat — der Kunststoff fließt in den Freiraum zwischen Stift und Bohrung an der Kantenschnittstelle.
Regel 5: Entformungsschräge respektieren
Auswerferstifte müssen senkrecht zur Trennebene stehen — sie können der Entformungsschräge einer geneigten oder konturierten Fläche nicht folgen. Das bedeutet, dass auf einer geschrägten Wand (2–3° aus der Senkrechten) die Stiftfläche die Teileoberfläche in einem Winkel kontaktiert, der dem Entformungswinkel entspricht. Die Stiftfläche ist nicht parallel zur Teileoberfläche. Der Kontakt verläuft entlang einer Linie statt über eine Kreisfläche und erzeugt eine halbmondförmige Zeugenmarkierung, die die Auswerferkraft auf einen Linienkontakt konzentriert.
Bei geschrägten Flächen steiler als 2° sollte der Konstrukteur die Stiftfläche in eine flachbodige Tasche im Kernstahl versenken, so dass die Stiftfläche parallel zur Teileoberfläche liegt. Die Tasche ist eine zusätzliche Bearbeitungsoperation — ein flachbodiger Schaftfräser-Schnitt in die geschrägte Kernoberfläche —, aber sie wandelt den Linienkontakt zurück in einen Vollflächenkontakt.
Zweistufige Auswerfung und vorzeitige Rückholung
Warum zweistufige Auswerfung
Ein Teil mit tiefen Rippen und einem hohen Kern kann zwei Auswerferstufen erfordern: die erste Stufe zieht den Kern zurück oder trennt eine Abstreifplatte von der Kernoberfläche und bricht das anfängliche Vakuum und die Schrumpfhaftung; die zweite Stufe schiebt das Teil mit Auswerferstiften vollständig von der verbleibenden Kernoberfläche. Einstufige Auswerfung bei einem Teil mit tiefem Kern konzentriert die gesamte Auswerferkraft auf den ersten Losbruch — den Moment mit der höchsten Kraft im Auswerfzyklus — und riskiert, das Teil zu verformen oder durchzuschlagen.
Die zweistufige Auswerfung wird mit einem mechanischen oder hydraulischen Sequenzer im Auswerfersystem umgesetzt: die erste Stufe (typischerweise die Abstreifplatte oder großflächige Auswerfer) fährt 5–15 mm, um das Teil loszubrechen; die zweite Stufe (Stifte oder Hülsen) vollendet dann den Auswerferhub. Die Sequenzierung kann mit Verzögerungsstiften, Hydraulikzylindern oder mechanischen Verriegelungen im Auswerfersystem erreicht werden.
Vorzeitige Rückholung
Das Auswerferpaket muss vor dem Schließen des Werkzeugs in seine Ausgangsposition zurückkehren. Steht das Auswerferpaket beim Schließen noch vorne, kollidieren die Auswerferstifte mit der Kavität — und beschädigen die Stifte, die Kavitätsoberfläche oder beides. Die Standardrückholung erfolgt über mechanische Federn oder den Rückholhub des Maschinenauswerfers. In einem schnellen Spritzgießzyklus kostet das Warten darauf, dass die Federn das Auswerferpaket zurückholen, jedoch Zeit im Schließablauf.
Ein Mechanismus zur vorzeitigen Rückholung (auch Zwangsrückholung oder Sicherheitsrückholung genannt) nutzt mechanische Kopplungen — Rückdrückstifte, die beim Schließen des Werkzeugs die Kavitätsplatte kontaktieren —, um das Auswerferpaket zwangsweise in seine Ausgangsposition zurückzuführen, bevor Kern und Kavität aufeinandertreffen. Er ist unabhängig von Federkraft und Maschinensteuerung und beseitigt das Risiko, dass ein in Vorwärtsposition verbliebener Auswerferstift mit einer schließenden Kavität kollidiert.
Bei Werkzeugen mit tiefgezogenen Teilen, deren Auswerferhub 60 mm übersteigt, ist die vorzeitige Rückholung Standardpraxis. Bei Werkzeugen mit hoher Zykluszahl (Zykluszeit <15 Sekunden) kann die durch den Wegfall der Wartezeit auf die Rückholung durch die Federn eingesparte Zeit 0,5–1,0 Sekunde pro Zyklus betragen — eine Zykluszeitreduktion von 3–7 %.
Auswerfer-Oberflächengüte und Kosmetik
Die Stiftfläche des Auswerfers hinterlässt eine Zeugenmarkierung, deren Erscheinungsbild vom Finish der Stiftfläche relativ zur umgebenden Teileoberfläche bestimmt wird:
| Stiftflächen-Finish | Teileoberfläche | Erscheinungsbild der Markierung |
|---|---|---|
| Poliert (Ra 0,2–0,4 μm) | Poliert (SPI A-1/A-2) | Kaum sichtbar — Glanzfleck auf glänzender Fläche |
| Poliert (Ra 0,2–0,4 μm) | Matt / VDI-Textur | Sichtbar — Glanzfleck auf matter Fläche |
| Texturiert passend | Texturiert (VDI 27, SPI C-1) | Nahezu unsichtbar — Textur maskiert die Stiftkante |
| Sandgestrahlt (Ra 1,6–3,2 μm) | Beliebig | Flacher, leicht rauer Fleck |
Die kosmetisch unsichtbarste Auswerferstift-Markierung entsteht, wenn die Textur der Stiftfläche zur umgebenden Oberfläche passt. Bei einem texturierten Teil beseitigt das Texturieren der Stiftflächen auf dieselbe Spezifikation den sichtbaren Halo, der einen polierten Stift von einer texturierten Oberfläche unterscheidet. Bei einem polierten Teil (SPI A-1) erzeugt eine polierte Stiftfläche (Ra 0,2 μm) eine Markierung, die unter den meisten Prüfbedingungen unsichtbar ist — unter 800-Lux-Streiflicht aber sichtbar bleiben kann.
Der Werkzeugkonstrukteur des Medizingeräte-Gehäuses, der mit Auswerferstift-Markierungen auf der Klasse-A-Außenfläche begonnen hatte, überarbeitete die Auswerfung: vier Ø6-mm-Stifte wurden von der Außenfläche entfernt und durch acht Ø3-mm-Flachauswerfer auf den Innenrippen, vier Ø4-mm-Hülsenauswerfer um die Leiterplatten-Dome und zwei Ø8-mm-Stifte auf den Innenflächen der Schnapptürme ersetzt. Die Werkzeugänderung kostete ¥12.000 und erforderte die Nachbearbeitung des Kerneinsatzes, um die Nuten für die Flachauswerfer und die Sitze für die Hülsen einzubringen. Das überarbeitete Werkzeug produzierte Teile ohne sichtbare Auswerfermarkierungen auf der Außenfläche. Der Kunde genehmigte die T2-Muster bei der ersten Einreichung.
Auswerfersystem-Design ist kein nachträglicher Gedanke im Werkzeugkonstruktionsprozess. Es ist eine Verhandlung zwischen der Teilegeometrie (die bestimmt, wo Auswerfer platziert werden können), der kosmetischen Spezifikation (die bestimmt, wo Auswerfer sichtbar sein dürfen) und den Materialeigenschaften bei Auswerftemperatur (die bestimmen, welche Kraft jedes Auswerferelement aufbringen kann, ohne das Teil zu beschädigen). Der Werkzeugkonstrukteur, der diese Verhandlung vor dem Schneiden des Kernstahls löst, produziert ein Werkzeug, das sauber auswirft, keine sichtbare Fläche markiert und mit der angebotenen Zykluszeit läuft.