Reinraum-Spritzguss und Montage — Warum an der Übergabe zwischen beiden Ausbeute und Sauberkeit verloren gehen
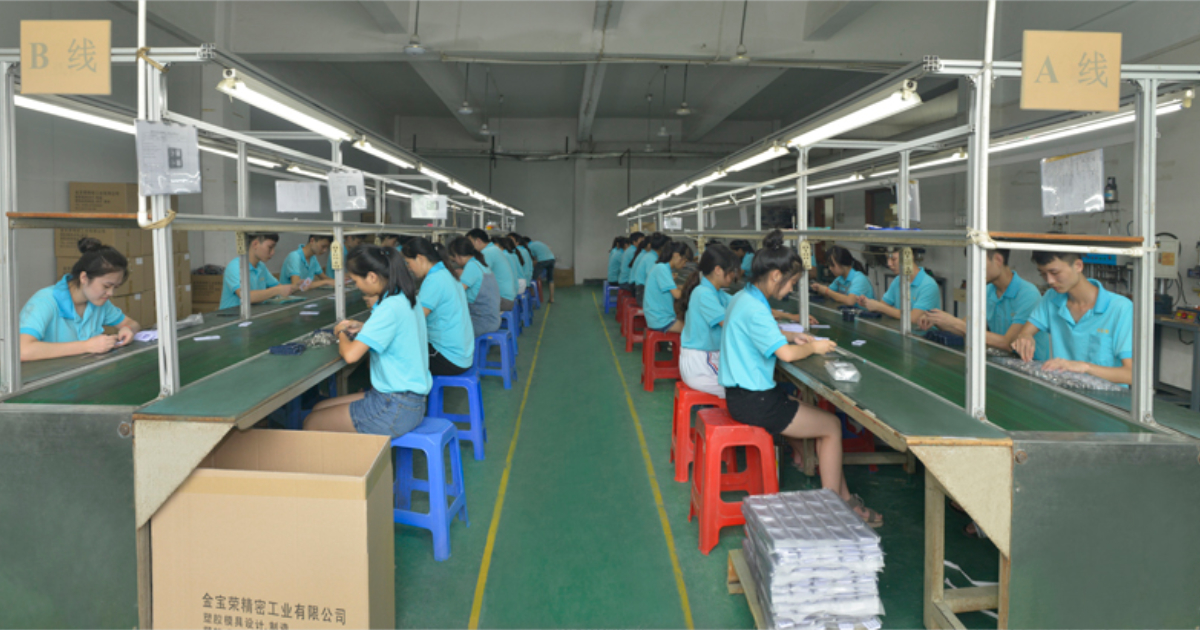
Ein gespritztes Teil verlässt eine Reinraummaschine in ISO-8-Sauberkeit. Dann wird es verpackt, in Kartons gelegt, zu einem Montagebetrieb gefahren, auf einer offenen Fläche ausgepackt, angefasst und entweder erneut gereinigt oder schlicht akzeptiert. Was der Reinraum erzeugt hat, geht an der Übergabe zwischen Spritzguss und Montage verloren — und niemand verantwortet diesen Schritt, weil der Auftrag des Spritzgießers an der Versandkiste endet und der Auftrag des Montagebetriebs an der Wareneingangsrampe beginnt.
Es gibt einen zweiten, weniger sichtbaren Kostenpunkt. Die Montage stellt Anforderungen an das gespritzte Teil, die der Spritzgießer auf der Zeichnung nie sieht. Bei einem USB-Type-C-Ladegerät-Gehäuse, das wir fertigen, werden Ober- und Unterschale durch Ultraschallschweißen gefügt, und die Schweißebene muss über den gesamten Umfang von 32 mm auf ±0,03 mm eben sein. Ein Spalt von mehr als 0,05 mm an irgendeiner Stelle dieser Fügelinie verringert die Effizienz der Energieübertragung und erzeugt eine schwache oder unvollständige Schweißnaht — ein Fehler, der erst nach der Montage auftritt, auf der Fläche des Montagebetriebs, lange nachdem das Werkzeug abgenommen wurde.
Beide Probleme haben dieselbe Ursache: Spritzguss und Montage werden als zwei Einkäufe behandelt statt als ein Prozess.
Warum die Übergabe die Schwachstelle ist
Das Kontaminationsbudget ändert sich zwischen den beiden Schritten
Spritzguss und Montage bringen unterschiedliche Kontaminationen ein, und ein Reinraum, der für das eine ausgelegt ist, ist nicht automatisch für das andere ausreichend.
Der Spritzguss trägt Polymervolatilität und Partikel aus der Materialhandhabung bei. Diese werden über geschlossene Vorratstrichter, einen dedizierten Trockner und dedizierte Maschinen beherrscht.
Die Montage trägt drei Kategorien bei, mit denen die Spritzgusszelle nicht umgehen muss:
Menschen. Personal ist die dominierende Partikelquelle in jedem Reinraum, und die Montage ist personalintensiver als der Spritzguss — mehr Bediener pro Teil, an mehr Stationen, mit mehr manuellen Tätigkeiten. Das Einkleideprotokoll und der Zugang über Luftdusche im Einkleidebereich sind das, was dies im Zaum hält.
Verbrauchsmaterialien. Klebeband, Klebstoff, Wischtücher, Etiketten und — der Klassiker — Wellpappe. Unser Reinraum verbietet Pappe und persönliche Gegenstände innerhalb der Zelle genau aus diesem Grund, und Verpackungsmaterial ist Einweg und kontrolliert.
Prozessabrieb. Ultraschallschweißen erzeugt Partikel an der Fügefläche. Das Einprägen von Gewindeeinsätzen reibt die Rändelung des Einsatzes gegen den Dom. Das Eindrehen von Schrauben erzeugt Abriebpartikel. All dies entsteht an der Montagestation, also stromabwärts jeder Spritzgusskontrolle, die Sie etabliert haben.
Findet die Montage außerhalb der kontrollierten Umgebung statt, landen alle drei Kategorien auf einem Teil, das beim Spritzen sauber war.
Die Montage definiert tatsächlich mehrere Spritzguss-Toleranzen
Das ist das ingenieurtechnische Argument, das beim Sourcing übersehen wird.
Eine Ebenheitsangabe für eine Ultraschall-Schweißebene ist keine kosmetische Anforderung — sie ist eine Anforderung des Schweißprozesses. Dasselbe gilt für eine Eingriffstiefe einer Schnappverbindung, einen Presssitz-Domdurchmesser, eine O-Ring-Nutkompression und ein Steckverbinder-Einführspiel. Diese Maße existieren wegen eines nachgelagerten Montageschritts, und sie sind die Maße, die die Montageausbeute bestimmen.
Betrachten Sie zwei reale Teile:
| Teil | Durch die Montage bestimmte Anforderung | Folge der Abweichung |
|---|---|---|
| USB-Type-C-Ladegerät-Gehäuse (zweiteilig, PC, ultraschallgeschweißt) | Fügeebene über den 32-mm-Umfang auf ±0,03 mm eben | Spalt >0,05 mm verringert die Schweißenergieübertragung → schwache oder unvollständige Naht |
| Interner Halter eines Blutglukosemessgeräts (0,8 mm Wandstärke, ±0,05 mm Montagemaße) | ±0,05 mm an allen Montageschnittstellen | 0,05 mm Abweichung verschiebt den Teststreifen-Steckverbinder gegen den Gehäuseschlitz → Fehler beim Einführen im Feld |
Keines dieser Maße kann vom Spritzgießer allein bewertet werden, denn das Abnahmekriterium lautet „lässt es sich montieren und besteht es den Funktionstest" — nicht „liegt es innerhalb der Zeichnungstoleranz". Wenn Spritzgießer und Montagebetrieb zwei verschiedene Firmen sind, ist der Toleranzstapel über eine Bestellgrenze aufgeteilt, und wer ein Problem entdeckt, ist nie derjenige, der es verursacht hat.
Der Leitfaden zum Ultraschallschweißen behandelt die Fügekonstruktionsregeln hinter diesen Zahlen; der Punkt hier ist, dass es Montageanforderungen sind, die stromaufwärts in die Spritzgusszeichnung übernommen werden müssen.
Die Requalifizierung sind die versteckten Kosten eines getrennten Montageschritts
Spritzguss und Montage getrennt einzukaufen erzwingt eine von zwei Entscheidungen.
Entweder werden die Teile beim Eingang im Montagebetrieb erneut gereinigt und erneut verifiziert — was einen zusätzlichen Prozess, Kosten, eine Validierung und einen neuen Fehlermodus hinzufügt, denn Partikel von einem gespritzten Teil zu entfernen ist schwieriger, als es von vornherein sauber zu halten. Oder die Übergabe wird als unkontrolliert akzeptiert, und der Reinraum, für den Sie bezahlt haben, liefert ein sauberes Teil, das in der Sauberkeit ankommt, die der Transportweg erzeugt hat.
Keine der beiden Optionen erscheint in einem Angebot. Beide erscheinen später.
Wie eine integrierte Zelle aussieht
Spritzguss und Montage in derselben kontrollierten Umgebung
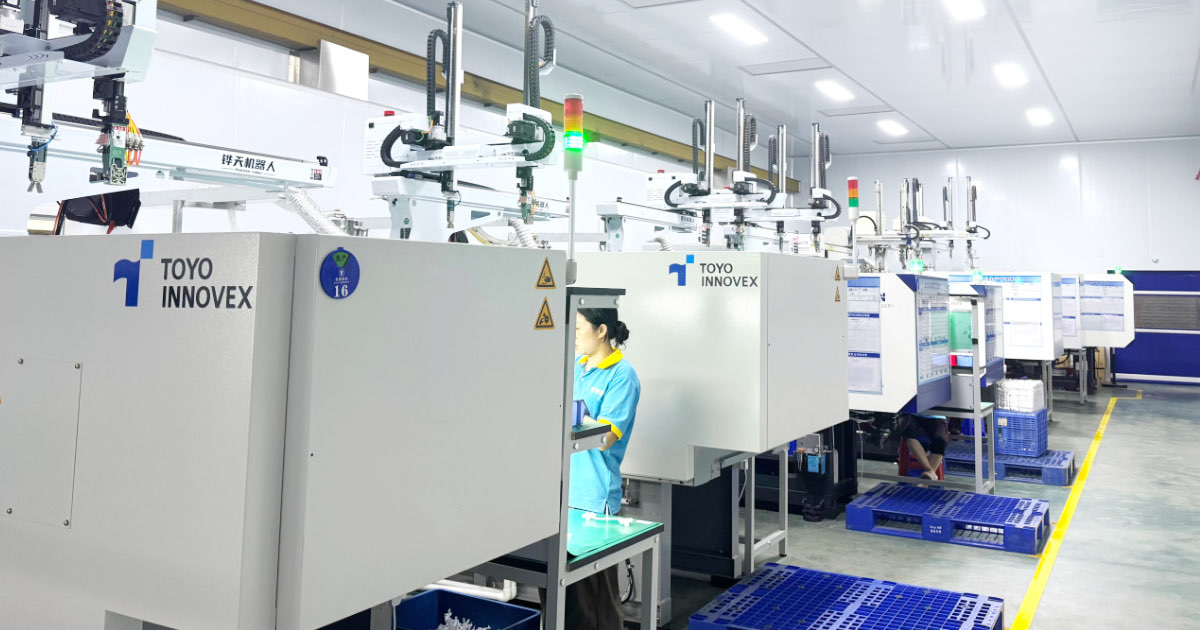
In unserem Werk in Shenzhen enthält die ISO-8-Zelle sowohl die Spritzgusszone als auch die Montagezone, sodass Teile zwischen ihnen wechseln, ohne die kontrollierte Umgebung zu verlassen.
| Parameter | Spezifikation |
|---|---|
| Reinheitsklasse | ISO 8 / Klasse 100.000 (ISO 14644-1) |
| Partikelgrenze ≥0,5 µm | 3.520.000 Partikel/m³ |
| Partikelgrenze ≥5,0 µm | 29.300 Partikel/m³ |
| Filtration | HEPA, 99,97 % bei 0,3 µm |
| Luftdruck | Überdruck — Strömung nach außen |
| Temperatur | 20–24 °C ±2 °C |
| Relative Luftfeuchte | 40–60 % r. F. |
| Luftwechsel | Mindestens 20 pro Stunde |
| Überwachung | Partikelzähler, Temperatur, r. F. — protokolliert pro Schicht |
| Spritzgießmaschinen | Dedizierte servohydraulische 90–250 t, Roboterentnahme |
| Materialhandling | Geschlossene Trichter, dedizierter Trockner, kein geteiltes Material |
| Werkzeuglagerung | Temperatur- und feuchtegeregelt, innerhalb des kontrollierten Bereichs |
| Verpackung | Im Reinraum verpackt und versiegelt |
| Personal | Vollständige Einkleidung, Zugang über Luftdusche, keine Pappe, dedizierte Werkzeuge |
Die Zellenspezifikation ist vollständig auf der Seite Reinraumspritzguss beschrieben; der für diesen Artikel entscheidende Punkt ist, dass die Montagestationen innerhalb der Zelle liegen und nicht dahinter.
Welche Montageprozesse in der Zelle laufen
Dieselbe kontrollierte Umgebung übernimmt die Schritte, die sonst die saubere Grenze durchbrechen würden:
- Schnapp- und Presssitz-Montage
- Schraubverbindungen mit Drehmomentverifizierung — einschließlich der Kontrolle von Abriebpartikeln, die das Eindrehen von Schrauben erfordert
- Federn und Clips, Scharnier- und Drehmechanismen
- Dichtungen — einschließlich Silikon-O-Ringen für Gehäuse mit IP-Schutzart
- Kabel- und Steckverbindermontage
- Ultraschall-Einprägen von Gewindeeinsätzen (Messing, Edelstahl, Aluminium) und Einpressen von Metallbuchsen
- Positionierung eingespritzter Einsätze und Umspritzung
- Ultraschallschweißen — Schweißhorn-Durchmesser 15–50 mm, hermetische Dichtheit für Baugruppen der Schutzarten IP54 und IP67, mit Schweißfestigkeitsprüfung pro Charge
Die Verifikation nach der Montage deckt ab, was sonst die Wareneingangsprüfung des Kunden finden müsste: 100 % Sichtprüfung gegen die Oberflächennorm, Farbabgleich, Vollständigkeit und Richtigkeit der Montage sowie Genauigkeit von Etiketten und Kennzeichnung; CMM-Maßprüfung; Gut-/Schlecht-Lehrenprüfung an funktionalen Schnittstellen; und AQL-Stichprobenprüfung nach ANSI/ASQ Z1.4 Level II. Funktionsprüfprogramme umfassen Schnapp- und Auslösekraft, Fluiddruck- und Dichtheitsprüfung (unter Druck oder Vakuum), Verifikation der IP-Schutzart durch Sprüh- oder Tauchprüfung sowie elektrische Durchgangsprüfung für eingebettete Komponenten.
Elektronik braucht eine zweite Kontrollebene
Für Elektronik- und Präzisionsanwendungen führt die Zelle zusätzlich ESD-Kontrolle, denn elektrostatische Entladung ist sowohl ein Kontaminationsrisiko als auch ein Risiko der Bauteilbeschädigung:
- Leitfähiger Boden mit Erdungsbändern
- Ionisierende Luftduschen an den Montagestationen
- ESD-sichere Verpackung — antistatische Beutel und leitfähige Trays
- Kohlenstoffgefüllte ESD-sichere Materialtypen, wo die Anwendung sie verlangt
Die ESD-Auslegung veranschaulicht den integrierten Ansatz gut: Eine ionisierende Luftdusche an einer Montagestation ergibt nur Sinn, wenn diese Station innerhalb des kontrollierten Bereichs liegt, unter demselben Einkleide- und Überwachungsregime wie die Maschinen.
Zwei Teile, die als Baugruppen ausgeliefert werden, nicht als Teile
Am deutlichsten wird der Unterschied bei Teilen, die wir als fertige Baugruppen versenden.
Für einen tragbaren Analysegerät für die patientennahe Diagnostik spritzen wir ein zweiteiliges Gehäuse aus USP-Class-VI-Polycarbonat in der ISO-8-Zelle und liefern es als zweiteilige Clamshell-Baugruppe (Ober- und Unterteil) — 15.000 Baugruppen pro Jahr, 30.000 gespritzte Teile — mit vollständiger Chargenrückverfolgbarkeit, einem Erstmusterprüfbericht und einer Dokumentation, die die 510(k)-Einreichung und die Device History Record des Kunden stützt. Siehe die Fallstudie zum medizinischen Diagnostikgehäuse.
Für einen SOS-Anhänger als Medizinprodukt der Klasse II — 30 × 55 × 10 mm medizinisches ABS mit 7 g und 1,6 mm ultradünnen Wandstärken — speisen Spritzguss und Montage gemeinsam eine IP67-Schutzart, die über eine Silikon-O-Ring-Dichtung erreicht wird, mit ISO-10993-5-Biokompatibilität und einer silberionen-antimikrobiellen Beschichtung. Dieses Programm liefert 50.000 montierte Einheiten pro Jahr aus 100.000 gespritzten Teilen. Siehe die Fallstudie zum persönlichen Notruf-Anhänger.
In beiden Fällen beträgt das Verhältnis von Teilen zu Baugruppen 2:1, und in beiden Fällen sind Sauberkeit und Dichtheit Eigenschaften der Baugruppe, nicht einer der beiden gespritzten Hälften.
Eine Dokumentationskette statt zwei
Eine geteilte Lieferkette erzeugt zwei Datensätze, die abgeglichen werden müssen. Eine integrierte Zelle erzeugt einen, der beide Schritte abdeckt:
| Dokument | Inhalt |
|---|---|
| Chargenbegleitschein | Datum, Schicht, Maschine, Bediener, Materialcharge, Menge |
| Reinraum-Produktionsprotokoll | Partikelzahlen, Temperatur, Luftfeuchte — pro Schicht |
| Materialzeugnis | USP Class VI oder ISO 10993 je Granulatcharge |
| Erstmusterprüfung | Alle Zeichnungsmaße, gemessen und dokumentiert |
| Maßbericht | CMM-Daten mit Cp/Cpk für kritische Maße |
| Konformitätsbescheinigung | Pro Lieferung, unterzeichnet vom Qualitätsleiter |
Dieses Paket stützt FDA-510(k)-Einreichungen, technische Dokumentationen für die CE-Kennzeichnung und externe ISO-13485-Audits; die Aufzeichnungen werden mindestens 10 Jahre aufbewahrt. Was jedes Dokument belegt — und wie man es verifiziert, statt es anzunehmen — behandelt unser Leitfaden zur Dokumentation im Medizintechnik-Spritzguss.
Integriert versus getrennt beschafft
| Faktor | Spritzguss und Montage in einem Reinraum | Getrennter Spritzgießer und Montagebetrieb |
|---|---|---|
| Teilesauberkeit bei der Montage | Erhalten — Teile verlassen die kontrollierte Umgebung nie | Beeinträchtigt durch Transport, Lagerung und Auspacken; Reinigung kann nötig werden |
| Durch die Montage bestimmte Toleranzen | Von einem Prozess verantwortet; Ebenheit der Fügeebene und Spielanforderungen stehen auf der Spritzgusszeichnung | Über eine Bestellgrenze aufgeteilt; Fehler zeigen sich beim Montagebetrieb |
| Übergabehandling | Keines — kontrollierter Wechsel zwischen den Zonen | Verpacken, Transport, Auspacken, erneutes Anfassen |
| Kontamination aus der Montage | Im selben Einkleide-, Überwachungs- und Verbrauchsmaterialregime beherrscht | Auf einer unkontrollierten Fläche eingebracht |
| ESD-Kontrolle | Erstreckt sich vom Spritzguss bis zu den Montagestationen | Muss beim Montagebetrieb neu aufgebaut werden |
| Dokumentation | Ein Datensatz für beide Schritte | Zwei Datensätze zum Abgleichen; Lücke in der Rückverfolgbarkeit an der Übergabe |
| Qualifizierung und Auditierung | Ein Lieferant, ein Audit, ein QMS | Zwei Audits, zwei Qualitätssysteme, zwei Änderungskontrollvereinbarungen |
| Lieferzeit und Logistik | Kein Zwischenversand | Zusätzlicher Transportweg, zusätzliches Handling, zusätzlicher Pufferbestand |
| Am besten geeignet für | Medizinprodukte, Diagnostikkomponenten, optische Teile und Steckverbinderteile, Gehäuse mit IP-Schutzart | Große Baugruppen mit vielen Standardteilen von mehreren Speziallieferanten |
Ein Reinraum ist nicht automatisch die richtige Antwort für jede Montage. Er wird dann zur richtigen Antwort, wenn die Funktion des Teils von Sauberkeit am Montagepunkt abhängt — ein Fluidweg, eine patientenkontaktierende Fläche, eine optische Schnittstelle, ein Steckverbinder mit feiner Teilung oder eine Dichtung, die montiert werden muss, ohne die Dichtfläche zu kontaminieren.
Was zu spezifizieren ist
1. Legen Sie die Klasse pro Schritt fest, nicht für den gesamten Prozess. Die richtige Klasse wird durch den kontaminationsempfindlichsten Schritt der Abfolge bestimmt, nicht durch die Klasse der Spritzgusszelle. Zu bestimmen, welcher Schritt das ist — und ob eine ISO-8-Zelle (Klasse 100.000) ausreicht — ist dieselbe Analyse, die unser Leitfaden zum Reinraumspritzguss beschreibt.
2. Übernehmen Sie Montageanforderungen in die Spritzgusszeichnung. Ebenheit der Fügeebene für das Ultraschallschweißen, Presssitz-Domdurchmesser, Eingriffstiefe von Schnappverbindungen, Kompression der Dichtungsnut, Einführspiel von Steckverbindern. Wenn diese nur im Prozessdatenblatt des Montagebetriebs stehen, wird vom Spritzgießer verlangt, Toleranzen zu halten, die niemand gemessen hat.
3. Nennen Sie die Übergabemethode ausdrücklich. „Im Reinraum gespritzt" sagt nichts darüber aus, was in den zwanzig Minuten danach passiert. Legen Sie fest, ob Teile direkt in eine angrenzende kontrollierte Montagezone übergehen oder verpackt und wieder geöffnet werden.
4. Benennen Sie die Montageverbrauchsmaterialien und ihre Einschränkungen. Klebstoffe, Klebebänder, Wischtücher und Etiketten sind alle potenzielle Kontaminationsquellen, und die Art des Verpackungsmaterials zählt genauso viel wie der Verpackungsprozess. Fragen Sie direkt, ob Pappe im Inneren zulässig ist.
5. Entscheiden Sie, ob ESD-Kontrolle im Umfang liegt. Enthält die Baugruppe Elektronik, sind ESD-sicheres Handling, Erdung und Verpackung eine von der Partikelsauberkeit getrennte Kontrollebene — und beide sind erforderlich.
6. Legen Sie den Verpackungsort fest. Im kontrollierten Bereich versiegelte Teile kommen in dem Zustand an, in dem sie hergestellt wurden. Außerhalb verpackte nicht.
7. Verlangen Sie ein Dokumentationspaket für beide Schritte. Ein Chargenbegleitschein, der an der Spritzgießmaschine endet, lässt den Montageschritt undokumentiert.
Drei Fallen, die man benennen sollte
Montagetoleranzen, die den Spritzgießer nie erreicht haben. Die häufigste Ursache für gute Teile, die sich nicht montieren lassen. Hat der Montagebetrieb eine Anforderung an die Ebenheit der Fügeebene, gehört sie auf die Zeichnung des gespritzten Teils.
Reinigung als Ersatz für Kontrolle. Ein gespritztes Teil zu reinigen ist schwieriger, als es sauber zu halten, und jeder Reinigungsschritt braucht seine eigene Validierung und seine eigene Rückstandsbewertung — was bei patientenkontaktierenden Teilen sehr viel bedeutet.
Eine Klassenabweichung zwischen Spritzguss und Montage. Verlangt der Montageschritt eine reinere Umgebung als der Spritzgussschritt, ist die Montage in der Klasse der Spritzgusszelle ein Kompromiss, den der Montageprozess und nicht der Spritzgussprozess tragen muss.
Häufige Fragen
Müssen Spritzguss und Montage im selben Reinraum stattfinden?
Nein, aber wenn nicht, wird die Übergabe dazwischen zu einem unkontrollierten Schritt, der bewusst gesteuert werden muss — entweder durch Reinigung und erneute Verifikation beim Eingang oder durch eine Verpackung, die die Sauberkeit tatsächlich bis zur Montage erhält. Beides in einer kontrollierten Umgebung zu tun, beseitigt diesen Schritt, statt ihn zu steuern.
Welche ISO-Klasse brauche ich für den Spritzguss im Vergleich zur Montage?
Die Klasse wird durch den kontaminationsempfindlichsten Schritt der Abfolge bestimmt. Viele Medizinproduktprogramme fahren Spritzguss und Montage beide bei ISO 8 (Klasse 100.000), was die Mehrheit der Diagnostik-, Arzneimittelabgabe- und Patientenüberwachungskomponenten abdeckt. Wenn eine Komponente ISO 7 verlangt — Implantate, Teile, die in das sterile Feld gelangen, Oberflächen optischer Qualität — gilt diese Anforderung meist ebenso für die Montage wie für den Spritzguss.
Kann Ultraschallschweißen in einem Reinraum durchgeführt werden?
Ja, und es ist ein häufiger Grund, die Montage zu integrieren: Schweißen erzeugt Partikel an der Fügefläche, sodass es in einer kontrollierten Umgebung mit demselben Überwachungsregime wie der Spritzguss diese Partikel in einem gemanagten Raum hält. Hermetisches Ultraschallschweißen für Baugruppen der Schutzarten IP54 und IP67 läuft in unserer Zelle, mit Schweißfestigkeitsprüfung pro Charge.
Wie beeinflusst die Montage die Spritzguss-Toleranzen?
Montageverfahren stellen Maßanforderungen, die die reine Teilefunktion nicht stellt. Eine Ultraschall-Schweißebene muss eben genug sein, um Energie über die gesamte Fügelinie zu übertragen; ein Presssitz verlangt eine kontrollierte Überdeckung; eine O-Ring-Nut muss die Dichtung gleichmäßig komprimieren. Das sind reale Toleranzen mit realen Abweichungsfolgen, und sie gehören auf die Zeichnung des gespritzten Teils.
Welche Kontamination bringt die Montage ein, die der Spritzguss nicht hat?
Drei Dinge. Menschen, weil die Montage pro Teil personalintensiver ist. Verbrauchsmaterialien, darunter Klebstoffe, Klebebänder, Wischtücher, Etiketten und Verpackungsmaterial wie Pappe. Und Prozessabrieb, der an der Station selbst entsteht — Schweißgrat und Partikel aus dem Ultraschallschweißen, Abriebpartikel aus dem Einprägen von Einsätzen und dem Eindrehen von Schrauben. All drei liegen stromabwärts jeder Spritzgusskontrolle.
Brauche ich ESD-Kontrolle zusätzlich zu einem Reinraum?
Nur wenn die Baugruppe elektronische Komponenten oder feinteilige Kontakte enthält, bei denen statische Entladung das Teil beschädigen und zugleich Partikel anziehen kann. ESD-Kontrolle ist eine getrennte Ebene: leitfähiger Boden und Erdung, ionisierte Luft an den Montagestationen, ESD-sichere Verpackung und, wo erforderlich, kohlenstoffgefüllte Materialtypen.
Spritzguss und Montage in einer kontrollierten Zelle
Wir betreiben die ISO-8-Reinraumzelle und die Montage und Verpackung in derselben kontrollierten Umgebung — dedizierte servohydraulische Maschinen von 90 t bis 250 t mit Roboterentnahme, geschlossene Materialhandhabung, kontrollierte Werkzeuglagerung, Einkleidung und Zugang über Luftdusche, Umweltüberwachung pro Schicht und ESD-Kontrolle, die sich bis zu den Montagestationen erstreckt, wo Elektronik im Spiel ist.
Der Montageumfang umfasst Schnapp- und Presssitz, Schraubverbindungen mit Drehmomentverifizierung, Federn, Scharniere, Dichtungen, Kabel- und Steckverbindermontage, Ultraschall-Einprägen von Gewindeeinsätzen, Einpressbuchsen und Ultraschallschweißen mit Festigkeitsprüfung pro Charge. Die Verifikation nach der Montage umfasst 100 % Sichtprüfung, CMM-Maßprüfung, Gut-/Schlecht-Lehrenprüfung, AQL-Stichproben nach ANSI/ASQ Z1.4 Level II und Funktionsprüfungen für Schnappkraft, Dichtheit und Druck, IP-Schutzart und elektrischen Durchgang. Die Verpackung reicht von Blister und Clamshell bis zu antistatischem Tray und kundenspezifischem Schaumstoffeinleger, mit Barcode-, Seriennummern- und Laserkennzeichnung.
Unsere Seite Montage und Verpackung beschreibt die Prozessdetails; unsere Seite Medizintechnik die Produktkategorien, die wir fertigen.
Wenn Sie Spritzguss und Montage derzeit von zwei Lieferanten beziehen und sehen möchten, wo die Übergabe Sie kostet, senden Sie uns die Teilezeichnung und die Beschreibung des Montageprozesses. Wir sagen Ihnen, welche montagebestimmten Maße auf die Spritzgusszeichnung gehören und wie die Übergabe zwischen den beiden Schritten aussehen muss.
Senden Sie Ihre Zeichnung und Ihren Montageprozess für eine gemeinsame Prüfung →