Kunststoff-Strukturbauteile Hersteller
Präzise spritzgegossene Strukturkomponenten für mechanische, elektronische, automobile, industrielle, medizinische und Konsumprodukte — von der Werkzeugkonstruktion bis zur Serienfertigung.
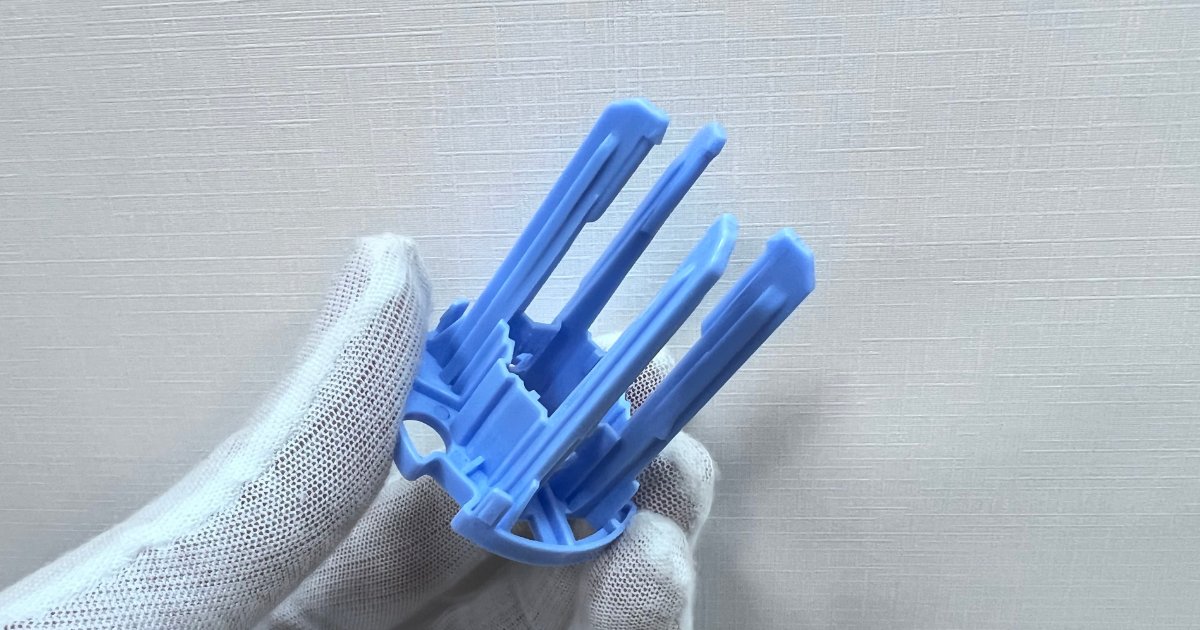
Was sind Kunststoff-Strukturbauteile?
Kunststoff-Strukturbauteile sind Funktionskomponenten, die in einem Produkt oder einer Baugruppe stützen, positionieren, verbinden, versteifen oder Lasten tragen. Anders als Sichtgehäuse und Abdeckungen werden Strukturkomponenten vor allem um mechanische Leistung, Maßhaltigkeit, Montageanforderungen und Langzeitzuverlässigkeit herum konstruiert.
JBRplas spritzt Strukturkomponenten für OEM-Programme, in denen das Teil eine mechanische Aufgabe erfüllen muss — eine Last tragen, eine Position über die Produktlebensdauer halten oder Kraft durch eine Baugruppe leiten. Diese Teile werden über kritische Maße spezifiziert, nicht über ihr Aussehen, und Werkzeug-, Material- und Prozessplan folgen der mechanischen Anforderung.
| Strukturelle Funktion | Typische Merkmale |
|---|---|
| Stützen | Rippen, Wände, Befestigungspunkte |
| Positionieren | Positionierstifte, Bohrungen, Dome |
| Verbinden | Clips, Laschen, Schraubdome |
| Versteifen | Rippen, Eckverstärkungen, Rahmen |
| Kraftübertragung | Verstärkte Querschnitte, verdickte Bereiche |
| Montage | Schnappverbindungen, Einlegeteile, Befestiger |
| Mechanische Bewegung | Drehpunkte, Führungen, Lagerstellen |
Typen von Kunststoff-Strukturbauteilen
Acht Strukturkomponenten-Familien, die wir konstruieren und spritzen. Jede wird aus der Zeichnung und der mechanischen Anforderung kalkuliert — nicht aus einem Katalog.
Strukturrahmen
Interne Rahmen und Skelette, die das Layout eines Produkts an Ort und Stelle halten — als ein Teil gespritzt, mit integrierten Befestigungspunkten, Kabelwegen und versteifender Geometrie.
Stützbauteile
Teile, die interne Baugruppen tragen und halten — Platinen, Module, Batterien und Mechanismen — positioniert im fertigen Produkt.
Verstärkungsbauteile
Teile, die einer Produktstruktur Steifigkeit verleihen — Versteifungsrippen, Eckverstärkungen und Randverstärkungen, in die Baugruppe gespritzt.
Befestigungskomponenten
Montagegrundplatten und -platten, die ein Produkt oder Modul verankern — kontrollierte Lochbilder, Ebenheit und Befestigungsmerkmale in einem gespritzten Teil.
Interne mechanische Komponenten
Arbeitende Teile in einer Baugruppe — Hebel, Führungen, Nocken und Gestängekomponenten, ausgelegt auf Last, Verschleiß und Spiel.
Positionierkomponenten
Positionier- und Führungsteile — Positionierstifte, Ausrichtblöcke und Bezugsmerkmale, die die Lage anderer Komponenten festlegen.
Strukturhalterungen
Lasttragende Halterungen — eine Strukturfamilie mit eigenen Konstruktionsregeln, ausführlich behandelt auf unserer Seite zu Kunststoff-Halterungen.
Kundenspezifische Funktionsbauteile
Strukturteile, die in keine Standardkategorie fallen — bewertet anhand der Zeichnung und der Funktion, die das Teil erfüllen muss.
Kunststoff-Strukturkomponenten nach Funktion
Dieselben Teilefamilien, gruppiert nach der Aufgabe in der Baugruppe — so werden Strukturteile tatsächlich spezifiziert.
Last aufnehmen
Teile, deren Hauptaufgabe das Tragen mechanischer Last ist — entlang des Kraftflusses bewertet, mit Spannungsverteilung und Sicherheitsfaktor gegen die Einsatzbedingung geprüft.
Baugruppen stützen
Teile, die andere Komponenten in Position halten — Platinenstützen, Modulträger und interne Auflagen, die eine Baugruppe über die Produktlebensdauer lagern.
Komponenten positionieren
Teile, die die Lage anderer Komponenten festlegen — Positionierstifte, Ausrichtmerkmale und Bezugsflächen, die die Montage Teil für Teil wiederholbar machen.
Befestigen & Montieren
Teile, die eine Baugruppe zusammenhalten — Schraubdome, Clips, Schnappverbindungen und Befestigungspunkte, im selben Werkzeug wie die Struktur gespritzt.
Steifigkeit erhöhen
Teile und Merkmale, die die Steifigkeit heben — Rippen, Eckverstärkungen und Rahmen, die Steifigkeit ohne zusätzliche Wandstärke und das damit verbundene Gewicht bringen.
Bewegung ermöglichen
Teile mit mechanischer Rolle in der Bewegung — Drehpunkte, Führungen, Gleitflächen und Lagerstellen, ausgelegt auf Verschleiß und Spiel.
Konstruktionsaspekte bei Kunststoff-Strukturbauteilen
Strukturteile werden danach spezifiziert, was sie tragen und wie sie positionieren, nicht nach ihrem Aussehen. Last, Geometrie, Material und Spritzverhalten müssen zusammen bewertet werden.
Last & Festigkeit
Die Konstruktion beginnt bei der erwarteten Last: statisch, dynamisch, Stoß oder Ermüdung. Spannungsspitzen, Sicherheitsfaktor und Einsatzbedingung werden vor der Wandstärke geprüft — und keine Festigkeitszahl zugesagt, bevor die Geometrie sie trägt.
Rippen & Eckverstärkungen
Rippen erhöhen die Steifigkeit ohne zusätzliche Wandstärke — der zentrale Hebel am Strukturteil. Höhe, Abstand und Dickenverhältnisse werden gegen die Grundwand festgelegt, damit die Rippen keine Einfallstellen auf der Gegenseite zeichnen.
Dome & Befestigungsmerkmale
Schraubdome, Gewindeeinsätze, Befestigungsbohrungen und Positionierdome werden als ein System mit den Befestigungsabständen der Baugruppe konstruiert. Der Domdurchmesser wird gegen die angrenzende Wand dimensioniert, nicht darauf addiert.
Wandstärke
Mehr Dicke ist nicht der Weg zu mehr Festigkeit — dicke Querschnitte kühlen ungleichmäßig, sinken ein und verziehen. Strukturteile werden um gleichmäßige Wände und weiche Übergänge konstruiert; die Steifigkeit kommt aus der Geometrie.
Toleranzen & Maßhaltigkeit
Passmaße, Befestigungsbohrungen, Positioniermerkmale und Montagespiele werden Merkmal für Merkmal gegen das Gegenstück toleriert — und dann in der Produktion über Prozessfähigkeit gehalten, nicht über Prüfung allein.
Verzug & Schwindung
Lange Teile, große dünne Flächen, verrippte Querschnitte und asymmetrische Geometrien sind die schwierigsten Verzugsfälle. Werkzeugkonstruktion, Angusslage, Kühlbalance, Materialwahl und Teilegeometrie beeinflussen die Maßhaltigkeit gemeinsam — analysiert, bevor das Werkzeug geschnitten wird.
Schnappverbindungen & Montagemerkmale
Schnapphaken, Clips, Halte- und Montagemerkmale lassen ein Strukturteil ohne Befestiger montieren — oder ausgerichtet bleiben, bis die Schrauben greifen. Biegegeometrie und Dehngrenzen werden so ausgelegt, dass die Verbindung ohne Bruch montiert.
Metall-Einlegeteile
Wo eine Strukturverbindung Metall braucht — Gewindeeinsätze, Buchsen und Wellen werden im Werkzeug umspritzt oder in einem kontrollierten Nachbearbeitungsschritt gesetzt, je nach Merkmal und Stückzahl.
Werkstoffe für Kunststoff-Strukturkomponenten
Die Werkstoffwahl folgt der Last, nicht allein dem Datenblatt — Steifigkeit, Schlagzähigkeit, Verschleiß, Temperatur und Chemikalienbelastung entscheiden, welcher Typ passt.
| Werkstoff | Typische strukturelle Verwendung |
|---|---|
| PA / Nylon | Festigkeit und Verschleißbeständigkeit — allgemeine Strukturteile |
| PA-GF | Höhere Steifigkeit und Maßhaltigkeit — lasttragende Teile |
| POM | Geringe Reibung und Verschleiß — bewegte Komponenten |
| PC | Schlagzähigkeit — Teile, die Stöße oder Stürze sehen |
| PC/ABS | Festigkeit mit Oberflächenqualität — sichtbare Strukturteile |
| PBT / PBT-GF | Elektrische und maßhaltige Anwendungen — Teile in Elektroniknähe |
| PP | Leichte Strukturkomponenten — Chemikalienbelastung |
| PEEK | Hochleistungsanwendungen — Temperatur- und Chemikalienbeständigkeit |
Die Werkstoffwahl hängt von Last, Temperatur, Chemikalienbelastung, Maßanforderungen, elektrischen Anforderungen, Verschleiß und Stückzahl ab.
Fertigungskapazitäten für Kunststoff-Strukturbauteile
Je nach Geometrie, Toleranz und Stückzahl wählen wir die Werkzeug- und Spritzstrategie, die zur strukturellen Anforderung passt.
Spritzguss
Serienfertigung auf 27 Maschinen von 90T bis 650T — Serienwerkzeuge für Strukturteile in Stückzahl.
Mehrfachkavitäten-Werkzeuge
4-, 8- und 16-fach-Werkzeuge für Strukturteile in Langlaufprogrammen — ausbalancierte Füllung, damit Teile aus jeder Kavität gleich montierbar sind.
Präzisionsspritzguss
Enge Maß- und Montageanforderungen, abgesichert durch Prozessfähigkeit — CMM-Messung und SPC auf den Maßen, die die Passung steuern.
Insert-Spritzguss
Metalleinlegeteile direkt in Strukturteile gespritzt — Gewindepunkte, Buchsen und Wellen im Werkzeug gesetzt.
Umspritzung
Weiches TPE oder TPU auf feste Strukturteile umspritzt, wo eine gedämpfte Fläche, Dichtung oder Grifffläche gebraucht wird.
2K-Spritzguss
Zweikomponententeile aus hart und weich in einem Zyklus — funktionale Kombinationen ohne nachgelagerten Montageschritt.
Großserienfertigung
Automatisierte Fertigung und Mehrfachkavitäten-Werkzeuge für Strukturprogramme mit mehreren hunderttausend Teilen pro Jahr.
Kunststoff-Strukturbauteile für verschiedene Branchen
Wo die von uns gespritzten Strukturteile eingesetzt werden — mit den typischen Anwendungen jeder Branche.
Automobil
Strukturhalterungen, Stützen und Befestigungskomponenten für Fahrzeugprogramme — dokumentiert nach PPAP-Anforderungen.
Typische Anwendungen: HVAC-Halterungen · Sensorhalterungen · Befestigungskomponenten · Modulträger
Elektronik
Interne Rahmen, Platinenstützen und Befestigungsstrukturen für elektronische Produkte.
Typische Anwendungen: Platinenstützen · interne Rahmen · Befestigungsstrukturen · Komponententräger
Medizintechnik
Interne Strukturkomponenten und Positionierteile für Medizingeräte, nach ISO 13485 gespritzt, wo das Programm es verlangt.
Typische Anwendungen: Gerätestützen · interne Strukturteile · Positionierkomponenten
Industrieanlagen
Befestigungsstrukturen, mechanische Stützen und interne Rahmen für Anlagen und Steuerungssysteme.
Typische Anwendungen: Befestigungsstrukturen · mechanische Stützen · interne Rahmen
Konsumprodukte
Interne Strukturkomponenten und Funktionsmechanismen für Konsumprodukte.
Typische Anwendungen: interne Strukturteile · Funktionsmechanismen · Stützkomponenten
Strukturteile nach Produktionsanforderung
Werkzeug- und Produktionsstrategie folgt der Anforderung — Stückzahl, Toleranz, Kavitätenzahl und die Umgebung, in der das Teil gespritzt wird.
Prototyp & Kleinserie
Brückenwerkzeuge und Kleinserienfertigung für Designvalidierung und Markteintritt — bevor in ein Werkzeug mit hoher Kavitätenzahl investiert wird.
Großserienfertigung
Mehrfachkavitäten-Werkzeuge und automatisierter Spritzguss für Strukturprogramme mit mehreren hunderttausend Teilen pro Jahr.
Mehrfachkavitäten-Fertigung
4-, 8- und 16-fach-Werkzeuge mit ausbalancierter Füllung — damit Strukturteile aus jeder Kavität gleich montierbar sind.
Präzisions-Strukturkomponenten
Strukturteile mit engen Maß- und Montageanforderungen — dokumentierte Prozessfähigkeit und CMM-Messung.
Reinraum-Strukturkomponenten
Strukturteile aus dem ISO-8-Reinraum für Medizin- und Präzisionsanwendungen, mit vollständiger Chargenrückverfolgbarkeit.
Kunststoff-Strukturbauteile, die wir fertigen
Serienprogramme mit veröffentlichten Daten — welche strukturelle Anforderung jedes Teil erfüllen musste und wie Werkzeug und Prozess darum herum aufgebaut wurden.
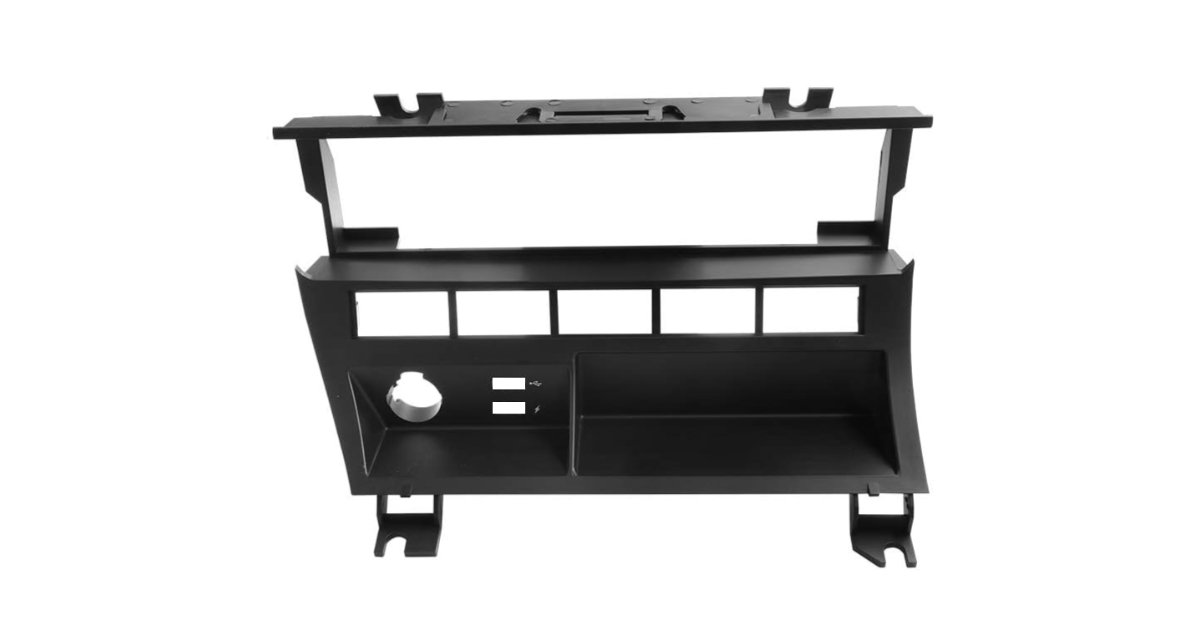
Automobil-HVAC-Halterung
Automobil · 4-fach · PPAP Level 3
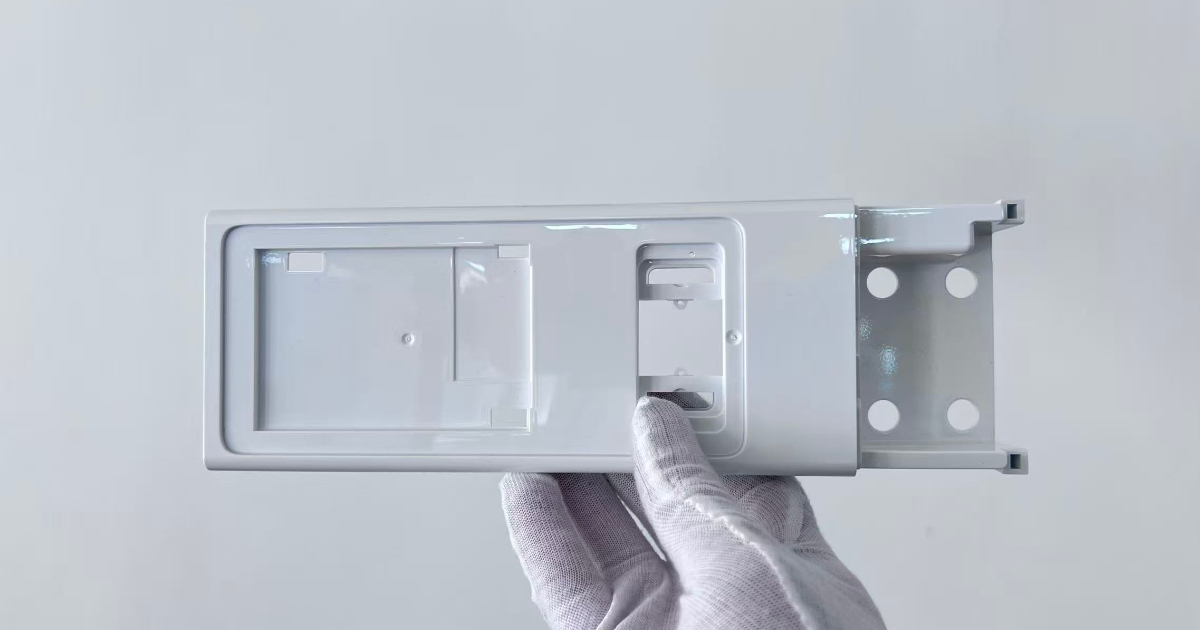
POS-Monitor-Stützhalterung
Handel & POS · 1-fach · 0,28 mm Ebenheit über 245 mm
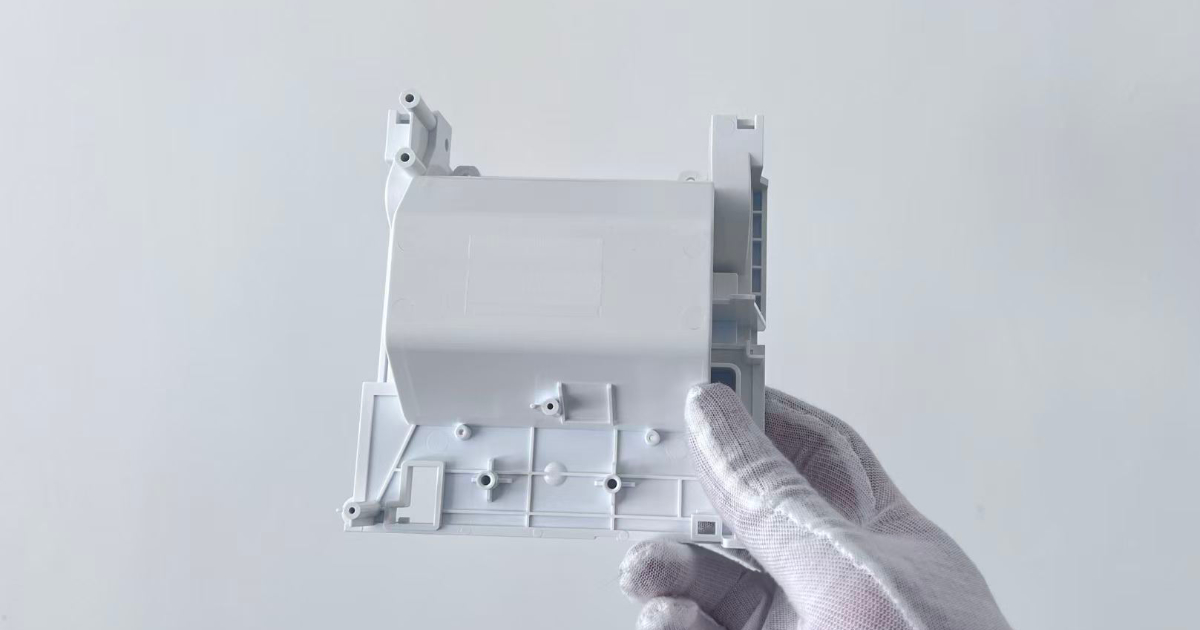
POS-Drucker-Montagehalterung
Handel & POS · 1-fach · Wandstärke optimiert 2,5→1,5 mm
Stützhalterung für Blutzuckermessgerät
Medizingeräte · 2-fach · 0,8 mm Wand · ±0,05 mm
DFM für spritzgegossene Strukturbauteile
Die fünfzehn Punkte, die unsere Ingenieure an jedem Strukturteil prüfen, bevor das Werkzeug geschnitten wird — vom Kraftfluss bis zum endgültigen Toleranzstapel.
- 01 Lastanforderungen Kraftfluss, Spannung und Sicherheitsfaktor zuerst geprüft
- 02 Wandstärke Gleichmäßige Querschnitte, auf das Material dimensioniert
- 03 Rippendicke Rippen-Wand-Verhältnisse, die Einfallstellen und Füllprobleme vermeiden
- 04 Domkonstruktion Dom-Wand-Verhältnisse und Kernung der Geometrie
- 05 Entformungsschrägen Schräge an Wänden, Rippen und Domen für saubere Entformung
- 06 Eckenradien Radien, die Spannungsspitzen abbauen
- 07 Hinterschnitte Gelöst über Schieber, Heber oder Geometrieänderungen
- 08 Trennebene Lage nach Funktion und Optik
- 09 Auswerfen Stiftlayout ohne Markierung und Verformung
- 10 Angusslage Füllbalance, Bindenaht und Faserorientierung
- 11 Kühlung Kühllayout für gleichmäßige Schwindung
- 12 Schwindung Materialspezifischer Schwindungsausgleich
- 13 Verzug Kühlung, Nachdruck und Fasereinfluss analysiert
- 14 Kritische Toleranzen Merkmalsweiser Toleranzstapel gegen die Gegenstücke
- 15 Montageanforderungen Passung und Funktion gegen die Gegenbaugruppe geprüft
Qualitätskontrolle für Kunststoff-Strukturbauteile
Strukturteile werden über Maße und Passung beurteilt — die Kontrolle ist daher um die Merkmale herum aufgebaut, die beides entscheiden.
Kritische Maße
Die kritischen Maße der Zeichnung werden vor dem Werkzeugbau festgelegt und über einen Prüfplan kontrolliert — nicht stichprobenartig.
Maßkonstanz
Die Prozessfähigkeit wird über die Produktion hinweg auf kritischen Merkmalen verfolgt — die Passung driftet nicht zwischen Lieferungen.
Erstmusterprüfung
T1-Muster werden vor der Serienfreigabe gegen die vollständige Zeichnung geprüft, mit dokumentiertem Bericht.
Prüfung im Prozess
In-Prozess-Prüfungen kritischer Merkmale während der Produktion — Maßkontrolle, während die Teile laufen.
Werkzeugerprobung
T1- und T2-Erprobungen verifizieren das Werkzeug gegen Zeichnung und Baugruppe — bevor Serienstückzahlen gespritzt werden.
Materialrückverfolgbarkeit
Kunststofftyp und Charge werden pro Produktionslauf erfasst — rückverfolgbar bis zum Materialzeugnis.
Kavität-zu-Kavität-Konstanz
Bei Mehrfachkavitäten-Werkzeugen werden Teile aus jeder Kavität gegeneinander geprüft, damit Baugruppen nicht von der Kavität abhängen.
Montagepassung
Wo montierte Muster verfügbar sind, wird das Teil gegen sein Gegenstück geprüft — der einzige Test, der die Funktion der Schnittstelle belegt.
Was die Kosten von Kunststoff-Strukturbauteilen bestimmt
Kostentreiber bei Werkzeug, Teil und Nachbearbeitung in Strukturprogrammen.
Werkzeugkosten
- ✓Kavitätenzahl
- ✓Teilegeometrie und -größe
- ✓Schieber und Heber
- ✓Einlegeteile
- ✓Toleranzanforderungen
- ✓Stahlauswahl
- ✓Heißkanalsystem
- ✓Anforderungen an die Werkzeugstandzeit
Teilekosten
- ✓Material und Typ
- ✓Teilegewicht
- ✓Zykluszeit
- ✓Kavitätenzahl
- ✓Maschinengröße
- ✓Stückzahl
Nachbearbeitung
- ✓Einlegeteil-Montage
- ✓Montage
- ✓Lackierung
- ✓Bedruckung
- ✓Prüfung
- ✓Verpackung
Was wir für die Kalkulation Ihres Strukturteils benötigen
Die mechanische Anforderung steuert Material, Geometrie und Prozesswahl — sagen Sie uns, was das Teil trägt und wie es positioniert, nicht nur wie es aussieht.
Teil & Zeichnung
- ✓3D-CAD-Datei (STEP oder IGES)
- ✓2D-Zeichnung
- ✓Kunststoff und Typ
- ✓Kritische Maße
- ✓Toleranzanforderungen
- ✓Oberflächenbeschaffenheit
Stückzahl & Funktion
- ✓Jahresstückzahl
- ✓Erwartete Werkzeugstandzeit
- ✓Montageanforderungen
- ✓Metalleinlegeteile, falls vorhanden
- ✓Zielmarkt und Anwendung
- ✓Informationen zum bestehenden Werkzeug, falls ein Werkzeug übernommen wird
Unser Engineering-Team kann die Teilegeometrie prüfen und mögliche Gesichtspunkte zu Spritzguss, Werkzeug, Material und Kosten benennen, bevor die Serie startet.
FAQ zur Fertigung von Kunststoff-Strukturbauteilen
Beschaffungs- und Konstruktionsfragen, die wir bei Strukturteil-Programmen am häufigsten beantworten.
Was sind Kunststoff-Strukturbauteile?
Kunststoff-Strukturbauteile sind Funktionskomponenten, die in einem Produkt oder einer Baugruppe stützen, positionieren, verbinden, versteifen oder Lasten tragen. Anders als Sichtgehäuse und Abdeckungen werden sie um mechanische Leistung, Maßhaltigkeit und Montageanforderungen herum konstruiert — Strukturrahmen, Stützteile, Verstärkungsteile, Befestigungskomponenten und interne Mechanismen. Strukturhalterungen sind eine Familie innerhalb dieser Kategorie, behandelt auf unserer Seite zu Kunststoff-Halterungen.
Welche Kunststoffe werden üblicherweise für Strukturkomponenten verwendet?
PA und PA-GF für Festigkeit und Steifigkeit, POM für bewegte Flächen und Verschleißflächen, PC für Schlagzähigkeit, PC/ABS wo Festigkeit und Oberflächenqualität zusammen gefordert sind, PBT und PBT-GF für Teile in Elektroniknähe, PP für leichte Teile und PEEK für Hochtemperatur- und Chemieanwendungen. Aktuelle Strukturprogramme liefen mit PA66-GF30 für eine Automobil-HVAC-Halterung, PC+ABS für eine POS-Monitor-Stützhalterung und PC + 20 % GF für eine Drucker-Montagehalterung. JBRplas spritzt aus einer Bibliothek von über 500 qualifizierten Typen.
Können Sie lasttragende Kunststoffkomponenten fertigen?
Ja. Lasttragende Teile werden entlang des Kraftflusses ausgelegt — Wand- und Rippengeometrie, Spannungsspitzen und Material werden zusammen bewertet, der Sicherheitsfaktor gegen die Einsatzbedingung geprüft. Dokumentierte Beispiele: eine PA66-GF30-Automobil-HVAC-Halterung, qualifiziert für -40 °C bis +110 °C Dauerbetrieb und 30G-Vibration, und eine medizinische Stützhalterung mit 0,8 mm Wandstärke, die ±0,05 mm auf kritischen Maßen hält.
Kann JBRplas Strukturteile mit Metalleinlegeteilen fertigen?
Ja. Gewindeeinsätze, Buchsen und Wellen können direkt im Werkzeug umspritzt oder in einem kontrollierten Nachbearbeitungsschritt gesetzt werden, je nach Merkmal und Stückzahl. Insert-Spritzguss ist die übliche Wahl, wo die Position des Einlegeteils für die Montage kritisch ist; unsere Leistungsseite zu Umspritzung und Insert-Spritzguss beschreibt, wann welcher Ansatz spezifiziert wird.
Können Sie Strukturkomponenten in großen Stückzahlen fertigen?
Ja — 27 Spritzgussmaschinen von 90T bis 650T mit Mehrfachkavitäten-Werkzeugen bis 16 Kavitäten. Aktuelle Strukturprogramme laufen mit 280.000 Teilen pro Jahr für die Automobil-HVAC-Halterung und 500.000 pro Jahr für eine Stützhalterung eines Blutzuckermessgeräts. Für Langlaufprogramme bauen wir Serienwerkzeuge um die Jahresstückzahl und die geforderte Werkzeugstandzeit.
Können Sie Mehrfachkavitäten-Werkzeuge für Strukturteile bauen?
Ja — 4-, 8- und 16-fach-Werkzeuge mit ausbalancierter Füllung, damit Teile aus jeder Kavität gleich montierbar sind. Bei Strukturprogrammen folgt die Kavitätenzahl der Jahresstückzahl und der Toleranz: eng tolerierte Teile laufen oft in niedrigerer Kavitätenzahl für bessere Prozesskontrolle, etablierte Großserienteile wechseln in höhere Kavitätenzahl zur Senkung der Stückkosten. Die Werkzeugseite ist auf der Seite Mehrfachkavitäten-Werkzeugbau beschrieben.
Wie reduzieren Sie den Verzug bei Kunststoff-Strukturkomponenten?
Verzug wird vor dem Werkzeugschnitt beherrscht: Kühllayout, Angusslage, Nachdruckprofil, Materialschwindung und Faserorientierung werden gegen die Teilegeometrie analysiert — lange Teile, große dünne Flächen und asymmetrische Querschnitte bekommen die meiste Aufmerksamkeit. Bei einer Automobil-HVAC-Halterung mit 180 mm ungestützter Spannweite scheiterte ein vorheriger Lieferant an der PPAP mit bis zu 1,2 mm Verzug nach dem Auswerfen; nach Überarbeitung von Kühllayout und Nachdruckprofil maß der Verzug 0,14 mm gegen ein Limit von 0,30 mm.
Welche Unterlagen sind für die Kalkulation eines Strukturteils nötig?
Eine 3D-CAD-Datei (STEP oder IGES), eine 2D-Zeichnung mit Toleranzen und kritischen Maßen, Kunststoff und Typ, Jahresstückzahl, erwartete Werkzeugstandzeit, Montageanforderungen und etwaige Metalleinlegeteile. Wenn Sie ein bestehendes Werkzeug übernehmen, senden Sie auch die Informationen dazu. Unser Engineering-Team prüft die Geometrie und benennt Gesichtspunkte zu Spritzguss, Werkzeug, Material und Kosten vor der Kalkulation.