Kunststoff-Steckverbinder Hersteller
Spritzgegossene Steckverbindergehäuse und Kunststoff-Komponenten in Präzision für Elektronik, Automobil, Industrie, Medizintechnik und Elektrotechnik.
JBRplas konzentriert sich auf den Präzisions-Kunststoffspritzguss für Steckverbindergehäuse und -komponenten. Metallkontakte und -klemmen können als kundenseitig beigestellte oder projektspezifische Einlegeteile eingesetzt werden, soweit dies anwendbar ist.
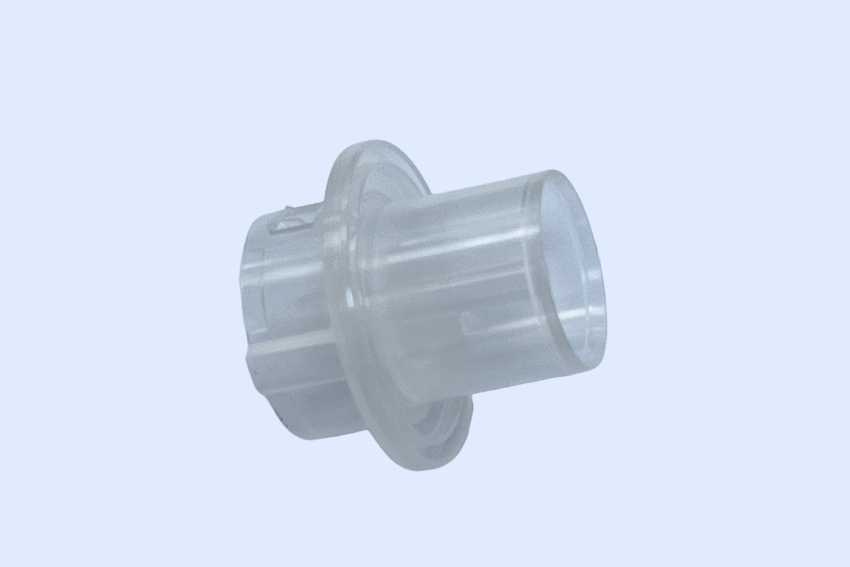
Präzisionsfertigung von Kunststoff-Steckverbindern
Sechs Bereiche eines Steckverbinder-Projekts — von der Maßkontrolle und dem Werkzeugbau bis zur Materialauswahl und Serienfertigung.
Enge Maßkontrolle
Die Funktion eines Steckverbinders wird durch Kavitätsmaße, Rastermaß, Ausrichtung und Steckmaße bestimmt. Diese Merkmale werden im DFM festgelegt, ins Werkzeug eingearbeitet und in der Produktion kontrolliert — nicht erst beim Erstmuster geprüft.
Mehrfachkavitäten-Werkzeuge
Steckverbinderteile sind in der Regel hohe Stückzahlen. Mehrfachkavitäten-Werkzeuge senken die Stückkosten bei großen Serien, mit ausbalancierter Füllung, damit jede Kavität ein maßgleiches Teil liefert.
Präzisionsspritzguss
Eng tolerierter Spritzguss, abgesichert durch CMM-Messung und SPC in der Produktion — auf den Maßen, die der Steckverbinder einhalten muss.
Insert-Spritzguss
Wenn ein Projekt Metallstifte, Kontakte oder Gewindeeinsätze nutzt, setzt der Insert-Spritzguss diese ins Werkzeug ein und umspritzt sie mit dem Kunststoffkörper — ohne nachgelagerten Montageschritt.
Technische Kunststoffe
Die Materialauswahl folgt den elektrischen, mechanischen und thermischen Anforderungen der Anwendung — von PBT und PA bis PPS, PEEK und LCP.
Serienfertigung
27 Spritzgussmaschinen von 90T bis 650T mit Mehrfachkavitäten-Werkzeugen für langlaufende Steckverbinder-Programme, mit dokumentierter Prozessfähigkeit.
Typen von Kunststoff-Steckverbinderkomponenten, die wir fertigen
Typische Steckverbinderkomponenten umfassen die folgenden Familien. Die genannten Anwendungen zeigen die Teilefamilien, die wir konstruieren und spritzen — kein Katalog.
| Komponententyp | Funktion & typische Anwendungen |
|---|---|
| Steckverbindergehäuse | Der geformte Körper, der die Kontakte trägt und die äußere Form des Steckverbinders definiert — Elektronik · Automobil · Industrieanlagen |
| Steckergehäuse | Die Steckhälfte, die in die Buchse eingeführt wird — Kabelkonfektionen · Gerätesteckverbinder |
| Buchsengehäuse | Die Aufnahmeseite, die den Stecker aufnimmt — platinenmontierte Steckverbinder · Schalttafel-Steckverbinder |
| Kontaktgehäuse | Körper, die Kontakte im Gehäuse halten und positionieren — Mehrpol-Steckverbinder · Kabelbäume |
| PCB-Steckverbindergehäuse | Gehäuse für Platinenmontage und Reflow- oder Durchsteckmontage — Steckverbinder auf Boardebene |
| Wire-to-Board-Gehäuse | Gehäuse, die einen leitungsseitigen Steckverbinder auf sein platinenseitiges Gegenstück ausrichten — Steuerplatinen · Sensoranschlüsse |
| Wire-to-Wire-Gehäuse | Gehäuse, die zwei kabelseitige Steckverbinder miteinander verriegeln — Kabelbäume · Kabelkonfektionen |
| Kabelsteckverbinder-Komponenten | Geformte Körper und Zugentlastungsfeatures für Kabelabschlüsse — Kabelkonfektionen · Sensorkabel |
Kunststoff-Steckverbinderkomponenten für verschiedene Branchen
Wo die von uns gespritzten Steckverbinderkomponenten eingesetzt werden — mit den typischen Anwendungen jeder Branche.
Automobil
Steckverbinderkomponenten für elektrische und elektronische Fahrzeugsysteme.
Typische Anwendungen: Fahrzeugsteckverbinder · Sensorsteckverbinder · Steuergerätestecker · Leitungssteckverbinder
Elektronik
Steckverbinderkomponenten für elektronische Geräte, Platinen und Module.
Typische Anwendungen: PCB-Steckverbinder · Kabelsteckverbinder · Board-to-Board-Steckverbinder · Gerätesteckverbinder
Industrieanlagen
Steckverbinder für Steuerungen, Sensoren und Automatisierungstechnik.
Typische Anwendungen: Sensorsteckverbinder · Steuerungssteckverbinder · Steckverbinder für Automatisierungsanlagen
Medizingeräte
Steckverbinderkomponenten für medizinische Geräte und Ausrüstung.
Typische Anwendungen: Medizingerätestecker · Sensorsteckverbinder · interne elektrische Steckverbinder
Konsumelektronik
Steckverbinderkomponenten für Konsumgeräte und deren Kabel.
Typische Anwendungen: Ladesteckverbinder · Kabelsteckverbinder · Gerätesteckverbinder
Konstruktionsaspekte bei Kunststoff-Steckverbindern
Steckverbinderteile sind klein, funktional und toleranzgetrieben. Konstruktionsentscheidungen betreffen hier Paarung, Positionierung und Entformung — nicht das Erscheinungsbild.
Maßgenauigkeit
Die Funktion eines Steckverbinders wird durch Kavitätsmaße, Rastermaß, Ausrichtung, Steckmaße und Kontaktpositionierung bestimmt. Kleine Maßabweichungen können Steckverhalten und Montage beeinträchtigen, deshalb werden die kritischen Maße im DFM festgelegt und über die Produktion hinweg kontrolliert.
Kontaktkavitäten
Wenn das Gehäuse Metallkontakte trägt, müssen Kavitätsgeometrie, Kontakthalt, Kontaktausrichtung, Einführrichtung, Kernkonstruktion und Auswerfen zusammenspielen. Formkerne bilden die Kavitäten, und ihre Abstützung im Werkzeug entscheidet, wie gleichmäßig die Kontakte sitzen.
Verriegelungen
Verriegelungsnasen, Clips, Rasten und Haltefeatures halten den Steckverbinder unter Vibration und Kabelzug zusammen. Die Verriegelung muss Haltekraft, Montagekraft und Materialeigenschaften ausbalancieren — eine Raste, die fest genug hält, ist oft steif genug, um bei der Montage zu brechen.
Steckschnittstelle
Die Steckschnittstelle bestimmt Ausrichtung, Einsteckkraft, Steckspiel, Maßhaltigkeit und Wiederholbarkeit. Diese Maße lassen sich nicht ohne das Gegenstück beurteilen — deshalb gehört der Gegensteckverbinder zur DFM-Prüfung.
Entformungsschräge
Steckverbinderkörper tragen viele Kavitäten, Kerne und kleine Features, die alle der Entformung widerstehen. Die Schräge wird gegen Kavitätsgeometrie, Textur, Maßanforderungen und Werkzeugstandzeit abgewogen — und auf Wänden, Rippen und Kernfeatures gleichmäßig angewendet.
Auswerfen
Steckverbinderteile sind klein, dünnwandig und komplex — der schwierigste Fall für das Auswerfen. Auswerferpositionen und Formkerne werden so geplant, dass Teile ohne Verformung freikommen und keine Auswerfermarkierung auf einer Steckfläche oder in einer Kontaktkavität landet.
Dünne Wände & kleine Features
Bei Steckverbinderkonstruktionen mit dünnen Wänden oder kleinen Features müssen Füllverhalten, Entlüftung, Werkzeugtemperatur, Angussauslegung und Materialauswahl sorgfältig bewertet werden. Hier entstehen Kurzspritzungen und Verzug, deshalb werden diese Features im DFM einzeln geprüft.
Fließverhalten & Entlüftung
Kontaktkavitäten und enge Kerne schließen Luft ein und teilen die Schmelzefront. Füllbalance, Lufteinschlüsse, Bindenaht und Entlüftung werden vor dem Werkzeugbau analysiert, damit Gas entweicht und Fließfronten dort zusammenlaufen, wo sie am wenigsten stören.
Materialien für spritzgegossene Steckverbinderkomponenten
Die Materialauswahl richtet sich nach Temperatur, elektrischen Anforderungen, mechanischer Last, Maßstabilität, Chemikalienbeständigkeit und Fertigungsanforderungen. Dies sind die Familien, die wir am häufigsten für Steckverbinderkomponenten verarbeiten.
| Material | Typische Gesichtspunkte |
|---|---|
| PBT | Maßstabilität und elektrische Anwendungen |
| PA / Nylon | Mechanische Leistung und Zähigkeit |
| PA-GF | Höhere Steifigkeit — Glasanteil verändert zudem Schwindung und Anisotropie |
| PC | Schlagzähigkeit |
| PC/ABS | Ausgewogene mechanische Eigenschaften und Optik |
| PPS | Hochtemperatur- und chemisch anspruchsvolle Anwendungen |
| PEEK | Hochleistungsanwendungen |
| LCP | Präzise, fließfähige elektrische Steckverbinderanwendungen |
Materialauswahl für elektrische Steckverbinderkomponenten
Ein Steckverbindergehäuse ist Teil des elektrischen Systems — die Materialauswahl geht daher über mechanische Eigenschaften hinaus.
Isolationsanforderungen
Das Gehäuse isoliert Kontakte voneinander und nach außen. Wandquerschnitte, Kriech- und Luftstrecken sowie die Durchschlagfestigkeit des Materials sind überall dort entscheidend, wo Spannung im Spiel ist.
Temperaturbeständigkeit
Die Dauereinsatztemperatur — und bei platinenmontierten Steckverbindern die Lötbelastung — grenzt die Materialliste schnell ein. Ein Gehäuse, das im Betrieb erweicht, verliert den Kontakthalt.
Maßstabilität
Ein Gehäuse, das sich nach dem Spritzen verformt, passt nicht zuverlässig. Schwindungsarme, kriechfeste Typen halten Rastermaß und Kavitätsmaße über Temperaturwechsel und über die Zeit.
Flammgeschützte Typen
Viele Elektro- und Elektronikprogramme schreiben UL94-V-0-Typen vor. Flammschutzmittel verändern die Verarbeitung — höhere Viskosität, engeres Prozessfenster und mehr Gas in der Kavität — und der Prozess wird darauf ausgelegt.
Chemikalienbeständigkeit
Kontaktreiniger, Flussmittel, Schmierstoffe und Umwelteinflüsse können ein Gehäuse angreifen. Die Chemikalienverträglichkeit wird gegen die Materialien geprüft, auf die der Steckverbinder bei Montage und im Einsatz trifft.
Die endgültigen Material- und Konformitätsanforderungen richten sich nach der Anwendung des Kunden und den geltenden Branchennormen. Nennen Sie uns die Norm, die das Teil erfüllen muss — wir spritzen den Typ, der sie trägt.
Spritzgusswerkzeug-Konstruktion für Kunststoff-Steckverbinder
Wie das Werkzeug um die kritischen Merkmale des Teils herum aufgebaut wird — die Entscheidungen, die bestimmen, ob Kavität-zu-Kavität-Konstanz in der Serie hält.
- 01 Formkerne Bilden Kontaktkavitäten und kleine Bohrungen; Abstützung und Kühlung bestimmen das Layout
- 02 Kavitätseinsätze Tragen die engen Features und sind einzeln austauschbar
- 03 Schieber & Heber Bilden Haltefeatures und seitliche Öffnungen, die die Entformung blockieren
- 04 Angussauslegung Bestimmt Füllbalance, Bindenahtlage und wie sanft die Schmelze auf filigrane Kerne trifft
- 05 Kühlung Auf die Teileform ausgelegt — ungleichmäßige Kühlung verzieht kleine Teile
- 06 Entlüftung Entlüftungen dort, wo sich Lufteinschlüsse um Kerne und Kontaktkavitäten bilden
- 07 Auswerfen Auf inneren Flächen geplant, damit Steckflächen sauber bleiben
- 08 Mehrfachkavitäten-Balance Kavität-zu-Kavität-Konstanz über das gesamte Werkzeug
Spritzgusstechnologien für Steckverbinder
Je nach Geometrie, Toleranz und Stückzahl wählen wir die Werkzeug- und Fertigungsstrategie, die zum Programm passt.
Präzisionsspritzguss
Die Kernkompetenz — eng tolerierter Spritzguss mit CMM-Messung und SPC auf den kritischen Steckverbindermaßen.
Mehrfachkavitäten-Werkzeuge
Werkzeuge mit 4, 8 und 16 Kavitäten und ausbalancierter Füllung, damit Teile aus jeder Kavität dasselbe Maßziel erreichen.
Heißkanalwerkzeuge
Reduzieren Angussabfall und verbessern die Produktionseffizienz bei Steckverbinderteilen in großen Stückzahlen.
Insert-Spritzguss
Metallstifte, Kontakte und Gewindeeinsätze werden in einem Zyklus ins Gehäuse eingespritzt.
Automatisierte Fertigung
Wo die Stückzahl es trägt, reduziert automatisierte Fertigung Zyklus-zu-Zyklus-Streuung und manuellen Aufwand.
Serienfertigung
Langlaufende Produktion auf 27 Maschinen von 90T bis 650T, mit dokumentierter Prozessfähigkeit.
Maßkontrolle für Steckverbinderkomponenten
Steckverbinderteile werden über Maße beurteilt, die Schuss für Schuss halten müssen — die Prüfung wird daher um die Merkmale herum geplant, die der Steckverbinder erfüllen muss.
Erstmusterprüfung
Kritische Maße werden an T1-Mustern gegen die Zeichnung gemessen — Kavität für Kavität, vor der Serienfreigabe.
CMM-Messung
Steckmaße, Rastermaß und Kontaktpositionen werden auf einem Koordinatenmessgerät gemessen — Merkmale, die eine Schieblehre nicht prüfen kann.
SPC in der Produktion
Kritische Maße werden über die Produktion hinweg statistisch überwacht, mit dokumentierter Prozessfähigkeit.
Prüfung im Prozess
Maß- und Sichtprüfungen in definierten Intervallen während des Spritzens — Grat, Kurzspritzungen und Auswerfermarkierungen werden an der Maschine erkannt, nicht beim Kunden.
Dokumentation
Prüfberichte, Materialzeugnisse und Prozessaufzeichnungen werden mit den Teilen geliefert, gemäß den Anforderungen des Programms.
Passungsprüfung
Wo montierte Muster verfügbar sind, wird das Gehäuse gegen sein Gegenstück geprüft — der einzige Test, der die Funktion der Schnittstelle belegt.
Qualitätssysteme nach ISO 9001 und ISO 13485. Für medizinische Steckverbinderprogramme ist Reinraumspritzguss verfügbar.
Verwandte Fallstudien zu Präzisions-Kunststoffteilen
Dies ist kein Steckverbindergehäuse. Es ist das veröffentlichte Programm, das der Steckverbinderfertigung am nächsten kommt — eingespritzte Stifte, enge Toleranzen und Mehrfachkavitäten-Produktion.

Was die Kosten eines Kunststoff-Steckverbinders bestimmt
Die Kosten eines Steckverbinders konzentrieren sich im Werkzeug — Formkerne, Kavitätenzahl und Präzisionsfeatures — bevor der Stückpreis durch Material und Zykluszeit festgelegt wird.
Werkzeugkosten
- ✓Kavitätenzahl
- ✓Formkerne und Kavitätseinsätze
- ✓Schieber und Heber
- ✓Heißkanalsystem
- ✓Werkzeugstahl
- ✓Toleranzanforderungen
Teilekosten
- ✓Material und Typ
- ✓Teilegewicht
- ✓Zykluszeit
- ✓Kavitätenzahl
- ✓Automatisierung
Nachbearbeitung
- ✓Einlegeteil-Montage
- ✓Kontaktbestückung
- ✓Markierung
- ✓Prüfung
Was wir für die Kalkulation Ihres Kunststoff-Steckverbinders benötigen
Ein Steckverbinder lässt sich nicht aus seiner eigenen Zeichnung allein kalkulieren — das Gegenstück bestimmt, welche Maße kritisch sind.
Teil & Zeichnung
- ✓3D-CAD-Datei (STEP oder IGES)
- ✓2D-Zeichnung mit Toleranzen
- ✓Materialvorgabe
- ✓Kritische Maße und Toleranzanforderungen
- ✓Oberflächenbeschaffenheit
- ✓Geltende Normen
Stückzahl & Schnittstelle
- ✓Jahresstückzahl
- ✓Informationen zum Gegensteckverbinder bzw. Gegenstück
- ✓Kontaktspezifikation
- ✓Anforderungen an Einlegeteile
- ✓Montageverfahren
Das Gegenstück ist bei dieser Teilefamilie wichtiger als bei jeder anderen — viele Gehäusemaße lassen sich ohne das Teil, mit dem es zusammensteckt, nicht beurteilen. Senden Sie uns die Zeichnung oder 3D-Datei des Gegensteckverbinders, falls vorhanden.
FAQ zur Fertigung von Kunststoff-Steckverbindern
Beschaffungs- und Konstruktionsfragen, die wir bei Steckverbinder-Projekten am häufigsten beantworten.
Welche Kunststoffe werden üblicherweise für Steckverbindergehäuse verwendet?
PBT, PA, PA-GF, PC, PC/ABS, PPS, PEEK und LCP decken die meisten Steckverbindergehäuse-Programme ab — ausgewählt nach Maßstabilität, elektrischem Verhalten, Temperatur, mechanischer Last und Montageprozess. PBT und PA sind die Arbeitstiere unter den Steckverbindergehäusen; PPS, PEEK und LCP kommen hinzu, wo Temperatur oder Präzision mehr verlangen. JBRplas spritzt aus einer Bibliothek von über 500 qualifizierten Typen.
Können Sie Präzisions-Steckverbindergehäuse fertigen?
Ja — Präzisionsspritzguss ist die Kernkompetenz hinter dieser Seite. Kritische Maße wie Rastermaß, Steckmaße und Kontaktpositionen werden im DFM festgelegt, ins Werkzeug eingearbeitet und mit CMM-Messung und SPC in der Produktion verifiziert. Als Referenz aus einem vergleichbaren Programm: Ein PC-Werkzeug mit 16 Kavitäten hält bei einem Präzisionsgehäuse ±0,05 mm, bei einer Gewichts-Cpk von 1,52 über alle Kavitäten.
Kann JBRplas Mehrfachkavitäten-Werkzeuge für Steckverbinder bauen?
Ja — wir bauen Mehrfachkavitäten-Werkzeuge bis 16 Kavitäten, mit ausbalancierten Verteilerkanälen, unabhängiger Kühlung und Gewichtsvalidierung Kavität für Kavität bei der Prozessqualifizierung. Mehrfachkavitäten-Werkzeuge sind der Weg, auf dem die Stückkosten bei Steckverbinderkomponenten sinken — in der Regel hohe Stückzahlen.
Können Steckverbindergehäuse Metall-Einlegeteile enthalten?
Ja — Gewindeeinsätze, Buchsen und Stifte können per Insert-Spritzguss in einen Steckverbinderkörper eingespritzt werden, ohne nachgelagerten Montageschritt. Die Einlegeteile werden ins Werkzeug eingelegt und der Kunststoff wird um sie herum gespritzt; ein Positioniersystem hält jedes Einlegeteil während des Spritzens an Position.
Können Sie Metallkontakte umspritzen?
Ja. Wenn Kontakte oder Stifte kundenseitig beigestellt oder projektspezifisch sind, können sie als Einlegeteile umspritzt werden. Ein veröffentlichtes Beispiel: ein ABS-Insert-Werkzeug mit 4 Kavitäten, das fünf Metallstifte von 1,6 mm pro Teil trägt. Jeder Stift wird an Sitz und Spitze von eigenen Positioniereinsätzen gehalten, und das Angusssystem wurde per Moldflow so ausbalanciert, dass der Schmelzedruck jeden Stift symmetrisch umschließt statt ihn seitlich zu drücken.
Welche Toleranzen sind bei Kunststoff-Steckverbinderkomponenten erreichbar?
Die Toleranz hängt von Teilegröße, Merkmal, Material und Werkzeugkonstruktion ab und wird im DFM merkmalsweise festgelegt, nicht als eine Zahl zugesagt. Wo ein Programm es erfordert, halten wir ±0,05 mm auf kritischen Maßen und verifizieren mit CMM und SPC. Die veröffentlichte Referenz: Ein 32,8 mm großes Präzisionsgehäuse aus einem 16-Kavitäten-Werkzeug hielt in der Produktion alle kritischen Maße innerhalb ±0,04 mm, bei 2.500.000 Teilen pro Jahr.
Können Sie Steckverbinderkomponenten in großen Stückzahlen fertigen?
Ja — 27 Spritzgussmaschinen von 90T bis 650T mit Mehrfachkavitäten-Werkzeugen für langlaufende Programme, mit dokumentierter Prozessfähigkeit. Serienprogramme laufen mit 2.500.000 Teilen pro Jahr aus einem einzigen 16-Kavitäten-Werkzeug.
Bieten Sie DFM-Analysen für Steckverbindergehäuse an?
Ja — die DFM-Prüfung ist Teil jedes Angebots. Wir prüfen Wandstärke, Entformungsschräge, Kern- und Kavitätslayout, Anguss, Auswerfen, Entlüftung und den Toleranzstapel gegen das Gegenstück und melden die Punkte zurück, die Werkzeugkosten, Zykluszeit oder Teilequalität beeinflussen würden — bevor das Werkzeug gebaut wird.
Fertigen Sie auch die Metallkontakte?
Nein — JBRplas konzentriert sich auf spritzgegossene Steckverbindergehäuse und -komponenten aus Kunststoff. Metallkontakte und -klemmen werden gemäß dem konkreten Projektumfang und den kundenseitigen Vorgaben behandelt: in der Regel vom Kunden beigestellt und ins Gehäuse eingespritzt. Dies ist der eine Umfangspunkt, der vor einer Steckverbinder-Anfrage geklärt werden sollte.