Kunststoff-Halterungen nach Maß
Spritzgegossene Kunststoff-Halterungen nach Maß für Automobil, Elektronik, Industrieanlagen, Medizingeräte und Konsumprodukte — von der Werkzeugkonstruktion und dem Werkzeugbau bis zur Serienfertigung.
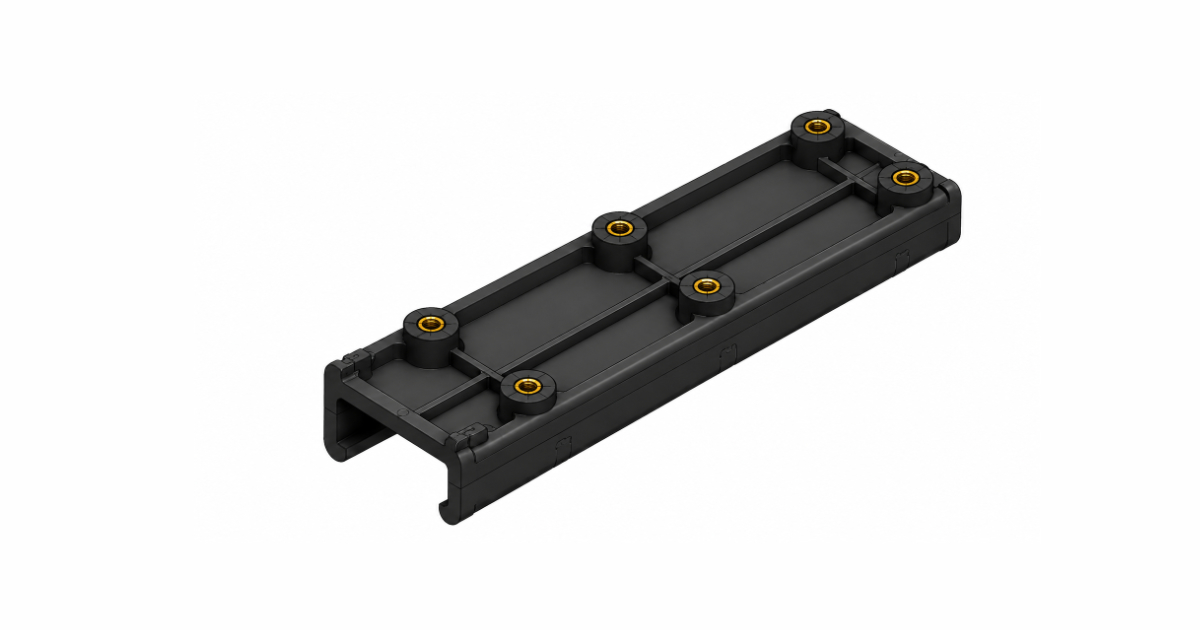
Fertigungskapazitäten für Kunststoff-Halterungen
Sechs Halterungsfamilien, die wir konstruieren und spritzen — von lasttragenden Strukturteilen bis zu multifunktionalen Innenbauteilen.
Strukturhalterungen
Lasttragende Halterungen, die Strukturlasten aufnehmen und andere Komponenten abstützen — verrippte Geometrie, glasfaserverstärkte Werkstoffe und nachgewiesene Steifigkeit.
Montagehalterungen
Halterungen für die Montage von Leiterplatten, Displays, Sensoren und Elektronikmodulen — kontrollierte Bohrungsbilder und definierte Auflageflächen.
Stützhalterungen
Interne Stützhalterungen, die Komponenten oder Produktstrukturen innerhalb einer Baugruppe in Position halten.
Positionierhalterungen
Halterungen, die Komponenten bei der Montage positionieren und fixieren — Zentrierfeatures, Ausrichtungsgeometrie und reproduzierbare Platzierung.
Automobil-Halterungen
Halterungen für Automobilelektronik und HVAC-Anwendungen — mit PPAP-Dokumentation sowie Vibrations- und Temperaturqualifikation.
Multifunktionshalterungen
Halterungen, die Montage, Positionierung, Abstützung und Kabelmanagement in einem Spritzgussteil vereinen — Features konsolidiert, Teileanzahl reduziert.
Typen von Kunststoff-Halterungen, die wir fertigen
Sechs Halterungskategorien für OEM-Programme. Die typischen Anwendungen zeigen die Teilefamilien, die wir fertigen — kein Katalog.
| Halterungstyp | Typische Anwendungen |
|---|---|
| Montagehalterungen | Leiterplattenmontage · Displays · Sensoren · Elektronikmodule |
| Stützhalterungen | Strukturelle Abstützung · Gerätekomponenten · interne Baugruppen |
| Automobil-Halterungen | HVAC-Halterungen · Sensorhalterungen · Halterungen für Elektronikmodule |
| Elektronik-Halterungen | POS-Geräte · Kommunikationsgeräte · Steuerungsgeräte |
| Industrie-Halterungen | Industrieanlagen · Automatisierungssysteme · Sensoren · Steuerungen |
| Medizintechnik-Halterungen | Positionierung interner Komponenten · Gerätemontage · strukturelle Abstützung |
Konstruktionshinweise für Kunststoff-Halterungen
Halterungen werden nach Lastaufnahme und Maßhaltigkeit beurteilt, nicht nach Aussehen. Werkstoff und Geometrie sollten gemeinsam bewertet werden — nicht allein anhand der nominellen Festigkeit.
Last- und Strukturanforderungen
Steifigkeit und Festigkeit stehen an erster Stelle, nicht das Aussehen. Wir bewerten Wandstärke, Rippenlayout, Befestigungspunkte und Lastrichtung gemeinsam — und prüfen die Verformung unter der realen Last, denn Werkstoff und Geometrie funktionieren nur als Paar.
Rippenkonstruktion
Rippen erhöhen die Steifigkeit ohne zusätzliche Wandstärke — der zentrale Strukturhebel einer Halterung. Höhe, Abstand und Dickenverhältnisse werden gegen die Grundwand ausgelegt, um Sinkmarken auf der Gegenseite und Verzug über das Bauteil zu vermeiden.
Montagedome und Bohrungen
Schraubdome, Durchgangsbohrungen, Gewindeeinsätze und Passbohrungen werden als Satz mit den Montageabständen der Baugruppe ausgelegt. Der Domdurchmesser wird gegen die angrenzende Wand dimensioniert, Bohrungspositionen werden zum Gegenstück toleriert.
Schnappverbindungen und Zentrierfeatures
Schnappverbindungen, Zentrierungen, Clips und Haltefeatures lassen eine Halterung ohne Schrauben montieren — oder halten Teile vor dem Verschrauben in Position. Auslegergeometrie und Dehngrenzen werden so ausgelegt, dass die Verbindung ohne Riss montierbar ist.
Toleranzen und Maßhaltigkeit
Halterungspassungen sind Maßprobleme: Bohrungsposition, Montageabstand, Ebenheit und Ausrichtung bestimmen die Montage. Toleranzen werden Feature für Feature gegen die Gegenstücke vergeben und mit CMM-Prüfung sowie SPC in der Serie verifiziert.
Verzugskontrolle
Lange, flache Halterungen sind der schwierigste Verzugsfall im Spritzguss. Kühlungslayout, Angusslage, Nachdruckprofil und Faserorientierung werden vor dem Werkzeugbau analysiert — bei einer HVAC-Halterung sank der Verzug nach dem Auswerfen dadurch von 0,8 mm auf 0,15 mm.
Sinkmarken und Oberflächenqualität
Sinkmarken entstehen, wo dicke Querschnitte — Dome, Rippen und Auflagepads — während der Kühlung die Gegenseite einziehen. Rippen-Wand-Verhältnisse und Domwandstärken werden im DFM festgelegt, damit Strukturfeatures nicht auf Sichtflächen durchschlagen.
DFM-Review
Jedes Halterungsprojekt beginnt mit einem schriftlichen DFM-Bericht zu Wandstärke, Entformungsschräge, Rippen, Domen, Angusslage, Trennebene, Auswerfung und Verzugsrisiko — mit den empfohlenen Änderungen und deren Wirkung auf Kosten und Zykluszeit.
Werkstoffe für spritzgegossene Kunststoff-Halterungen
Die Werkstoffwahl folgt Steifigkeit, Schlagzähigkeit, Temperatur und Chemikalienkontakt. Glasfaserverstärkte Typen erhöhen Steifigkeit und Festigkeit, beeinflussen aber Schwindung, Anisotropie, Werkzeugverschleiß und Maßverhalten.
| Werkstoff | Typische Verwendung |
|---|---|
| PA / Polyamid | Festigkeit und Dauerhaftigkeit — allgemeine Strukturhalterungen |
| PA-GF | Höhere Steifigkeit und Strukturleistung — lasttragende Halterungen |
| PC | Schlagzähigkeit — Halterungen mit Stößen oder Stürzen |
| PC/ABS | Balance aus Festigkeit und Optik — sichtbare Halterungen |
| POM | Geringe Reibung und Maßhaltigkeit — Gleitkontaktflächen |
| PP | Leichtbau und Chemikalienbeständigkeit — große, exponierte Teile |
| PBT / PBT-GF | Elektrische und maßhaltige Anwendungen — Halterungen in Elektroniknähe |
Spritzgusstechnologien für Kunststoff-Halterungen
Je nach Halterungsgeometrie, Toleranz und Stückzahl wählen wir Werkzeugbau und Spritzgussverfahren, das zum Projekt passt.
Mehrfachkavitäten-Spritzguss
4-, 8- und 16-fach-Werkzeuge für Halterungsprogramme in Serie — balancierte Füllung, damit Teile aus jeder Kavität identisch montierbar sind.
Präzisions-Spritzguss
Enge Montagetoleranzen mit nachgewiesener Prozessfähigkeit — CMM-Prüfung und SPC auf den passungsrelevanten Maßen.
Insert-Molding
Metalleinsätze direkt in Halterungen umspritzt — Gewindepunkte, Buchsen und Verschleißflächen im Werkzeug gesetzt.
Umspritzung
Weiches TPE oder TPU auf starre Halterungen umspritzt, wo eine gedämpfte Kontaktfläche oder Griffzone benötigt wird.
2K-Spritzguss
Zweifarb-Halterungen mit Hart-Weich-Kombination in einem Zyklus — ohne separate Montage der Weichkomponente.
Automatisierte Montage
Halterungen als Teil einer größeren Baugruppe verlassen unser Werk montiert — Einsätze, Verbindungselemente und Gegenstücke vor dem Versand verbaut.
Kunststoff-Halterungen für verschiedene Branchen
Wo die von uns gespritzten Halterungen eingesetzt werden — mit den typischen Anwendungen jeder Branche.
Automobil
Struktur-, Sensor- und Elektronikmodul-Halterungen für Fahrzeugprogramme.
Typische Anwendungen: HVAC-Halterungen · Sensorhalterungen · Halterungen für Elektronikmodule · Kabelmanagement-Halterungen
Elektronik
Montage- und interne Stützhalterungen für elektronische Produkte.
Typische Anwendungen: Leiterplatten-Halterungen · Display-Halterungen · interne Stützhalterungen · Steckverbinder-Halterungen
Medizintechnik
Positionier- und Stützhalterungen für Medizingeräte.
Typische Anwendungen: Sensorhalterungen · interne Komponentenstützen · Positionierhalterungen
Finanzgeräte
Interne Stützstrukturen für POS-Terminals und Kiosksysteme.
Typische Anwendungen: Monitorhalterungen · Druckerhalterungen · interne Stützstrukturen
Industrieanlagen
Montagehalterungen für Anlagen, Automatisierung und Steuerungssysteme.
Typische Anwendungen: Sensorhalterungen · Steuerungshalterungen · Gerätemontagehalterungen
DFM für spritzgegossene Kunststoff-Halterungen
Die Zehn-Punkte-Checkliste, die unsere Ingenieure bei jedem Halterungsprojekt abarbeiten — von Wandstärke und Rippenkonstruktion bis Verzug und Endtoleranzen.
- 01 Wandstärke Gleichmäßige Querschnitte, auf den Werkstoff ausgelegt
- 02 Rippenkonstruktion Höhe, Abstand und Dickenverhältnisse
- 03 Entformungsschräge Schräge an Wänden, Rippen und Domen für saubere Entformung
- 04 Domkonstruktion Dom-Wand-Verhältnisse gegen Sinkmarken
- 05 Bohrungs- und Kernkonstruktion Durchgangsbohrungen, Gewinde und Schließflächen
- 06 Trennebene Platzierung nach Funktion und Optik
- 07 Auswerfung Stiftlayout ohne Markierung und Verformung
- 08 Angusslage Füllbalance und Faserorientierung
- 09 Verzug Kühlung, Nachdruck und Fasereffekte analysiert
- 10 Toleranz Feature-für-Feature-Kette gegen das Gegenstück
Fallstudien zu Kunststoff-Halterungen
Halterungsprogramme mit veröffentlichten Daten — Werkstoffe, Kavitätenzahlen und die Anforderungen, die jedes Teil erfüllen musste.
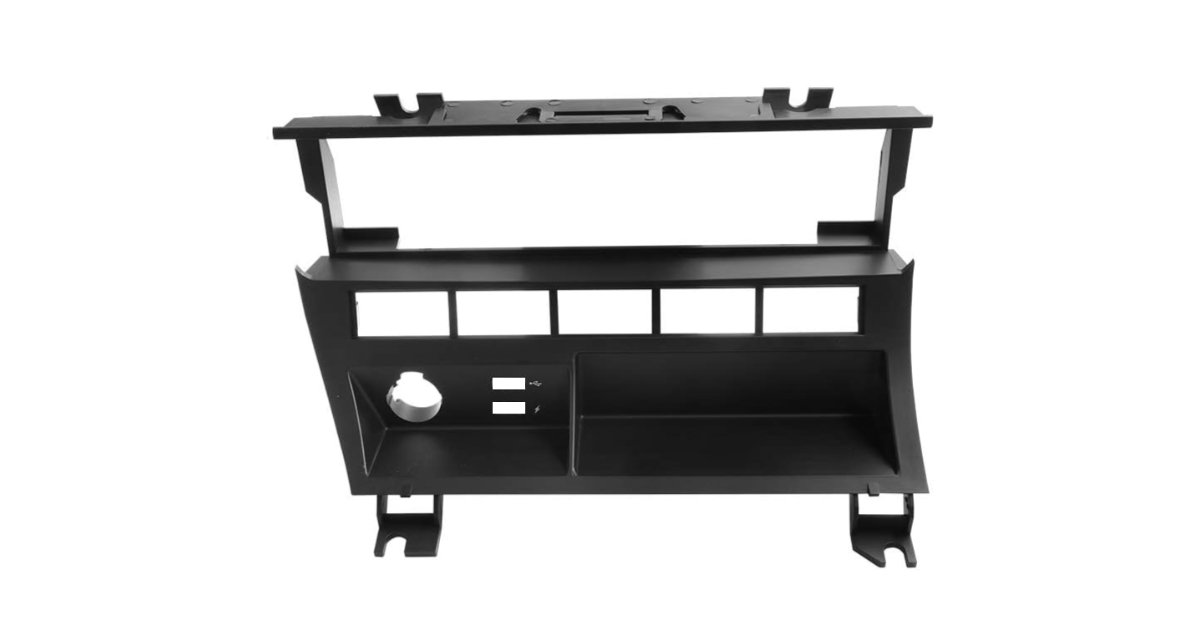
Automobil-HVAC-Halterung
Automobil · 4-fach · PPAP Level 3
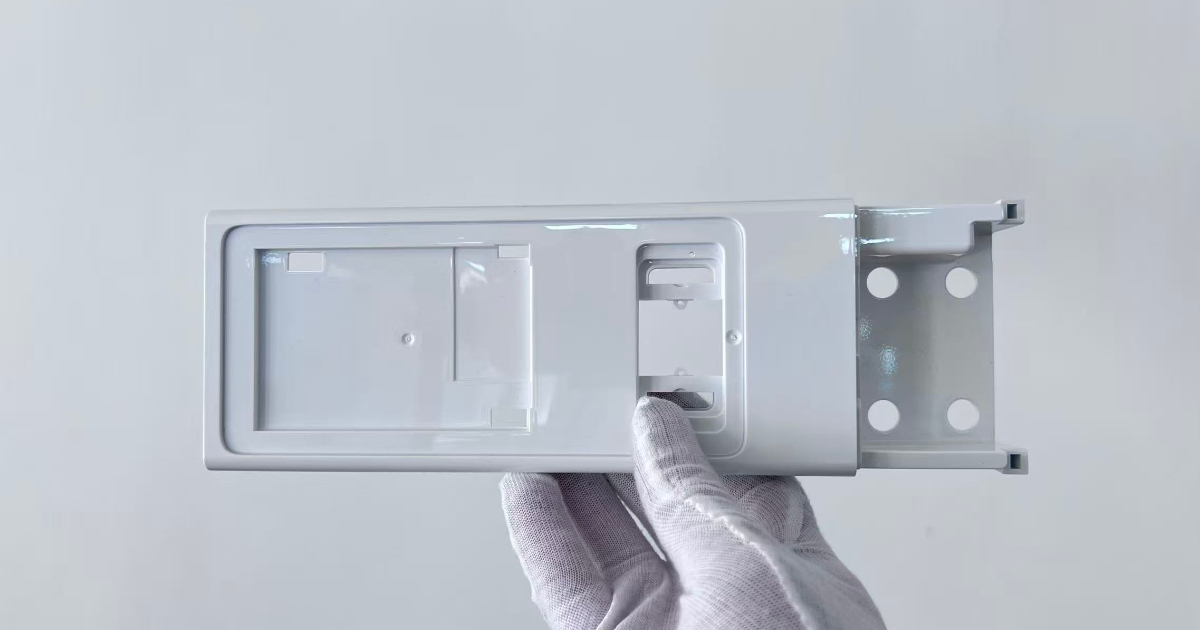
POS-Monitor-Haltebügel
Einzelhandelsgeräte & Point-of-Sale · 1-fach · ±0,15mm Dompositionen
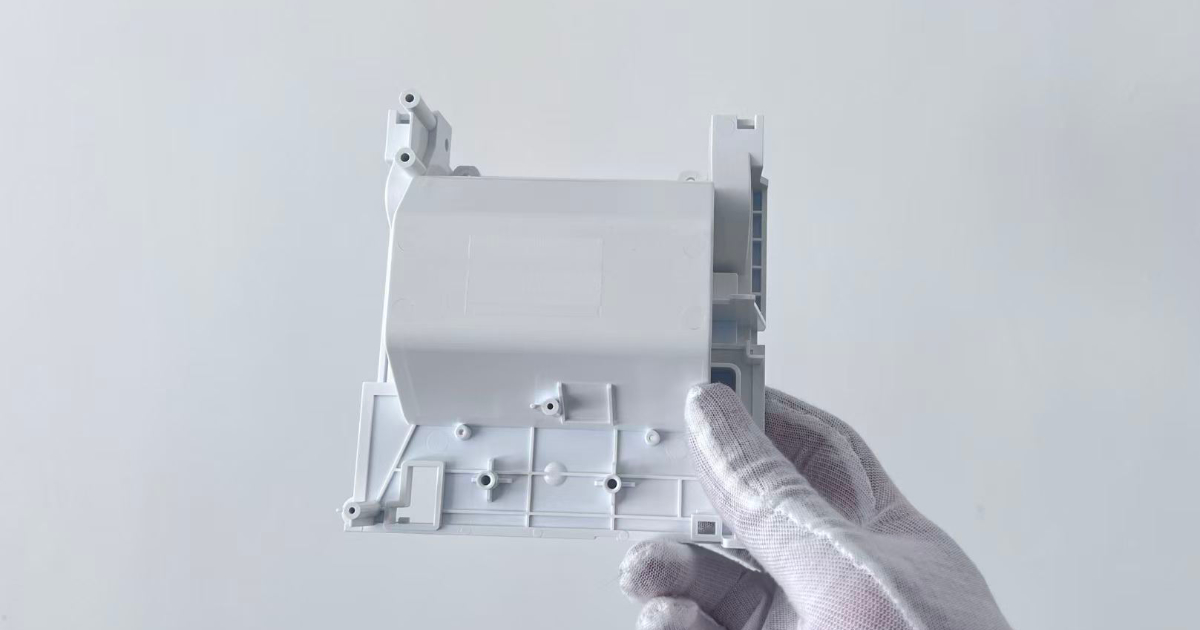
POS-Druckerhalterung
Einzelhandelsgeräte & Point-of-Sale · 1-fach · 2 Schieber
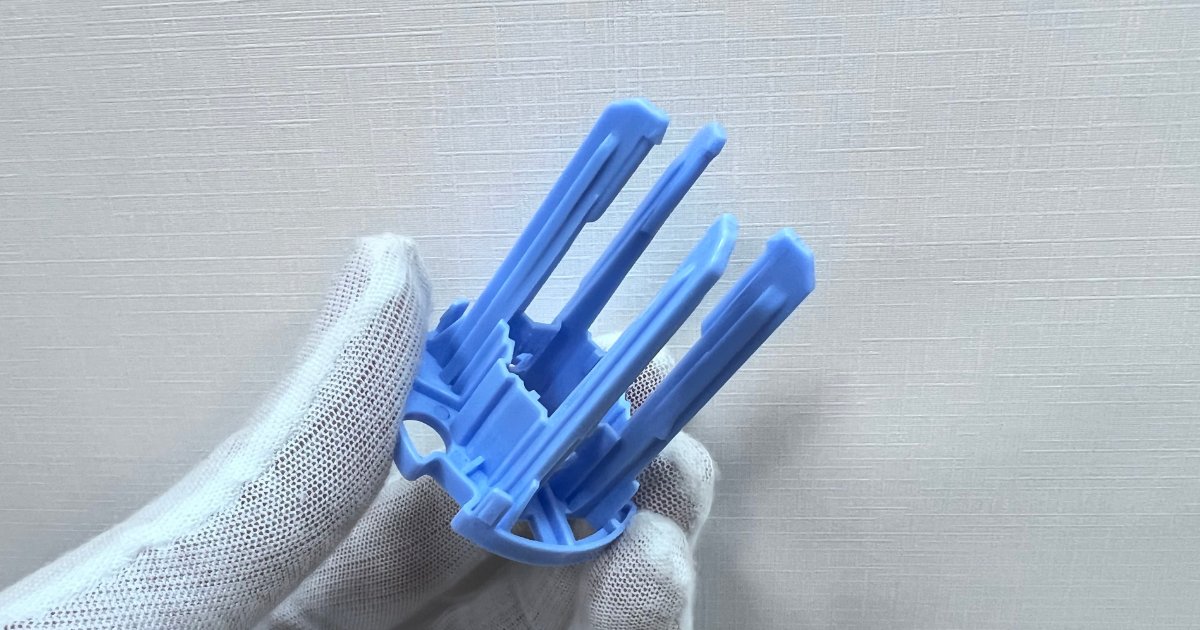
Blutzucker-Messgerät Stützhalterung
Medizintechnik · 2-fach · 0,8mm Wandstärke
Was bestimmt den Preis einer Kunststoff-Halterung?
Werkzeug-, Teile- und Nachbearbeitungskosten in Halterungsprojekten.
Werkzeugkosten
- ✓Teilekomplexität
- ✓Schieber und Lifter
- ✓Kavitätenzahl
- ✓Werkzeugstahl-Auswahl
- ✓Heißkanalsystem
- ✓Anforderungen an die Werkzeuglebensdauer
Teilekosten
- ✓Werkstoff und Typ
- ✓Teilegewicht
- ✓Zykluszeit
- ✓Maschinengröße
- ✓Produktionsvolumen
Zusatzkosten
- ✓Metalleinsätze
- ✓Montage
- ✓Lackierung
- ✓Bedruckung
- ✓Sonderprüfungen
Was wir für die Kalkulation Ihrer Kunststoff-Halterung brauchen
Die Lastanforderung bestimmt Werkstoff, Geometrie, Rippenkonstruktion und Spritzgussverfahren — sagen Sie uns, was die Halterung trägt, nicht nur wie sie aussieht.
Teil und Zeichnung
- ✓3D-CAD-Datei (STEP oder IGES)
- ✓2D-Zeichnung mit Toleranzen
- ✓Werkstoff und Typ
- ✓Kritische Maße
- ✓Toleranzanforderungen
- ✓Oberflächengüte
Serie und Last
- ✓Jahresstückzahl
- ✓Lastanforderungen
- ✓Montageanforderungen
- ✓Anforderungen an Einsätze
FAQ zur Fertigung von Kunststoff-Halterungen
Beschaffungs- und Konstruktionsfragen, die bei Halterungsprojekten am häufigsten gestellt werden.
Welche Werkstoffe werden für spritzgegossene Kunststoff-Halterungen üblicherweise verwendet?
PA, PA-GF, PC, PC/ABS, POM, PP und PBT/PBT-GF decken die meisten Halterungsanwendungen ab — gewählt nach Steifigkeit, Schlagzähigkeit, Reibung oder Chemikalienbeständigkeit. Aktuelle Halterungsprogramme liefen mit PA66-GF30 für eine Automobil-HVAC-Halterung, PC+ABS für einen POS-Monitor-Haltebügel und PC + 20 % GF für eine Druckerhalterung. JBRplas spritzt aus einer Bibliothek von über 500 qualifizierten Typen.
Können Kunststoff-Halterungen mit Glasfaser verstärkt werden?
Ja — glasfaserverstärkte Typen sind eine übliche Wahl für Halterungen, weil sie Steifigkeit und Strukturleistung erhöhen. Ein aktuelles Beispiel: ein 4-fach-Werkzeug aus PA66-GF30 für eine Automobil-HVAC-Halterung. Der Kompromiss: Glasfasern verändern die Schwindung, führen Anisotropie ein und beschleunigen den Werkzeugverschleiß — Angusslage, Kühlung und Stahlauswahl müssen auf die Faserorientierung abgestimmt werden. Unser Leitfaden zu glasfaserverstärkten Kunststoffen im Blog geht ins Detail.
Kann JBRplas Halterungen mit Metalleinsätzen fertigen?
Ja. Halterungen können Gewindeeinsätze, Buchsen und Verschleißflächen tragen — im Werkzeug umspritzt oder in einem kontrollierten zweiten Schritt montiert, je nach Feature und Stückzahl. Unsere Leistungsseite zu Umspritzung und Insert-Molding erklärt, wann welcher Ansatz spezifiziert wird.
Wie kontrollieren Sie den Verzug bei großen Kunststoff-Halterungen?
Lange, flache Halterungen sind der schwierigste Verzugsfall. Bei einer Automobil-HVAC-Halterung mit 180 mm Stützlänge wich das Teil nach dem Auswerfen zunächst 0,8 mm ab. Die Analyse identifizierte asymmetrische Kühlung zwischen den Kavitäten; nach Überarbeitung der Kühlkanalführung und des Nachdruckprofils betrug der Verzug 0,15 mm. Kühlungsauslegung, Angusslage und Faserorientierung werden bei jedem Halterungsprojekt vor dem Werkzeugbau analysiert.
Können Sie Kunststoff-Halterungen in großen Stückzahlen fertigen?
Ja — 27 Spritzgussmaschinen von 90 bis 650 t, mit Mehrfachkavitätenwerkzeugen bis 16 Kavitäten. Aktuelle Halterungsprogramme laufen mit 500.000 Teilen pro Jahr für die Automobil-HVAC-Halterung und 500.000 pro Jahr für eine Halterung eines Blutzucker-Messgeräts.
Welche Toleranzen sind bei spritzgegossenen Kunststoff-Halterungen erreichbar?
Das hängt von Feature und Prozess ab — die Halterungsprogramme auf dieser Seite laufen aber eng: ±0,15 mm auf Dompositionen für einen POS-Monitor-Haltebügel und ±0,05 mm auf kritischen Maßen für eine 0,8-mm-Wand-Halterung aus der Medizintechnik. Eng tolerierte Halterungen werden mit CMM-Prüfung auf den kritischen Maßen und SPC in der Serie angeboten.
Können Kunststoff-Halterungen Schnappverbindungen und Montagedome enthalten?
Ja — Dome, Schnappverbindungen und Zentrierfeatures werden in der Regel im selben Werkzeug in die Halterung gespritzt. Der POS-Monitor-Haltebügel hält 0,28 mm Ebenheit über 245 mm Spannweite bei Dompositionen von ±0,15 mm, und seine Haltefeatures sind direkt ins Teil geformt. Schnappgeometrie und Domdimensionierung folgen den Konstruktionsregeln in unserem Leitfaden zu Schnappverbindungen und den Konstruktionsrichtlinien für Kunststoffteile.
Können Sie Automobil-Halterungen aus Kunststoff fertigen?
Ja — Automobil-Halterungsprojekte werden nach PPAP Level 3 dokumentiert. Die Fallstudie zur HVAC-Halterung beschreibt ein PA66-GF30-Teil, gefertigt in einem 4-fach-Werkzeug aus gehärtetem H13-Stahl, mit PPAP-Level-3-Freigabe und Cpk ≥ 1,67 auf allen kritischen Maßen.