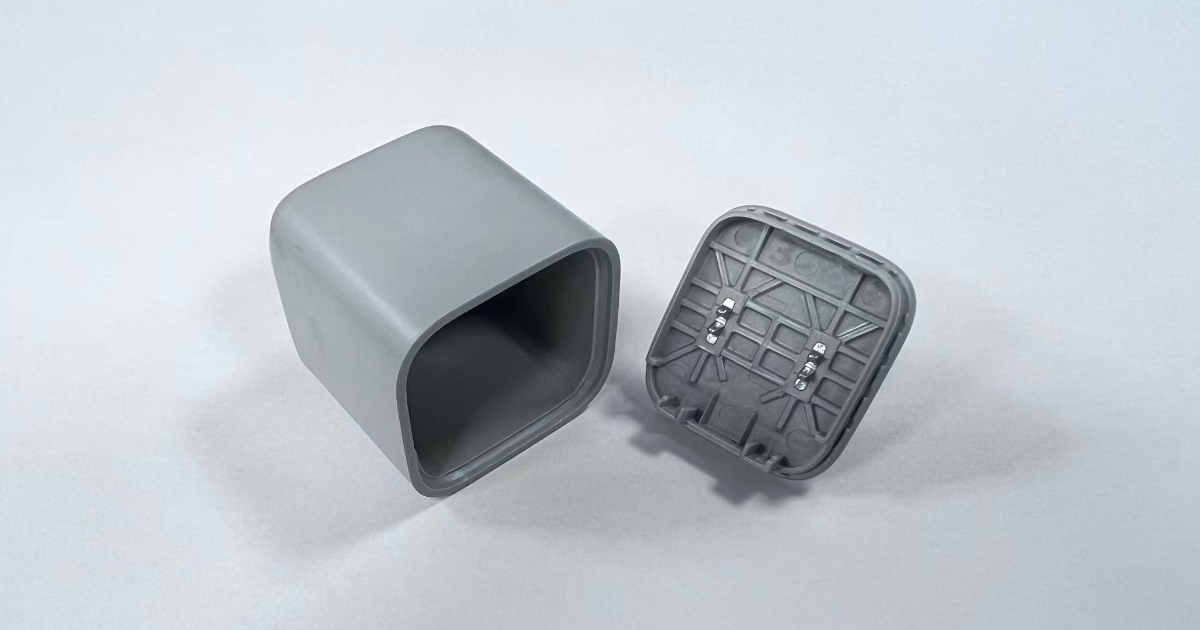
PC-Spritzguss: Eigenschaften, Typenfamilien, Anwendungen und DFM-Hinweise
Was PC ist — und was er nicht ist
Polycarbonat ist ein amorpher technischer Thermoplast. Das Amorfe ist hier wichtiger als die Chemie: PC hat keinen kristallinen Schmelzpunkt, schwindet deshalb wenig und vorhersehbar (0,5–0,7 %), hält enge Toleranzen gut und bleibt optisch klar. Diese drei Eigenschaften sind der Grund, warum PC in Linsen, Medizingehäusen und transparenten Abdeckungen landet und nicht in Strukturhalterungen.
Was PC gegenüber den günstigeren Styrolen einbringt, ist die Schlagzähigkeit. Mit 600–900 J/m gekerbt ist PC bei Raumtemperatur rund drei- bis viermal zäher als ABS (150–250 J/m), und er bleibt deutlich tiefer duktil: etwa −30 °C ungekerbt und −10 °C gekerbt, ohne den scharfen Übergang von duktil zu spröde, der ABS im Kälteeinsatz plötzlich versagen lässt.
Zwei Dinge ist PC nicht:
- Er ist kein lösungsmittelbeständiger Werkstoff. Amorphe Polymere haben keine kristalline Barriere, die aggressive Chemikalien aus dem Volumen heraushält, und die Carbonatbindung hydrolysiert. Zusammen mit eingefrorener Spannung erzeugt das umgebungsbedingte Spannungsrissbildung — der häufigste Feldausfall bei PC-Teilen und der Grund, warum ein Teil, das jeden mechanischen Test bestanden hat, drei Monate später neben einem Reinigungsmittel reißt.
- Er ist kein gutmütiger Werkstoff in der Verarbeitung. PC trocknet bei 120 °C für 3–4 h auf unter 0,02 % Feuchte, schmilzt bei 280–320 °C und will ein Werkzeug mit 80–120 °C. Feuchtes Harz hydrolysiert im Zylinder: Das Molekulargewicht fällt, und das Teil kommt spröde heraus, in einer Weise, die keine Nachbehandlung zurückholt.
Wenn Sie zwischen PC, ABS und PC+ABS wählen, statt PC selbst zu spezifizieren, hat diese Entscheidung ihren eigenen Leitfaden: PC vs ABS vs PC+ABS. Diese Seite behandelt das Spezifizieren und Spritzgießen von PC, wenn PC die Antwort ist.
PC-Eigenschaften auf einen Blick
Basiswerte für ungefülltes Standard-PC:
| Eigenschaft | PC | Hinweise |
|---|---|---|
| Dichte | 1,20 g/cm³ | Schwerer als ABS (1,03–1,06) — das Teilegewicht steigt beim Wechsel um ~15 % |
| Zugfestigkeit | 55–65 MPa | Ausreichend für lasttragende Halterungen, nicht für einen Strukturträger |
| Biege-E-Modul | 2,3–2,4 GPa | Steif, aber die Steifigkeit ist nicht der Grund für PC — die Schlagzähigkeit ist es |
| HDT | 125–135 °C | Rund 40 °C über ABS; öffnet Anwendungen unter der Motorhaube und im Geräteinneren |
| Kerbschlagzähigkeit | 600–900 J/m | 3–4× ABS bei Raumtemperatur, und er bricht bei 0 °C nicht ein |
| Schwindung | 0,5–0,7 % | Amorph, also vorhersehbar — die Kavitätenbemessung ist bei PC nicht das Risiko |
| Relativer Preis | $$$ | Etwa 1,5–1,7× ABS bei gleichem Gewicht; PC+ABS liegt bei 60–70 % der Kosten von PC |
| Lichttransmission | Bis zu ~89 % (klare Typen) | Der einzige Standard-Konstruktionskunststoff auf dieser Seite, der optisch klar läuft |
Das Verarbeitungsfenster entscheidet die meisten PC-Programme, nicht die Eigenschaftstabelle:
| Parameter | PC | Folge, wenn verfehlt |
|---|---|---|
| Trocknung | 120 °C, 3–4 h, <0,02 % Feuchte | Silberschlieren und dauerhafte Versprödung durch Hydrolyse |
| Massetemperatur | 280–320 °C | Unter ~280 °C ist die Viskosität zu hoch zum Füllen; über ~320 °C Vergilbung und Zersetzung |
| Werkzeugtemperatur | 80–120 °C | Unter 80 °C: schlechte Oberfläche, hohe eingefrorene Spannung, sichtbare Bindenähte |
| Angussdurchmesser (ungefüllt) | 0,8–1,5 mm Mindestmaß | Zu kleine Angüsse scheren die Schmelze und hinterlassen hochbeanspruchte, schwache Angussbereiche |
PC-Typenfamilien
PC ist ein Basispolymer, keine Spezifikation. Das sind die Familien, die tatsächlich auf Zeichnungen stehen, mit den Projekten auf dieser Seite, die sie eingesetzt haben:
| Typenfamilie | Was sie ändert | Typische Anwendung | Nachweis auf dieser Seite |
|---|---|---|---|
| Standard (General Purpose) | Unmodifiziertes PC — Klarheit, Schlagzähigkeit, HDT wie tabelliert | Gehäuse, Abdeckungen, Lichtleiter | Gehäuse Meeting-Recorder |
| Flammhemmend (UL 94 V-0) | Halogeniertes oder phosphorhaltiges FR-Paket; V-0 bei 1,5 mm | Ladegeräte, Netzteile, Geräteinneres | Type-C-Ladegerät-Gehäuse — 16 Kavitäten, 1.000.000 Schuss |
| Medizin (USP Class VI / ISO 10993) | Biokompatibilitätsdokumentation, engere Chargenrückverfolgbarkeit | Diagnoseanalysegeräte, Messgerätehalterungen | Medizinisches Diagnostikgehäuse, Blutzucker-Messgerät-Halterung |
| Glasfaserverstärkt (10–30 % GF) | Modul und Kriechfestigkeit rauf; Schlagzähigkeit und Oberfläche runter | Strukturhalterungen unter Dauerlast | POS-Druckerhalterung — PC + 20 % GF |
| Optik- / Linsentyp | Kontrollierte Reinheit, geringe Doppelbrechung, keine Kontamination erlaubt | Linsen, Lichtleiter, klare Fenster | Werkstoffhandbuch: Linsentyp-PC braucht Werkzeuge aus S136 oder NAK80, P20 ist nicht akzeptabel |
| Zweikomponenten-tauglich | An sich selbst oder an einen zweiten PC-Typ anbindbar | Mehrfarbige Gehäuse, dichte Nähte | POS-Terminalgehäuse — PC schwarz als erster Schuss, PC weiß UL V-0 als zweiter Schuss, 1+1 Drehteller |
Zwei Familien verdienen einen Hinweis, weil sie nicht nur das Harz verändern, sondern das Werkzeug: Flammhemmendes PC ist scherstressempfindlicher (FR-Pakete zersetzen sich, wenn die Schmelze überhitzt oder zu lange gehalten wird), und glasfaserverstärktes PC verschleißt das Werkzeug — 20 % GF in einem Programm mit 300.000 Schuss erodieren Angüsse und Kavitätenkanten, damit ist harter Stahl keine Option mehr, sondern Pflicht.
Wo PC in die Fertigung passt
PC verdient seinen Preis in fünf Situationen:
Transparente oder lichtführende Teile. Kein anderer Werkstoff auf dieser Seite verbindet Klarheit mit diesem Schlagzähigkeitsniveau. Klare Abdeckungen, Linsen, Lichtleiter und Displayscheiben sind PC-Programme oder Acryl-Programme, und Acryl verliert das Schlagzähigkeitsargument sofort.
Hochschlagzähe Gehäuse, bei denen ABS nicht ausreicht. Wenn der Falltest bei −20 °C spezifiziert ist oder das Teil ein Handgerät mit einer großen ungestützten Wand ist, fällt die Schlagzähigkeitskurve von ABS genau dort ab, wo PC es nicht tut.
Einsatztemperaturen über 100 °C. Eine HDT von 125–135 °C deckt Geräteinneres, Elektronik unter dem Armaturenbrett und Anlagen ab, die warm laufen. ABS liegt bei 85–100 °C und lässt dort keine Reserve.
Medizin- und Diagnosegeräte. PC nach USP Class VI mit Rückverfolgbarkeit ist der dokumentierte Werkstoff für Analysegeräte- und Messgerätegehäuse, die gleichzeitig Klarheit und chemische Beständigkeit gegen Desinfektionsmittel brauchen — und einer der wenigen Werkstoffe, bei denen der Dokumentationsaufwand (ISO 10993, Chargenrückverfolgbarkeit, Reinraumspritzguss) so entscheidend ist wie die Eigenschaften.
Flammhemmende Elektrogehäuse mit sichtbarer Fläche. FR-PC liefert V-0 und eine Klasse-A-Oberfläche im selben Teil, was FR-ABS bei den beteiligten Wandstärken nicht immer durchhält.
Wo PC meist die falsche Antwort ist: große, dünne, komplexe Gehäuse (die Fließfähigkeit erzwingt hohe Schließkraft oder mehrere Angüsse), Teile mit Kontakt zu Lösungsmitteln oder Kraftstoffen und kostengetriebene Programme, in denen PC+ABS rund 80 % der Schlagzähigkeit zu 60–70 % der Kosten liefert.
PC-Projekte aus unserer Fertigung
Vierzehn PC-Programme mit den Spezifikationen, die tatsächlich gefahren wurden. Das ist die größte Werkstoffgruppe in unserem Fallstudienportfolio — PC ist hier kein Nischenwerkstoff:
| Projekt | PC-Typ | Werkzeug | Standzeit | T1 |
|---|---|---|---|---|
| Type-C-Ladegerät-Gehäuse | PC, UL94 V-0 | 16 Kavitäten, S136H 48–52 HRC, YUDO Heißkanal | 1.000.000 | 35 Tage |
| POS-Terminalgehäuse | PC schwarz + PC weiß UL V-0 (Zweikomponenten) | 1+1 Drehteller, P20 | 300.000 | 28 Werktage |
| Medizinisches Diagnostikgehäuse | PC Medizintyp, USP Class VI | 1 Kavität je Hälfte, Edelstahl S136 | — | 24 Werktage |
| Blutzucker-Messgerät-Halterung | PC Medizintyp, UL94 V-0 optional | 2 Kavitäten, H13 | 500.000 | 26 Werktage |
| Tragbares Mikrofongehäuse | PC/ABS Konstruktionstyp | 16 Kavitäten, P20 | 500.000 | 22 Werktage |
| POS-PIN-Pad-Gehäuse | PC/ABS FR V-0, ESD-sicher kohlenstoffgefüllt | 2 Kavitäten, H13 | 1.000.000+ | 30 Werktage |
| POS-Druckerhalterung | PC + 20 % GF | 1 Kavität, P20 | 300.000 | 25 Werktage |
| Smartwatch-Rückabdeckung | PC/ABS Konstruktionstyp | 8 Kavitäten, P20 | 500.000 | 24 Werktage |
| Lade-Dock-Gehäuse Funkmikrofon | PC+ABS Konstruktionstyp | 4 Kavitäten, S136 48–52 HRC | 300.000 | 22 Tage |
| Kassenmonitor-Untergehäuse | ABS+PC Konstruktionstyp | 1 Kavität, P20 | 300.000 | 25 Werktage |
| Mini-POS-Bodengehäuse | PC/ABS Konstruktionstyp, UL94 V-2 | 2 Kavitäten, 718H vorgehärtet | 300.000 | 20 Werktage |
| POS-Monitor-Haltebügel | PC+ABS Konstruktionstyp | 1 Kavität, P20 | 300.000 | 25 Werktage |
| OBD-Diagnosegerät | PC+ABS schwarz + transluzentes blaues PC | 1+1+1, S136 | 50.000 | — |
| Gehäuse Meeting-Recorder | PC | 1 Kavität, S136 | 500.000 | — |
Drei Muster in dieser Tabelle lohnen die Lektüre, bevor Sie spezifizieren:
- Der Werkzeugstahl folgt dem Typ, nicht dem Werkstoff. Struktur- und Gehäusearbeit läuft mit P20 oder 718H; Optik- und Medizinarbeit läuft mit S136; glasfaserverstärkte Programme und Millionenprogramme laufen mit S136H bei 48–52 HRC. Diese Aufteilung ist über alle vierzehn Zeilen konsistent.
- Die Standzeit spannt 20× — 50.000 beim OBD-Mix aus Prototyp und Serie bis 1.000.000 beim Ladegerät-Gehäuse. Standzeit ist eine Werkzeugbauentscheidung und wird pro Programm kalkuliert.
- T1 liegt bei 20–35 Tagen für PC-Werkzeuge von einer bis 16 Kavitäten. Das Verarbeitungsfenster von PC kostet keine Lieferzeit, wenn das Werkzeug dafür ausgelegt ist.
DFM-Hinweise speziell für PC
Trocknung ist nicht optional
PC nimmt Feuchte auf und hydrolysiert bei Massetemperatur. Die Grenze liegt bei 0,02 % — die engste auf dieser Seite — und es braucht einen Trockenmitteltrockner, der einen Taupunkt unter −30 °C hält, mit Trockenluftförderung zum Materialtrichter der Maschine. Ein reiner Trichtertrockner erreicht das nicht.
Das Versagen ist still. Feuchtes PC zeigt auf den ersten Schüssen nicht immer sichtbare Silberschlieren; es verliert Molekulargewicht, und das Teil sieht in Ordnung aus, während seine Kerbschlagzähigkeit um die Hälfte gefallen ist. Wenn ein PC-Teil im Einsatz spröde ist und die Prozessaufzeichnungen eine Trocknungsabweichung zeigen, ist das die Erklärung, und kein Nachglühen holt das zurück.
Angussbemessung und Fließfähigkeit
Die Fließfähigkeit von PC ist gering, und genau diese eine Tatsache bestimmt die Angussauslegung. Ungefülltes PC will Angüsse mit mindestens 0,8–1,5 mm Durchmesser; kleiner bedeutet, dass die Schmelze beim Eintritt geschert wird, was die Spannung genau dort erhöht, wo das Teil am ehesten reißt. Rechnen Sie mit höheren Einspritzdrücken und einer Maschine mit echter Plastifizierleistung — eine Presse, die ABS komfortabel fährt, plastifiziert PC unter Umständen nicht schnell genug, um denselben Schuss zu füllen.
Nadelangüsse sind bei PC ein bekannter Schwachpunkt. Wo das Teil Sichtfläche ist oder Ermüdungslast trägt, schlägt ein größerer Anguss mit sauberem Angussrest in der Regel einen kleinen, der eine Spannungsspitze an der Oberfläche hinterlässt.
Werkzeugtemperatur und Oberfläche
PC will 80–120 °C Werkzeugtemperatur. Das ist keine Komforteinstellung: Unter 80 °C fallen Oberflächentextur und Glanz ab, Bindenähte werden sichtbar, und die eingefrorene Spannung steigt über das ganze Teil. Hochglanz nach SPI A1–A2 ist bei PC erreichbar, aber er ist bei dieser Temperatur erreichbar — was bedeutet, dass ein für ABS gebautes Werkzeug (laufend bei 50–60 °C) in der Regel nicht ohne Blick auf Kühlkreis und Temperiergerät auf PC umgerüstet werden kann.
Kalkulieren Sie bei einem PC-Werkzeug praktisch mit höherem Kühlbedarf. Das sind die laufenden Kosten, die Einkäufer überraschen, die PC- und ABS-Werkzeugangebote vergleichen.
Schwindung und Kavitätenbemessung
Bei 0,5–0,7 % schwindet PC vorhersehbar, und weil er amorph ist, gibt es keine Nachkristallisation nach dem Entformen, die die Maße Wochen später verschiebt. Die Kavitätenbemessung ist deshalb nicht der Punkt, an dem PC-Programme schiefgehen. Sie gehen bei der Wandstärke schief: PC füllt dicke Abschnitte leichter als dünne, und ein Konstrukteur, der von ABS kommt, wird eine Wand oft dünner auslegen, als die Fließfähigkeit von PC bei vernünftigem Druck füllen kann.
Innere Spannung und umgebungsbedingte Spannungsrissbildung
Das ist das bestimmende DFM-Thema bei PC, und es verdient eine eigene Zeile auf der Zeichnung. ESC verlangt drei Dinge gleichzeitig: ein anfälliges Polymer, Zugspannung und eine Chemikalie. Die ersten zwei liefert PC von Natur aus — eingefrorene Spannung aus einem kalten Werkzeug oder einem zu kleinen Anguss plus Montagespannung aus einer Schnappverbindung oder einem Schraubdom reicht in der Regel aus.
Was dagegen zu tun ist:
- Werkzeugtemperatur anheben in das Band von 80–120 °C und Nachpresszeit verlängern, damit die eingefrorene Spannung sinkt, bevor das Teil das Werkzeug verlässt
- Dicke oder hoch belastete Teile tempern, wo die Geometrie Spannung nicht vermeiden kann
- Die chemische Umgebung auf der Zeichnung spezifizieren. Reinigungsmittel, Handdesinfektionsmittel, Klebstoffe, Schraubensicherungsmittel und Trennmittel sind die üblichen Verursacher, und ein PC-Teil, das täglich mit einem alkoholischen Desinfektionsmittel abgewischt wird, ist ein anderes Konstruktionsproblem als eines, bei dem das nicht der Fall ist
- Schnapp- und Presssitze aus dauerhafter Zuglast heraushalten — eine Schnappverbindung, die das Teil unter permanenter Zugspannung hält, ist ein Riss, der auf das erste Lösungsmittel wartet
Entlüftung und Gaseinschlüsse
Hohe Viskosität wirkt bei der Entlüftung in beide Richtungen: PC bildet über einen Entlüftungsspalt seltener Grat als ABS, schließt aber häufiger Gas ein, weil die Fließfront die Luft nicht so bereitwillig verdrängt. Das praktische Ergebnis sind Verbrennungsstellen und Gaseinschlüsse an den zuletzt gefüllten Bereichen — weshalb PC-Werkzeuge in der Regel mehr Entlüftung wollen als das ABS-Äquivalent, nicht weniger.
Dicke Wandstärken und Tieftemperatureinsatz
PC bleibt bis etwa −30 °C ungekerbt duktil, gekerbt aber nur bis etwa −10 °C. Ein Teil mit einer scharfen Innenkante verhält sich im Kälteeinsatz also wie eine gekerbte Probe, ob die Zeichnung es so nennt oder nicht. Verrunden Sie Innenkanten, und wenn das Teil unter −10 °C geht, behandeln Sie jede Kerbe — einen Angussrest, einen Gewindeanfang, eine eingespritzte Rippenkreuzung — als Konstruktionsentscheidung und nicht als Detail.
Fehlerbehebung: die Fehler, die PC tatsächlich erzeugt
| Fehler | Wahrscheinlichste Ursache bei PC | Erste Prüfung |
|---|---|---|
| Silberschlieren / Splay | Feuchte über 0,02 % | Taupunkt des Trockners und tatsächliche Harzfeuchte, nicht der Sollwert des Trockners |
| Spröde Teile ohne sichtbaren Fehler | Hydrolyse durch feuchtes Harz oder Zersetzung durch Übertemperatur | Trocknungsaufzeichnungen und Verweilzeit; Zylindertemperatur gegen das Band 280–320 °C |
| Risse Wochen nach der Montage | Umgebungsbedingte Spannungsrissbildung | Werkzeugtemperaturhistorie, Angussgröße und die Chemikalien, mit denen das Teil in Kontakt kommt |
| Jetting am Anguss | Anguss zu klein für die Fließfähigkeit von PC | Angussdurchmesser gegen das Mindestmaß 0,8–1,5 mm für ungefülltes PC |
| Sichtbare Bindenähte | Niedrige Werkzeugtemperatur oder Bindenaht in einem hochbeanspruchten Bereich | Werkzeugtemperatur gegen das Band 80–120 °C |
| Vergilbung | Überhitzung oder lange Verweilzeit im Zylinder | Verweilzeit, Heißkanaltemperatur, Schussvolumen gegen Zylinderkapazität |
| Verbrennungsstellen / Gaseinschlüsse | Unzureichende Entlüftung | Entlüftungstiefe und -lage an den zuletzt gefüllten Bereichen |
Verwandte Prozessseiten
PC-Programme bei uns berühren üblicherweise diese Seiten:
- Kunststoffspritzguss — der Basisprozess und der Maschinenpark
- Werkzeugkonstruktion — Anguss-, Kühl- und Entformungsentscheidungen, die PC erzwingt
- Mehrfachkavitäten-Werkzeugbau — PC-Werkzeuge mit 8 und 16 Kavitäten
- Reinraumspritzguss — medizinische PC-Programme
- Insertspritzguss & Mehrkomponentenspritzguss — PC-zu-PC- und PC-zu-TPE-Zweikomponentenarbeit
- Präzisionsspritzguss — optische und toleranzkritische PC-Teile
- Montage & Verpackung — PC fügen, ohne Spannung einzutragen
- Werkstoffhandbuch Spritzguss — die vollständige Eigenschaftstabelle über alle Werkstoffe dieser Seite
PC richtig umsetzen an Ihrem Teil
Wenn Sie ein PC-Teil in der Konstruktion haben, senden Sie die Zeichnung und die Einsatzbedingungen — Einsatztemperatur, Chemikalien, mit denen es in Kontakt kommt, Falltest-Spezifikation und ob Klarheit funktional oder kosmetisch ist. Diese vier Antworten verändern den Typ, die Angussauslegung und die Werkzeugtemperatur, bevor irgendein Werkzeug kalkuliert wird.
Wir kommen mit einem DFM-Review und einem Angebot zurück und sagen Ihnen, wenn PC der falsche Werkstoff für die Aufgabe ist.