Projektüberblick
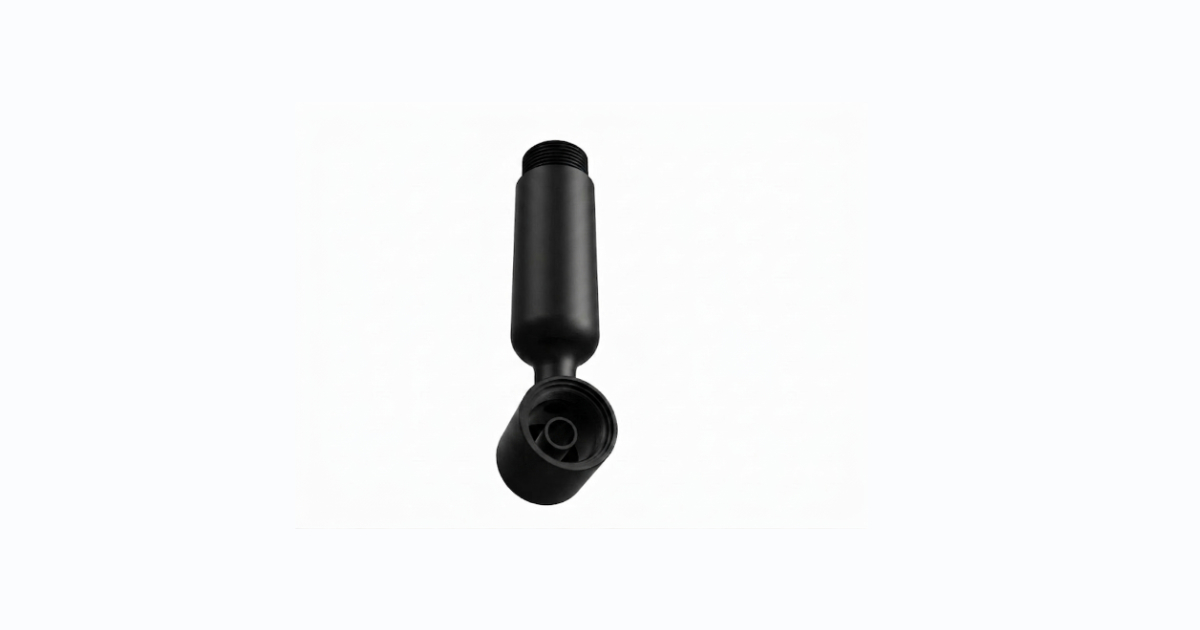
Ein Hersteller von Umweltmesstechnik-Geräten benötigte ein präzisionsgespritztes Gehäuse für die Sonde eines kontinuierlich messenden Wasserqualitätssensors — ein schlankes zylindrisches Bauteil für den dauerhaften oder langfristigen Unterwassereinsatz in kommunalen Wassersystemen, Aquakulturtanks und industriellen Prozesswasserleitungen. Das Gehäuse schützt die inneren Elektroden und elektronischen Sensorelemente und bleibt dabei über Jahre in ständigem Kontakt mit Wasser, dessen pH-Wert, Chlorgehalt, Temperatur und Konzentration gelöster Mineralien sich verändern.
Der Kunde gab PEEK (Polyetheretherketon) als Gehäusewerkstoff vor — eine Entscheidung, die aus der Kombination von dauerhafter Chemikalienexposition, erhöhten Wassertemperaturen in einigen Industrieanwendungen und einer mehrjährigen Lebensdauererwartung folgte, die kostengünstigere technische Kunststoffe ausschloss.
Teilespezifikationen
| Parameter | Spezifikation |
|---|---|
| Bauteilabmessungen | 32,6 × 137 × 32,6 mm (zylindrisches Sondengehäuse) |
| Bauteilgewicht | 64 g |
| Werkstoff | PEEK, industrielle/medizinische Qualität |
| Wandstärke | 1,8 mm nominal (ausgehöhlter zylindrischer Körper) |
| Dichtheitsanforderung | IP68 — dauerhafte Untertauchung |
| Kritische Merkmale | O-Ring-Dichtnuten, Gewinde-Sondenanschluss, interner Elektrodendom |
| Betriebstemperatur | -10 °C bis +95 °C dauerhaft (Prozesswasseranwendungen) |
| Chemikalienexposition | Chlor, Chloramin, schwankender pH-Wert (3–11), gelöste Mineralien |
| Jahresvolumen | 18.000 Stück |
Konstruktionsansatz
Warum PEEK — und warum es sich schwer verarbeiten lässt
PEEK wurde aus drei Gründen spezifiziert, die kein kostengünstigerer Kunststoff gleichzeitig erfüllen konnte:
- Hydrolysebeständigkeit — dauerhafte Wasserimmersion über eine mehrjährige Lebensdauer zersetzt die meisten technischen Kunststoffe durch hydrolytischen Angriff. Die aromatische Hauptkette von PEEK ist gegenüber diesem Mechanismus praktisch inert.
- Chemikalienbeständigkeit — kommunale und industrielle Wasserleitungen setzen das Gehäuse Chlor, Chloramin und pH-Schwankungen aus, die ABS, PC oder selbst PPS mit der Zeit zu Spannungsrissen führen oder zersetzen würden. PEEK widersteht praktisch allen diesen Einwirkungen ohne messbare Degradation.
- Maßhaltigkeit unter thermischer Wechselbelastung — die Kalibriergenauigkeit des Sensors hängt davon ab, dass das Gehäuse bei saisonal und durch Prozessstörungen schwankender Wassertemperatur eine gleichbleibende Innengeometrie beibehält. Der niedrige Wärmeausdehnungskoeffizient von PEEK hält den Elektrodenabstand stabil.
Genau diese Eigenschaften machen PEEK zu einem der anspruchsvollsten Werkstoffe für den Spritzguss:
- Schmelzetemperatur: 360–400 °C — weit über den Werten von Standard-Engineering-Kunststoffen (ABS: ca. 240 °C, PC: ca. 300 °C), was spezialisierte Zylinderheizung und Schneckenauslegung erfordert
- Werkzeugtemperatur: 150–200 °C — das Werkzeug selbst muss heiß laufen, um die Kristallinität zu steuern und Verzug zu vermeiden; das erfordert ölbasierte Werkzeugtemperiergeräte statt standardmäßiger Wasserkreisläufe
- Kristallisationsempfindlichkeit — die Abkühlrate bestimmt direkt den Kristallinitätsgrad und damit Festigkeit, Chemikalienbeständigkeit und Maßhaltigkeit. Ungleichmäßige Kühlung erzeugt ungleichmäßige Teile
- Abrasiv gegenüber dem Werkzeug — die hohe Verarbeitungstemperatur und die Steifigkeit von PEEK beschleunigen den Verschleiß von Standard-Werkzeugstahl, insbesondere an Angussstellen und engen Fließkanälen
Werkzeugkonstruktion für die Hochtemperaturverarbeitung
Stahlauswahl: Wir spezifizierten H13, gehärtet auf 50 HRC statt Standard-P20. Bei PEEK-Verarbeitungstemperaturen über Tausende von Zyklen führt die geringere Härte von P20 zu vorzeitigem Angussverschleiß und Maßdrift an den kritischen Dichtmerkmalen — nicht akzeptabel für ein Bauteil, bei dem die O-Ring-Nuttoleranz direkt die IP68-Dichtigkeit bestimmt.
Ölbasierte Werkzeugtemperierung: Eine wasserbasierte Werkzeugkühlung erreicht die für PEEK erforderliche Werkzeugtemperatur von 150–200 °C nicht. Wir konstruierten das Werkzeug mit Ölkreisläufen, gespeist von einem dedizierten Öl-Temperiergerät (TCU), das für Dauerbetrieb bei 180 °C ausgelegt ist — eine andere Kühlungsarchitektur als bei 95 % der Werkzeuge, die wir fertigen.
Angussauslegung für thermische Stabilität: Ein einzelner Tauchanguss wurde am Boden des zylindrischen Körpers positioniert, abseits der kritischen O-Ring-Dichtzone. Damit bleibt der Bereich des Fließwegs mit der höchsten Scherung und Temperatur von den maßkritischen Merkmalen entfernt, was das Risiko lokalen Verzugs nahe den Dichtnuten reduziert.
Entlüftung für hochviskose Schmelze: Die hohe Schmelzeviskosität von PEEK gegenüber Standardkunststoffen erforderte breitere Entlüftung als üblich — 0,02 mm Entlüftungstiefe an der Trennebene statt der bei uns üblichen 0,015 mm —, um Gaseinschluss und Kurzschüsse am fernen Ende der 137 mm langen Kavität zu vermeiden.
IP68-Dichtigkeit erreichen
Die O-Ring-Dichtnuten an beiden Enden des Gehäuses sind das maßkritischste Merkmal des Bauteils. Die Dichtigkeit bei den Tiefen und Drücken industrieller Wasserleitungen erforderte:
- Nutbreite und Nuttiefe kontrolliert auf ±0,02 mm — enger als unsere Standard-Präzisionstoleranz von ±0,05 mm, erreicht durch EDM-Feinbearbeitung der Nuteinsätze statt Standard-CNC-Bearbeitung
- Oberflächengüte SPI A2 (Feindiamantpolitur) auf den Dichtflächen, um gleichmäßigen O-Ring-Kontakt sicherzustellen und Mikroleckpfade auszuschließen
- Maßprüfung jeder Dichtnut nach dem Spritzen per KMG, bevor Teile an die Montagelinie des Kunden gehen
Validierung unter realen Bedingungen
Die Standard-Erstmusterprüfung wurde angesichts der Härte der Einsatzumgebung um anwendungsspezifische Validierung ergänzt:
- Maßprüfung — KMG-Verifikation aller kritischen Maße, mit besonderem Augenmerk auf Dichtnutgeometrie und Ausrichtung des Elektrodendoms
- Druck- und Dichtheitsprüfung — Mustergehäuse wurden untergetaucht mit 2 bar geprüft, entsprechend der ungünstigsten Einbautiefe; über das gesamte Prüfmuster keine Leckage
- Thermische Wechselbelastung — Musterteile wurden 50 Zyklen zwischen 5 °C und 90 °C gefahren, um die Maßhaltigkeit der Dichtflächen zu verifizieren; es wurde keine messbare Verformung festgestellt
- Chemikalienexposition — die Oberflächenprüfung nach 72-stündigem Eintauchen in 10-ppm-Chlorlösung zeigte keine sichtbare Degradation, konsistent mit den PEEK-Werkstoffdaten
Werkzeugdetails
| Parameter | Detail |
|---|---|
| Werkzeugtyp | 1 Kavität, Kaltkanal, Tauchanguss |
| Formrahmen | LKM Standard, für Ölkreislaufkühlung modifiziert |
| Kern-/Kavitätsstahl | H13, gehärtet auf 50 HRC |
| Werkzeugtemperierung | Öl-TCU, dauerhaft 180 °C |
| Oberfläche Dichtnuten | EDM + SPI-A2-Diamantpolitur |
| Auswerfung | Abstreiferplatte (vermeidet Auswerferstiftmarken auf dichtflächennahen Oberflächen) |
| Anguss | Tauchanguss, Bauteilboden, abseits der Dichtzone |
Zeitplan
| Meilenstein | Dauer |
|---|---|
| DFM-Bericht erstellt | Tag 4 (PEEK-spezifische Verarbeitungsprüfung) |
| Werkzeugkonstruktion abgeschlossen | Tag 14 |
| Kundenfreigabe der Konstruktion | Tag 17 |
| Stahl bestellt und erhalten | Tag 21 |
| Zerspanung und EDM-Feinbearbeitung | Tag 28 |
| T1-Bemusterung (PEEK-Prozessqualifizierung) | Tag 32 |
| T1-Muster an Kunden versandt | Tag 34 |
| Druck- und Thermalvalidierung abgeschlossen | Tag 45 |
| Serienfreigabe | Tag 48 |
Das im Vergleich zu Standardprogrammen für technische Kunststoffe längere Fenster zwischen T1 und Serienfreigabe spiegelt die zusätzlichen Validierungsschritte wider, die für eine mehrjährige Unterwasseranwendung angemessen sind — Zeit, die vorab investiert wird, um Feldausfälle zu vermeiden.
Ergebnisse
| Kennzahl | Ziel | Erreicht |
|---|---|---|
| Dichtnuttoleranz | ±0,02 mm | ±0,015 mm |
| IP68-Druckprüfung | Null Leckage bei 2 bar | ✅ Bestanden, null Leckage |
| Stabilität unter thermischer Wechselbelastung | Keine messbare Verformung | ✅ Bestätigt, 50 Zyklen |
| Chemikalienbeständigkeit (72 h, 10 ppm Cl) | Keine sichtbare Degradation | ✅ Bestätigt |
| T1-Lieferzeit | 35 Tage | 32 Tage |
| Prozess-Cpk (Dichtnutbreite) | ≥1,33 | 1,61 |
Das Werkzeug ist seit über 14 Monaten in Produktion und versorgt die kontinuierliche Wasserqualitäts-Messlinie des Kunden. Bis heute liegen keine Feldberichte über Dichtversagen oder Gehäusedegradation vor — konsistent mit den Validierungsdaten und der etablierten Langzeitperformance von PEEK in wässrigen Chemieumgebungen.
Diese Fallstudie zeigt die Fähigkeit von JBRplas, Hochleistungs-Engineering-Kunststoffe wie PEEK zu verarbeiten — einschließlich spezialisierter ölbasierter Werkzeugtemperierung, EDM-gefertigter Dichtflächen und anwendungsspezifischer Validierungsprotokolle für Bauteile in dauerhafter chemischer und wässriger Exposition.
Besprechen Sie ein Spritzgussprojekt mit Hochleistungskunststoffen →


