Projektübersicht
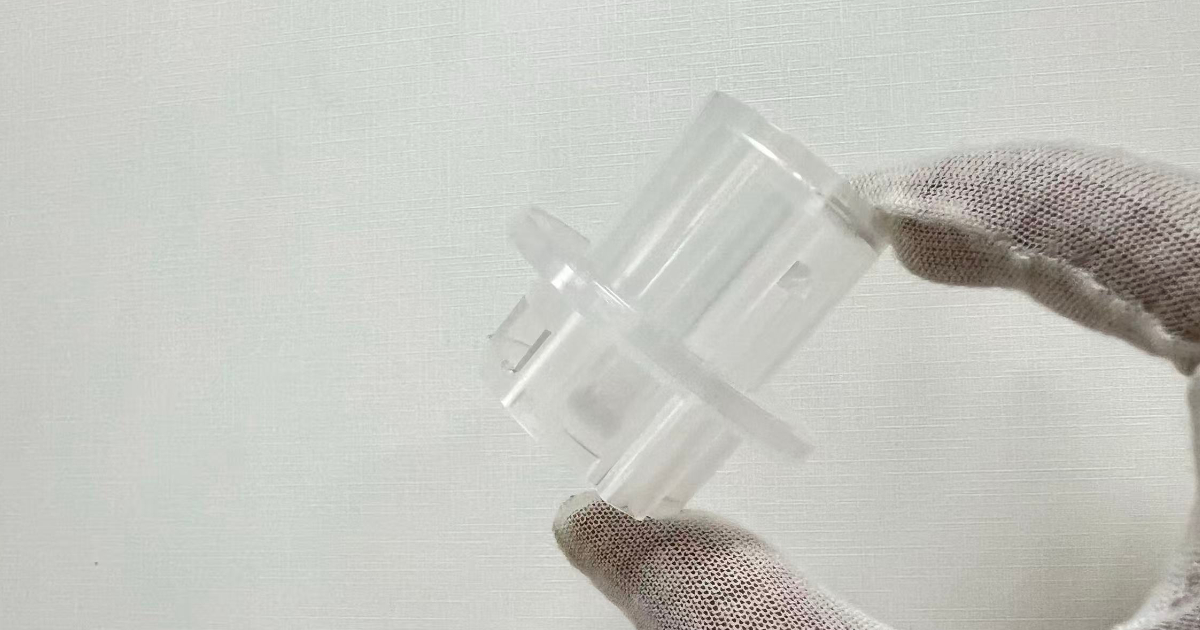
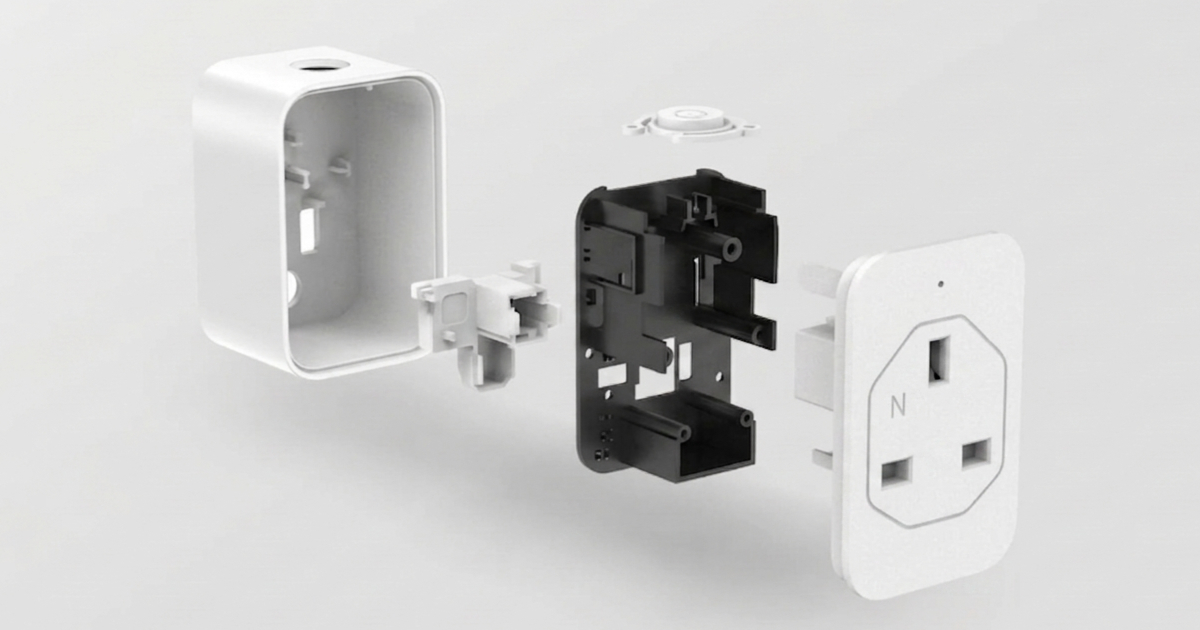
Eine europäische Smart-Home-Marke, die einen neuen Wi-Fi-Smart-Plug entwickelte, benötigte ein Serienwerkzeug für die Gehäusebaugruppe — ein zweiteiliges Gehäuse aus Hauptkörper und aufschnappbarem Oberteil. Das Gehäuse ist ein netzbetriebenes Gerät (230 V AC), das die Flammschutzklasse UL 94 V-0 erfordert, ein kompaktes Innenvolumen für die Aufnahme von Leiterplatte und Relais bietet und eine optisch einwandfreie Außenfläche für ein hochwertiges Consumer-Produkt im Einzelhandel aufweist.
Der Kunde benötigte 2,5 Millionen Gehäuse pro Jahr für die Steckervarianten EU, UK und US. Die drei regionalen Versionen teilen sich ein identisches Oberteil und eine identische Hauptkörperschale; nur der Stiftkontaktträger-Einsatz wechselt — eine modulare Werkzeugstrategie.
Herausforderung: Die Wandstärke des Hauptkörpers war aus Gründen des Innenvolumens auf 1,2 mm spezifiziert — nahe an der Mindestfließweggrenze für V-0-ABS. Zusammen mit dem 8-Kavitäten-Layout erforderte eine gleichmäßige Füllung ohne Mangelfüllungen oder Verbrennungsstellen eine präzise Anguss- und Entlüftungsauslegung.
Bauteilspezifikationen
| Parameter | Hauptkörper | Oberteil |
|---|---|---|
| Abmessungen | 52 × 48 × 35 mm | 52 × 48 × 8 mm |
| Wandstärke | 1,2 mm nominal | 2,0 mm nominal |
| Material | ABS FR, UL 94 V-0 bei 1,2 mm | ABS FR, UL 94 V-0 bei 2,0 mm |
| Außenoberfläche | SPI B1 halbglänzend gemäß Oberflächenstandards, alle sichtbaren Flächen | SPI B1 halbglänzend |
| Sichtflächenstandard | Klasse A auf allen Außenflächen | Klasse A auf der Oberseite |
| Farbe | RAL 9016 Verkehrsweiß | RAL 9016 Verkehrsweiß |
| Jahresvolumen | 2.500.000 | 2.500.000 |
| Interne Merkmale | Leiterplatten-Dome, Aufnahme für den Stiftkontaktträger, Rast-Hinterschnitte | Rastlaschen, Fenster für LED-Lichtleiter |
Technischer Ansatz
Herausforderung Dünnwandfüllung
Bei 1,2 mm Wandstärke mit V-0-FR-ABS näherte sich der Hauptkörper der praktischen Fließweggrenze. Standard-V-0-ABS hat eine geringere Schmelzefließfähigkeit als Allzweck-ABS — typisch 15–25 g/10 min gegenüber 30–40+ bei Allzwecktypen.
Unsere Moldflow-Analyse ergab eine Füllzeit von 0,42 Sekunden bis zum entferntesten Kavitätspunkt, bevor die Fließfront erstarrte — knapp, aber mit korrekter Angussdimensionierung erreichbar. Wir wählten LG Chem AF-3128 V-0 ABS (MFR 28 g/10 min bei 220 °C/10 kg), einen der fließfähigsten verfügbaren V-0-ABS-Typen, und bestätigten die Materialverfügbarkeit mit 4 Wochen Lieferzeit, bevor die Werkzeugkonstruktion festgelegt wurde.
Angussstrategie: Jede Kavität wurde über einen einzelnen Tunnelanguss mit Ø1,4 mm gefüllt, der auf der Unterseite des Hauptkörpers liegt (nicht sichtbar, wenn der Stecker in einer Wandsteckdose steckt). Der Angussdurchmesser wurde gegenüber dem Standard von Ø1,0 mm vergrößert, um die geringere Schmelzefließfähigkeit von V-0-ABS auszugleichen.
Entlüftung: Entlüftung an der Trennebene über den gesamten Umfang mit 0,012 mm Tiefe an jeder Kavität — FR-ABS gast stärker aus als Standard-ABS, und bei 1,2 mm Wandstärke lässt die Füllgeschwindigkeit keinen Spielraum für eine unzureichende Entlüftung.
Modulares Werkzeugkonzept für regionale Varianten
Die Gehäusekonstruktion nutzte ein modulares Einsetzsystem für den Stiftkontaktträger:
- Feste Kavität: Hauptkörper + Oberteil — identisch für alle Regionen (8+8 Kavitäten)
- Wechseleinsätze: Einsatzblock für den Stiftkontaktträger — 3 Varianten (EU Typ F, UK Typ G, US Typ B)
- Rüstzeit: 15 Minuten zum Wechseln aller 8 Stiftkontaktträger-Einsätze
Damit wurden drei separate Werkzeugsätze vermieden — ein Familienwerkzeug-Ansatz mit Wechseleinsätzen — und die gesamte Werkzeuginvestition sank um rund 40 %.
Konstruktion der Schnappverbindung
Das Oberteil rastet mit 4 umlaufenden Rastnasen auf den Hauptkörper. Die Schnappverbindung verlangt einen präzisen Presssitz — 0,35 mm pro Rastnase —, damit das Oberteil nicht ohne Werkzeug entfernt werden kann (Anforderung der Sicherheitsspezifikation des Kunden für ein netzbetriebenes Produkt ohne vom Nutzer wartbare Teile).
Unser DFM-Review zeigte, dass die ursprüngliche Wurzelstärke der Rastnase von 0,9 mm den Auswerfspannungen nicht standhalten würde. Wir empfahlen, den Wurzelradius von R0,3 mm auf R0,8 mm zu erhöhen; in der Simulation sank dadurch die Spannungskonzentration beim Auswerfen um 47 %, während die Auslenkkraft der Rastnase unverändert blieb.
Werkzeugkonstruktionsdetails
| Parameter | Hauptkörper | Oberteil |
|---|---|---|
| Werkzeugtyp | 8-Kavitäten-Kaltkanal, Tunnelanguss | 8-Kavitäten-Kaltkanal, Tunnelanguss |
| Werkzeugrahmen | LKM, 600 × 500 mm | LKM, 500 × 400 mm |
| Stahl | 718H, 33 HRC | 718H, 33 HRC |
| Verteiler | H-Muster, 5 mm Durchmesser, natürlich balanciert | H-Muster, 5 mm Durchmesser |
| Anguss | Ø1,4 mm Tunnelanguss pro Kavität | Ø1,2 mm Tunnelanguss pro Kavität |
| Kühlung | 8-mm-Kanäle, 18 mm von der Kavität | 8-mm-Kanäle, 18 mm von der Kavität |
| Auswerfer | 6× Ø3 mm Auswerferstifte + 2× Blattauswerfer pro Kavität | 4× Ø3 mm Auswerferstifte pro Kavität |
| Wechseleinsätze | Stiftkontaktträger-Block (3 regionale Varianten) | k. A. |
| Werkzeuggewicht | 2.100 kg | 1.450 kg |
Zykluszeit und Produktionskapazität
| Phase | Zeit |
|---|---|
| Einspritzen | 1,5 s |
| Nachdruck / Halten | 3,5 s |
| Kühlen | 14,0 s |
| Auswerfen / Öffnen-Schließen | 3,0 s |
| Gesamtzyklus | 22,0 s |
Bei 22 Sekunden Zykluszeit und 8 Kavitäten:
- Produktionsrate: 163 Schuss/Stunde × 8 Kavitäten = 1.304 Teile/Stunde
- Jahreskapazität: 1.304 × 20 Stunden × 280 Tage = 7,3 Millionen Teile (2,9-fach über der Anforderung von 2,5 Millionen)
Ergebnisse
| Kennzahl | Ziel | Erreicht |
|---|---|---|
| UL 94 V-0 | Erforderlich bei 1,2 mm Wandstärke | Bestätigt (LG AF-3128, UL Yellow Card) |
| Zykluszeit | <25 s | 22,0 s |
| Optikausschuss (Klasse A) | <0,5 % | 0,15 % |
| Gewichtsabweichung zwischen Kavitäten (8 Kavitäten) | <2 % | 1,1 % |
| Einrastkraft der Schnappverbindung | 12 N ±3 N pro Rastnase | 13,2 N Mittelwert, σ = 0,8 N |
| T1-Lieferzeit | 28 Tage | 26 Tage |
| Farbabstimmung auf RAL 9016 | ΔE < 1,0 | ΔE = 0,7 |
| Wechselzeit der Einsätze | <20 min | 15 min |
Die Werkzeuge gingen 7 Wochen nach Projektstart in die Serienfertigung. Das Produkt erhielt die CE- und UKCA-Zertifizierung und wurde termingerecht in Europa eingeführt. Das modulare Einsetzsystem wird seitdem für eine australische Variante (Typ I) genutzt — ohne zusätzliche Werkzeuginvestition über einen einzelnen Einsatzblock hinaus.
Diese Fallstudie zeigt die Serienfertigungs- und Mehrkavitätenkompetenz von JBRplas für Smart-Home-Geräte — einschließlich Dünnwand-Spritzguss von FR-ABS, modularer Werkzeugtechnik für regionale Varianten und Schnappverbindungskonstruktion für die Sicherheitskonformität von Verbraucherprodukten.