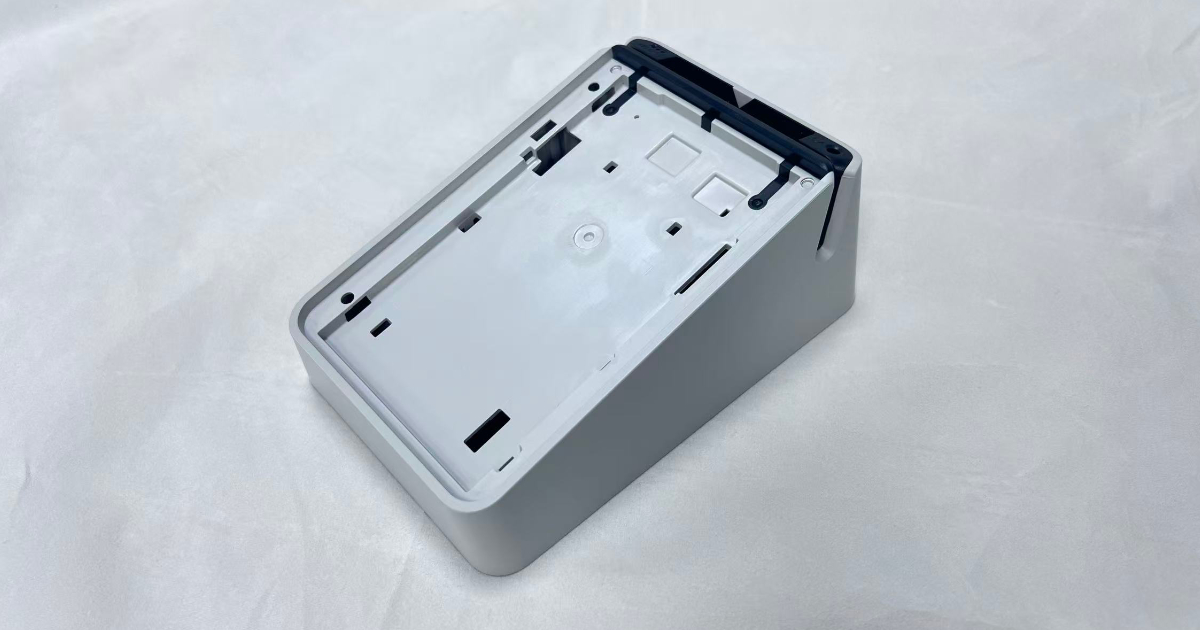
Projektübersicht
Ein britischer Hersteller von Zahlungsterminals, der ein POS-Gerät der nächsten Generation für den europäischen Markt entwickelte, benötigte ein Produktionswerkzeug für das Terminalgehäuse — eine Zweikomponenten-Spritzgussbaugruppe, die eine schwarze PC-Kartenleserführung mit einer weißen PC-Hauptschale nach UL V-0, einer Mittelwand und einer inneren Rippenstruktur verbindet. Die komplette Baugruppe misst 106 × 146 × 56 mm und wiegt 110 Gramm. Sie dient sowohl als tragendes Gehäuse als auch als sichtbare Oberfläche eines Finanztransaktionsgeräts, das in Einzelhandels- und Gastgewerbeumgebungen in ganz Europa eingesetzt wird.
Das Gehäuse ist keine einfache Hülle. Es vereint eine präzise Kartenleser-Führungsschiene aus schwarzem PC, eine weiße PC-Strukturschale mit 3 mm Wandstärke, eine 1,5 mm dicke Mittelwand, die den Elektronikraum vom Kartenweg trennt, 1 mm Verstärkungsrippen für Steifigkeit gegen Fallstoß, ein eingelegtes Metall-Abschirmblech und in die Mittelwand umspritzte Kontaktpunkte sowie ein integriertes Lautsprechergitter an einer Seite für die hörbare Rückmeldung von Transaktionen. Jedes dieser Merkmale muss in einem einzigen Zyklus des Zweikomponenten-Drehtellerwerkzeugs entstehen.
Ein POS-Terminalgehäuse trägt Compliance-Pflichten, die Unterhaltungselektronik nicht hat. Das weiße PC-Material muss die Flammschutzklasse UL V-0 erfüllen — eine Anforderung für Finanzterminals in gewerblichem Umfeld, in dem elektrische Sicherheitsstandards von den Zertifizierungsstellen der Zahlungsnetzwerke durchgesetzt werden. Die Kartenleser-Führungsschiene muss über den gesamten Durchzugsweg eine Maßgenauigkeit von ±0,2 mm halten, damit der Magnetstreifen zuverlässig gelesen wird. Der in die Mittelwand umspritzte Metalleinleger muss die elektrische Durchgängigkeit zur Masse halten, ohne dass Kunststoffgrat auf die Kontaktfläche vordringt.
Bauteilspezifikationen
| Parameter | Spezifikation |
|---|---|
| Produkt | POS-Zahlungsterminal-Gehäusebaugruppe |
| Kundenstandort | Vereinigtes Königreich |
| Abmessungen | 106,0 × 146,0 × 56,0 mm |
| Gewicht (Gesamtbaugruppe) | 110 g |
| Gehäusewandstärke | 3,0 mm |
| Mittelwandstärke | 1,5 mm |
| Rippenstärke | 1,0 mm |
| Erster Schuss (Schwarz) | PC — Kartenleser-Führungsschiene |
| Zweiter Schuss (Weiß) | PC UL V-0 — Hauptschale, Mittelwand, Rippen |
| Metalleinleger | Abschirmblech + Kontaktpunkte (umspritzt) |
| Besonderheiten | Integriertes Lautsprechergitter in der Seitenwand |
| Anwendung | Zahlungsterminal, Finanz-POS |
Technischer Ansatz
Zweikomponenten-Strategie — Warum nicht zwei separate Werkzeuge?
Der Kunde erwog zunächst, die schwarze Kartenleserführung und die weiße Gehäuseschale als zwei separate Spritzgussteile zu fertigen und sie in der Endmontage mit Schrauben oder Schnappverbindungen zu fügen. Dieser Ansatz hätte die Werkzeugkonstruktion vereinfacht — zwei unabhängige Einfachwerkzeuge ohne Drehtelleranforderung —, brachte aber drei Probleme mit sich, die ihn für ein Finanzterminal ungeeignet machten:
Kartenweg-Ausrichtung. Die Magnetstreifen-Leserführung erfordert eine durchgehende, ununterbrochene Oberfläche mit einer Maßtoleranz von ±0,2 mm über die gesamte Durchzugslänge. Ein separates Bauteil für die schwarze Führung bringt jedoch — so präzise es auch gespritzt wird — eine Toleranzkette aus der Montage ein: Die Führung muss zur Schale ausgerichtet werden, die Schale zur Platine und die Platine zur Kartenöffnung. Jede Schnittstelle fügt 0,05–0,10 mm Positionsunsicherheit hinzu. Ein Zweikomponenten-Werkzeug formt die schwarze Führung und die weiße Schale als molekular verbundenes Einzelteil und beseitigt damit drei Montageschnittstellen und deren Toleranzakkumulation.
Eindringschutz. POS-Terminals im Einzelhandel sind verschütteten Getränken, Kondensat durch Aufstellung an Kühltheken und Reinigungsmitteln ausgesetzt, die auf Ladentheken verwendet werden. Eine zweiteilige Baugruppe mit Schnapp- oder Schraubverbindung zwischen schwarzer Führung und weißer Schale schafft einen Feuchtigkeitspfad, den ein einteiliges Zweikomponenten-Gehäuse eliminiert. Die molekulare Bindung zwischen PC Schwarz aus dem ersten Schuss und PC Weiß aus dem zweiten Schuss bildet eine durchgehende Sperre ohne Spalt, ohne Dichtung und ohne Montagedichtmittel.
Manipulationsnachweis. Zahlungsterminals unterliegen den Anforderungen von PCI PTS (PIN Transaction Security), die physische Manipulationssicherheit und Manipulationsnachweis vorschreiben. Ein separates, austauschbares Kartenleser-Bauteil, das ohne sichtbare Spuren entfernt und ersetzt werden kann, ist eine Sicherheitslücke. Bei einem Zweikomponenten-Gehäuse, in dem die schwarze Führung dauerhaft in die weiße Schale eingebunden ist, ist jeder Versuch, die beiden Materialien zu trennen, sichtbar zerstörerisch — die Anforderung an den Manipulationsnachweis ist damit auf Ebene der mechanischen Konstruktion erfüllt.
Der Zweikomponenten-Ansatz nutzt ein einziges Drehtellerwerkzeug: Der erste Schuss formt die schwarze PC-Kartenleserführung in der ersten Station, der Drehteller indexiert um 180°, und der zweite Schuss formt die weiße PC-Schale nach UL V-0 über und um die schwarze Führung. Das fertige Teil verlässt das Werkzeug als ein integriertes Bauteil.
Materialauswahl — Warum PC für beide Schüsse?
PC für ersten und zweiten Schuss war eine bewusste technische Entscheidung und keine Frage der Materialkosten. Das Zweikomponenten-Verfahren verlangt, dass sich erstes und zweites Material beim Umspritzen auf molekularer Ebene verbinden — bei unterschiedlichen Schmelztemperaturen, unterschiedlicher Schwindung oder unverträglicher Polymerchemie delaminiert die Verbundlinie unter Temperaturwechsel oder mechanischer Last.
PC Schwarz (erster Schuss) wurde aus drei Gründen für die Kartenleserführung gewählt:
Verschleißfestigkeit. Eine Magnetstreifenkarte wird über die Lebensdauer des Terminals tausendfach durch die Führungsschiene gezogen. Standard-ABS zeigt binnen 50.000 Durchzügen sichtbare Verschleißspuren; PC hält Oberflächenbeschaffenheit und Maßgenauigkeit über 500.000 Zyklen.
Dimensionsstabilität. Die Kartenführungsschiene verlangt ±0,2 mm über eine Spannweite von 106 mm. Die niedrige und gut vorhersagbare Schwindung von PC (0,5–0,7 %) macht das in der Serienfertigung erreichbar, während Werkstoffe mit höherer Schwindung laufende Prozesskorrekturen erfordern, um im Toleranzband zu bleiben.
Thermische Verträglichkeit mit dem zweiten Schuss. Die schwarze Führung muss der Schmelztemperatur von 280–300 °C des weißen PC im zweiten Schuss ohne Oberflächenschädigung oder Maßverzug standhalten. Da beide Materialien PC sind, ist das Wärmedehn- und Schwindverhalten identisch — die schwarze Führung dehnt sich beim zweiten Schuss im gleichen Maß wie die weiße Schale und schwindet beim Abkühlen im gleichen Maß, wodurch Spannung an der Verbundlinie entfällt.
PC Weiß UL V-0 (zweiter Schuss) wurde für die Hauptschale wegen der Kombination aus Flammschutz und mechanischen Eigenschaften gewählt. Die Zertifizierung nach UL V-0 bei 3 mm Wandstärke ist eine nicht verhandelbare Anforderung für Zahlungsterminals, die in europäisches Gewerbeumfeld verkauft werden, in dem die Sicherheitsnorm IEC 62368-1 gilt. Das Flammschutz-Additivpaket wurde so gewählt, dass bromierte Verbindungen vermieden werden, die unter der EU-RoHS-Richtlinie beschränkt sind und von den Einkaufsrichtlinien des Handels zunehmend ausgeschlossen werden.
Metalleinleger-Umspritzung
Die Mittelwand enthält zwei Metalleinleger, die vor dem zweiten Schuss ins Werkzeug eingelegt und beim Einspritzen des weißen PC umschlossen werden:
- Abschirmblech — Ein 0,3 mm dickes Edelstahlblech, das die elektromagnetische Abschirmung zwischen Kartenleser-Elektronik und Hauptplatine übernimmt. Das Blech wird mit Positionierstiften in der Kavität positioniert; das weiße PC strömt beim zweiten Schuss um seinen Umfang und bindet es ohne zusätzliche Befestigung in die Mittelwand ein.
- Kontaktpunkte — Federnde Messingkontakte, die den Erdungspfad vom Abschirmblech zur Platine herstellen. Sie werden mit einer separaten Aufnahme positioniert und gemeinsam mit dem Abschirmblech umspritzt.
Das Einleger-Umspritzen beseitigt zwei Montageschritte (Montage des Abschirmblechs und Löten der Kontaktpunkte) sowie zwei zugehörige Prüfstationen. Der Umspritzprozess stellt außerdem sicher, dass sich das Abschirmblech über die Lebensdauer des Terminals nicht verschiebt oder löst — ein Risiko bei mechanisch befestigten Schirmen, die Vibration und Temperaturwechseln ausgesetzt sind.
Die kritische Prozesskontrolle beim Einleger-Umspritzen ist, Gratbildung auf den Kontaktflächen zu verhindern. Eine Gratstärke von 0,05 mm auf einem Erdungskontakt genügt, um eine intermittierende elektrische Verbindung zu erzeugen — ein Fehler, der die Sichtprüfung passiert, im Feld aber unregelmäßiges Verhalten des Terminals verursacht. Die Werkzeugkonstruktion sieht positive Schließflächen um jeden Kontaktpunkt vor, gefertigt mit 0,02 mm Spalt, um Grateindringung zu verhindern und den Einleger in jedem Zyklus zuverlässig platzieren zu können.
Integriertes Lautsprechergitter
Die Seitenwand des Gehäuses enthält ein integriertes Lautsprechergitter — eine Anordnung kleindurchmessriger Bohrungen, die den Schallaustritt für Bestätigungstöne und akustische Hinweise zur Barrierefreiheit liefern. Das Gitter direkt in die Gehäusewand zu spritzen, statt ein separates Gitterteil einzusetzen oder nachträglich zu bohren, sichert die Gleichmäßigkeit von Bohrung zu Bohrung und beseitigt einen zweiten Arbeitsgang.
Die Gitterbohrungen werden von Kernstiften auf der Kavitätsseite geformt. Bei Durchmessern von 1,0–1,5 mm und einer Teilung von 1,5 mm sind die Stifte aus gehärtetem H13-Stahl gefertigt, um Biegung während des Einspritzens zu widerstehen — der Schmelzedruck im Gitterbereich kann bis zu 10 N Querkraft auf jeden Stift ausüben, und eine Stiftdurchbiegung von mehr als 0,03 mm erzeugt sichtbar versetzte Bohrungen.
Variables Wandstärken-Management
Das Gehäuse weist drei unterschiedliche Wandstärkenzonen auf — 3 mm für die Außenschale, 1,5 mm für die Mittelwand und 1 mm für die Verstärkungsrippen —, die alle im selben zweiten Schuss gefüllt werden. Diese Wandstärkenvariation erzeugt eine Füllaufgabe: Die 3-mm-Bereiche füllen leicht und bleiben länger schmelzflüssig, während die 1-mm-Rippen bei zu niedriger Schmelzetemperatur oder zu geringer Einspritzgeschwindigkeit zum vorzeitigen Erstarren neigen.
Die Lösung war eine Mehrfachanguss-Füllstrategie mit 3–4 Einspritzpunkten, die so positioniert sind, dass die Schmelze zuerst in die Rippenzonen gelangt und die dünnen Querschnitte gefüllt sind, bevor die Fließfront abkühlt. Die Werkzeugtemperatur von 85–95 °C — höher als die 50–80 °C, die für ungefülltes PC üblich sind — hält die Kavitätsoberfläche warm genug, dass die 1-mm-Rippen vollständig füllen, bevor die Schmelzhaut erstarrt, während die 3-mm-Schalenbereiche noch innerhalb des Zyklusfensters von 18–22 Sekunden abkühlen.
Werkzeugkonstruktionsdetails
| Parameter | Detail |
|---|---|
| Werkzeugtyp | Zweikomponenten-Drehteller-Spritzgießwerkzeug |
| Kavitäten | 1+1 (Drehteller, 180°-Index) |
| Werkzeugstahl | P20 (Kern & Kavität) |
| Erste Schussstation | PC Schwarz — Kartenleser-Führungsschiene |
| Zweite Schussstation | PC Weiß UL V-0 — Hauptschale, Mittelwand, Rippen |
| Verteilersystem | Heißkanal, Nadelverschlusssteuerung |
| Einleger-Beladung | Manuelle Beladung, Positionierstift-Aufnahme |
| Kühlung | Konturnahe Kühlung an der zweiten Schussstation |
| Auswerfer | Mehrpunkt-Auswerfer mit sequenzierter Freigabe |
| Schließflächen | 0,02 mm Spalt an den Einleger-Kontaktpunkten |
| Werkzeugstandzeit | 300.000 Schuss |
Spritzgießprozess
Erster Schuss — PC Schwarz (Kartenleserführung)
| Parameter | Wert |
|---|---|
| Material | PC Schwarz, hochfließend, UV-beständig |
| Zylindertemperatur | 270–285°C (Zonenheizung) |
| Düsentemperatur | 295°C |
| Werkzeugtemperatur | 85–95°C |
| Einspritzdruck | 95–115 MPa |
| Nachdruck | 80–95 MPa |
| Nachdruckzeit | 2–3 s |
| Kühlzeit | 12–15 s |
| Trennmittel | PC-spezifisches Trennmittel, alle 5–10 Schuss |
Der Zylindertemperaturbereich von 270–285 °C — mit der Düse bei 295 °C — hält die Schmelzeviskosität des PC niedrig genug, um die Führungsschiene mit 2,0–2,5 mm Wandstärke gleichmäßig zu füllen, ohne thermischen Abbau zu verursachen. Der Abbau von PC beginnt oberhalb von 320 °C; die Düsentemperatur von 295 °C lässt damit 25 °C Sicherheitsabstand und erhält gleichzeitig die Fließfähigkeit.
Der Auftrag des Trennmittels alle 5–10 Schuss verhindert, dass das schwarze PC beim Drehtellerindex an der Kavitätsoberfläche haftet. Zu viel Auftrag erzeugt Oberflächenschleier auf der Führungsschiene; zu wenig riskiert, dass das Teil in der ersten Station klebt und beim Drehtellertransfer versetzt wird.
Zweiter Schuss — PC Weiß UL V-0 (Hauptschale)
| Parameter | Wert |
|---|---|
| Material | PC Weiß, hochfließend, UL V-0 flammgeschützt |
| Zylindertemperatur | 280–300°C (Zonenheizung) |
| Düsentemperatur | 305°C |
| Werkzeugtemperatur | 85–95°C |
| Einspritzdruck | 80–105 MPa |
| Nachdruck | 70–90 MPa |
| Nachdruckzeit | 2–3 s |
| Kühlzeit | 18–22 s |
| Angusspunkte | 3–4 Mehrpunkt-Anguss |
| Materialtrocknung | 120°C × 4 Stunden, Feuchtigkeit <0,02 % |
Der Einspritzdruck des zweiten Schusses von 80–105 MPa liegt bewusst 10–15 MPa unter dem des ersten Schusses, obwohl das weiße PC ein größeres Volumen füllt. Der Grund ist die schwarze Führung, die bereits einen Teil der Kavität belegt — zu hoher Druck im zweiten Schuss kann das Erstschuss-Bauteil verschieben oder verformen, besonders an der Fügestelle, an der die weiße Schale die schwarze Führung umspritzt. Die Mehrfachanguss-Konfiguration (3–4 Einspritzpunkte) kompensiert den niedrigeren Druck, indem sie den Schmelzefluss auf mehrere Eintrittspunkte verteilt und damit die Fließlänge und den erforderlichen Fülldruck reduziert.
Die Düsentemperatur von 305 °C — am oberen Ende des Verarbeitungsfensters von PC — ist erforderlich, weil das Flammschutz-Additivpaket für UL V-0 die Schmelzeviskosität gegenüber ungefülltem PC erhöht. Die höhere Temperatur stellt die Fließfähigkeit wieder her, die zum Füllen der 1-mm-Rippen vor dem Erstarren nötig ist, während die Kühlzeit von 18–22 Sekunden die dickeren 3-mm-Schalenbereiche vor dem Auswerfen ausreichend verfestigt.
Qualitätskontrolle
Jede Produktionscharge durchläuft ein strukturiertes Prüfprotokoll, das auf die Zertifizierungsanforderungen für Finanzterminals abgestimmt ist:
- Maßprüfung — CMM-Vollaufnahme am Erstartikel und 1:200-Stichprobe; Breite der Kartenführung an 5 Punkten entlang des Durchzugswegs gegen die Toleranz von ±0,2 mm geprüft
- Verbundintegrität des Zweikomponenten-Teils — Querschnitts-Mikroskopie an der Schwarz-Weiß-Verbundlinie bei 1:500-Stichprobe; keine sichtbare Delamination, Lunker oder Verunreinigung an der Materialgrenzfläche
- Qualität der Einleger-Umspritzung — 100 % Durchgangsprüfung vom Abschirmblech zu den Kontaktpunkten; Kontaktflächenprüfung unter 10× Vergrößerung auf Grateindringung
- Prüfung des Lautsprechergitters — 100 % Durchlicht-Sichtprüfung auf verstopfte oder unvollständig gefüllte Bohrungen; Gut/Schlecht-Lehrenprüfung des Bohrungsdurchmessers
- Oberflächenerscheinung — 100 % Sichtprüfung unter 800 Lux auf Farbgleichheit, Oberflächenfehler, Fließspuren und Bindenhäute
- UL-V-0-Verifizierung — Vertikaler Brenntest an gespritzten Prüfkörpern nach UL 94; Flamme erlischt innerhalb von 10 Sekunden, kein Abtropfen
- Falltest — 1,0 m freier Fall auf Beton, 6 Orientierungen; kein Bruch des Gehäuses, Kartenführung nach dem Fall innerhalb der Maßtoleranz
- Temperaturwechsel — -20°C bis +60°C, 50 Zyklen; keine Maßänderung über 0,1 mm, keine Trennung der Verbundlinie
- Dauerhaltbarkeit des Kartendurchzugs — 500.000 Durchzüge mit Magnet-Testkarte; Verschleiß der Führung <0,05 mm, keine sichtbare Oberflächenveränderung
- Gewichtskonstanz — Schuss-zu-Schuss-Gewichtsabweichung <1,5 % für ersten und zweiten Schuss, gemäß Qualitätskontrollprotokoll
Ergebnisse
| Metrik | Ziel | Erreicht |
|---|---|---|
| Maßgenauigkeit der Kartenführung | ±0,2 mm über 106 mm | Cpk = 1,52 |
| Festigkeit des Zweikomponenten-Verbunds | Keine Delamination im Querschnitt | ✅ Bestanden, alle Muster |
| Durchgängigkeit der Einleger-Kontakte | 100 % elektrische Durchgängigkeit | ✅ 100 % Durchgangsrate |
| Lochfüllrate des Lautsprechergitters | 100 % offene Bohrungen | 99,8 % (0,2 % verstopft, innerhalb der Spezifikation) |
| UL V-0 Brenntest | Erlöschen ≤10 s, kein Abtropfen | ✅ Bestanden (8,5 s im Mittel) |
| Falltest (1,0 m) | Kein Bruch, Führung in Toleranz | ✅ Bestanden, alle Orientierungen |
| Temperaturwechsel (-20°C bis +60°C) | Δ Maß <0,1 mm | Δ = 0,04 mm im Mittel |
| Kartendurchzug (500k Zyklen) | Verschleiß <0,05 mm | 0,02 mm im Mittel |
| Schuss-zu-Schuss-Gewicht (1. Schuss) | <1,5 % | 1,1 % |
| Schuss-zu-Schuss-Gewicht (2. Schuss) | <1,5 % | 1,3 % |
| Stückkosten (inkl. Einlegerbestückung) | ≤¥28,00 | ¥24,50 |
Das Zweikomponenten-Drehtellerwerkzeug ging in stabile Serienfertigung und liefert seitdem zuverlässig POS-Terminalgehäuse für die Einzelhandels- und Gastgewerbeeinsätze des Kunden in Europa. Die Konstruktion mit 180°-Drehteller — erste Schussstation für die schwarze Kartenführung, zweite Schussstation für das Umspritzen der weißen Schale — hielt eine Zykluszeit von 42–48 Sekunden pro kompletter Baugruppe und trägt eine Jahreskapazität von über 150.000 Einheiten auf einem Werkzeugsatz.
Die Maßstabilität der Kartenführungsschiene — Cpk = 1,52 gegen ein Toleranzband von ±0,2 mm — sicherte gleichbleibende Leseleistung des Magnetstreifens über alle Produktionseinheiten. Das Einleger-Umspritzverfahren mit 0,02 mm Schließspalt um die Kontaktpunkte erreichte 100 % elektrische Durchgängigkeit ohne gratbedingte Fehler über die gesamte Produktionsserie.
Der Zweikomponenten-Ansatz beseitigte drei Montagestationen (Montage der schwarzen Führung, Montage des Abschirmblechs und Löten der Kontaktpunkte) gegenüber einer mehrteiligen Baugruppenkonstruktion, senkte den Montageaufwand des Kunden schätzungsweise um ¥6,80 pro Einheit und entfernte drei mögliche Qualitätsfehlerstellen aus der Produktionslinie.
Diese Fallstudie zeigt die Fähigkeit von JBRplas für komplexen Zweikomponenten-Spritzguss — einschließlich der Konstruktion von Drehtellerwerkzeugen mit molekular verbundener PC-Schwarz/Weiß-Integration, Metalleinleger-Umspritzung für EMV-Abschirmung, Maßkontrolle in Finanzgerätequalität, Verarbeitung von Material nach UL V-0 und integrierter Qualitätsprüfung für die Zertifizierungsanforderungen von Zahlungsterminals.