Projektüberblick
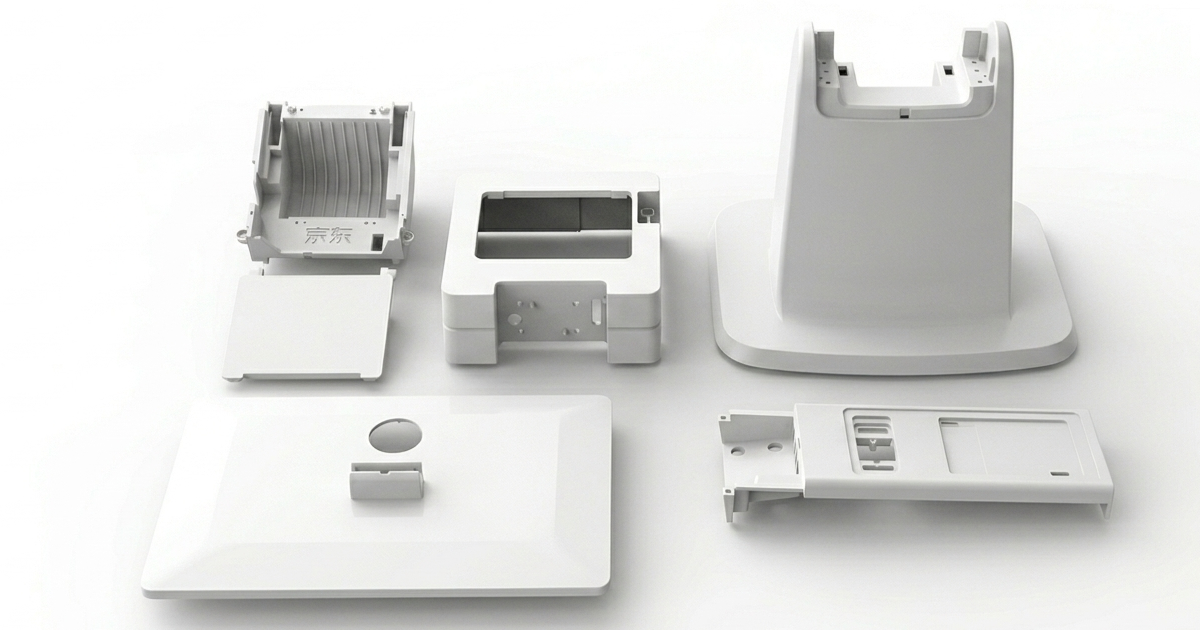
Ein Hersteller von Zahlungsterminals, der ein PCI-PTS-konformes Tisch-POS-Terminal entwickelte, benötigte ein Serienwerkzeug für das Gehäuse des PIN-Eingabefelds — die dem Kunden zugewandte Komponente, die Tastatur, Displayfenster und den Schlitz für den EMV-Chipkartenleser aufnimmt. Das Gehäuse ist die primäre Interaktionsfläche des Terminals und enthält unmittelbar Sicherheitsmerkmale, die Teil der Manipulationsschutz-Architektur des Geräts sind.
Das Bauteil vereint drei anspruchsvolle Anforderungen in einem einzigen Spritzguss: Präzisionstoleranzen für den EMV-Kartenschlitz, manipulationssichere Schnappgeometrie für die Gehäuseanforderungen nach PCI PTS und ESD-sichere Materialeigenschaften zum Schutz der empfindlichen Elektronik der Zahlungsabwicklung.
Herausforderung: Die Öffnung des EMV-Kartenschlitzes erforderte ±0,05 mm Maßgenauigkeit in Breite und Geradheit über eine Spannweite von 82 mm — im Grunde Maßhaltigkeit auf Formplatten-Niveau an einem spritzgegossenen Serienteil. Dies gleichmäßig und ohne Nachbearbeitung nach dem Spritzen zu erreichen, verlangte eine Kombination aus gehärtetem H13-Stahl, präziser Schlitzformung durch Drahterodieren und Echtzeit-Prozessregelung.
Teilespezifikationen
| Parameter | Spezifikation |
|---|---|
| Bauteil | Gehäuse des PIN-Eingabefelds (Oberteil) eines POS-Terminals |
| Abmessungen | 195 × 92 × 18 mm |
| Wandstärke | 2,2 mm nominal |
| Material | PC/ABS FR, UL 94 V-0, kohlenstoffgefüllte ESD-sichere Type |
| Oberflächenwiderstand | 10⁴–10⁶ Ω (ESD-sicher) |
| Außenoberfläche | VDI 24 Feinstruktur matt (fingerabdruckresistent) |
| Öffnung Displayfenster | 72 × 48 mm, mit 0,5 mm Vertiefung zum Verkleben der Scheibe |
| EMV-Kartenschlitz | 86 × 3,2 mm Durchgangsschlitz, ±0,05 mm Breite |
| Tastenöffnungen | 16× Ø18 mm, Positionen ±0,10 mm |
| Optischer Standard | Klasse A auf allen außen sichtbaren Flächen |
| Manipulationsschutz-Merkmale | 6× Schnapphaken mit kalibrierter Sollbruchgeometrie |
| Jahresvolumen | 350.000 Stück |
Konstruktionsansatz
Präzision des EMV-Kartenschlitzes
Der Kartenleserschlitz ist das maßlich anspruchsvollste Merkmal des Bauteils. EMV-Chipkarten messen nach ISO/IEC 7816 85,6 × 53,98 × 0,76 mm, und der Leserschlitz muss die Karte über Tausende Einsteckvorgänge zuverlässig führen, ohne zu klemmen oder übermäßiges Spiel aufzuweisen. ±0,05 mm auf einer Schlitzbreite von 82 mm verlangen Prozessregelung im Präzisionsspritzguss — Werkzeugtemperatur innerhalb ±1 °C gehalten und Einspritzgeschwindigkeit profiliert, um Grat an den Schlitzkanten zu vermeiden.
Der Schlitz wird von einem Paar präzisionsgeschliffener H13-Einsätze gebildet — ein Einsatz in der Kavität, einer im Kern —, die sich an der Trennebene treffen und das vollständige Schlitzprofil formen:
- Einsatzmaterial: H13, gehärtet auf 52 HRC, drahterodiert auf ±0,003 mm
- Schlitzbreite: 3,20 mm ±0,05 mm (die Karte ist 0,76 mm dick; der Schlitz schafft Spielraum für die Karte und die EMV-Kontaktfedern)
- Schlitzgeradheit: ±0,03 mm über die 82 mm sichtbare Schlitzlänge
- Karteneinführschräge: 15° ±1° Einlauf auf beiden Seiten des Schlitzes
Die Schlitz-Einsätze werden geschliffen und drahterodiert fertigbearbeitet und vor der Werkzeugmontage auf einem KMG verifiziert. In der Produktion wird die Schlitzbreite an 5 Teilen pro 2-Stunden-Schicht mit einer kalibrierten Gut-/Schlecht-Lehre geprüft. Eine vollständige KMG-Prüfung des Schlitzprofils erfolgt an 1 Teil pro Schicht.
Manipulationssichere Schnappgeometrie
Das Gehäuse des PIN-Eingabefelds wird über 6 Schnapphaken am Terminal-Unterteil befestigt, die bei gewaltsamem Öffnen des Gehäuses sichtbar brechen — eine Anforderung an manipulationssichere Gehäusekonstruktion nach PCI PTS:
- Hakeneingriff: 0,7 mm Überdeckung pro Haken
- Hakenwurzel: 1,4 mm Dicke mit Radius R1,0 mm — ausgelegt auf Bruch bei >80 N Aufhebelkraft
- Materialverhalten: kohlenstoffgefülltes PC/ABS FR ist spröder als ungefüllte Typen — der Kohlenstofffüllstoff senkt die Bruchdehnung von typisch >10 % auf etwa 3–5 %, was das Bauteil inhärent manipulationssicherer macht
Die Schnappgeometrie wurde durch physische Prüfung an T1-Mustern validiert. Die Haken brachen sauber bei 85 N ±8 N mittlerer Kraft — über der Montagehalteanforderung von 60 N, aber unter der Schwelle, bei der das umgebende Gehäusematerial verformen statt brechen würde.
Verarbeitung des ESD-sicheren Materials
Kohlenstoffgefülltes PC/ABS FR bringt spezifische Herausforderungen für den Spritzguss mit sich:
- Erhöhte Schmelzeviskosität — der Kohlenstofffüllstoff verringert den Schmelzefluss um ~25 % gegenüber ungefülltem FR-PC/ABS
- Abrasiv gegenüber Werkzeugstahl — H13 ist erforderlich, um der abrasiven Wirkung des Kohlenstofffüllstoffs über die Produktionsstandzeit zu widerstehen
- Oberflächenbild — der Kohlenstofffüllstoff erzeugt eine von Natur aus matte, leicht texturierte Oberfläche; die VDI-24-Textur wird aufgebracht, um die Oberfläche gleichmäßig und fingerabdruckresistent zu machen, gemäß den Oberflächennormen
- Sichtbarkeit der Bindenaht — kohlenstoffgefüllte Typen zeigen Bindenähte deutlicher; die Anspritzposition wurde so gewählt, dass die primäre Bindenaht auf die Unterseite fällt (nicht sichtbar, wenn das Terminal montiert ist)
Positionierung der Tastenöffnungen
Die 16 Tastenöffnungen müssen exakt mit der Folientastatur und den Platinenkontakten darunter fluchten. Der kumulierte Positionsfehler über die gesamte Bauteillänge von 195 mm muss innerhalb ±0,15 mm bleiben.
Wir haben die Moldflow-Schwindungsvorhersage mit der spezifischen kohlenstoffgefüllten PC/ABS-Type eingesetzt, um kompensierte Kavitätsmaße zu berechnen. Das Werkzeug wurde auf die kompensierten Maße gefertigt, und die T1-Teile wurden vermessen, um zu bestätigen, dass die tatsächliche Schwindung der Vorhersage innerhalb 0,05 % entsprach.
Werkzeugdetails
| Parameter | Detail |
|---|---|
| Werkzeugtyp | 2 Kavitäten, Kaltkanal, Seitengate |
| Formrahmen | LKM, 550 × 550 mm |
| Stahl | H13, 50±2 HRC |
| Schlitz-Einsätze | H13, 52 HRC, drahterodiert |
| Anguss | H-förmig, 5 mm Durchmesser, natürlich ausbalanciert |
| Anschnitt | Seitengate pro Kavität, 2,0 × 1,2 mm |
| Kühlung | 10 mm Kanäle, 20 mm von der Kavität entfernt; konturnah um den Kartenschlitzbereich |
| Auswerfung | 12× Ø4 mm Auswerferstifte pro Kavität (nur Unterseite) |
| Oberfläche | VDI 24 Feinstruktur matt auf der Kavitätsseite |
| Werkzeuggewicht | 1.720 kg |
Ergebnisse
| Kennwert | Ziel | Erreicht |
|---|---|---|
| Schlitzbreite | 3,20 mm ±0,05 mm | Cpk = 1,73 |
| Schlitzgeradheit | ±0,03 mm / 82 mm | ±0,018 mm |
| Positionen der Tastenöffnungen (16×) | je ±0,10 mm | alle innerhalb ±0,06 mm |
| Oberflächenwiderstand | 10⁴–10⁶ Ω | 2,8 × 10⁵ Ω |
| UL 94 V-0 | gefordert | bestätigt |
| Bruchkraft der Manipulationsclips | >60 N, <100 N | 85 N ±8 N |
| Optische Ausschussquote (Klasse A) | <0,8 % | 0,31 % |
| T1-Lieferzeit | 32 Tage | 30 Tage |
Das Werkzeug ging 9 Wochen nach Projektstart in Produktion. Das Terminalgehäuse bestand die Prüfung der physischen Sicherheit nach PCI PTS bei der ersten Einreichung. Der Kunde hat seitdem ein zweites Werkzeug in Auftrag gegeben, um den gestiegenen Terminalbedarf zu decken.
Diese Fallstudie zeigt die Präzisionsspritzguss-Fähigkeit von JBRplas für Zahlungshardware — einschließlich Toleranzen am EMV-Kartenschlitz, manipulationssicherer Gehäusegeometrie, Verarbeitung ESD-sicheren Materials und Dokumentationsnachvollziehbarkeit für Programme mit Finanzgeräten.