Projektüberblick
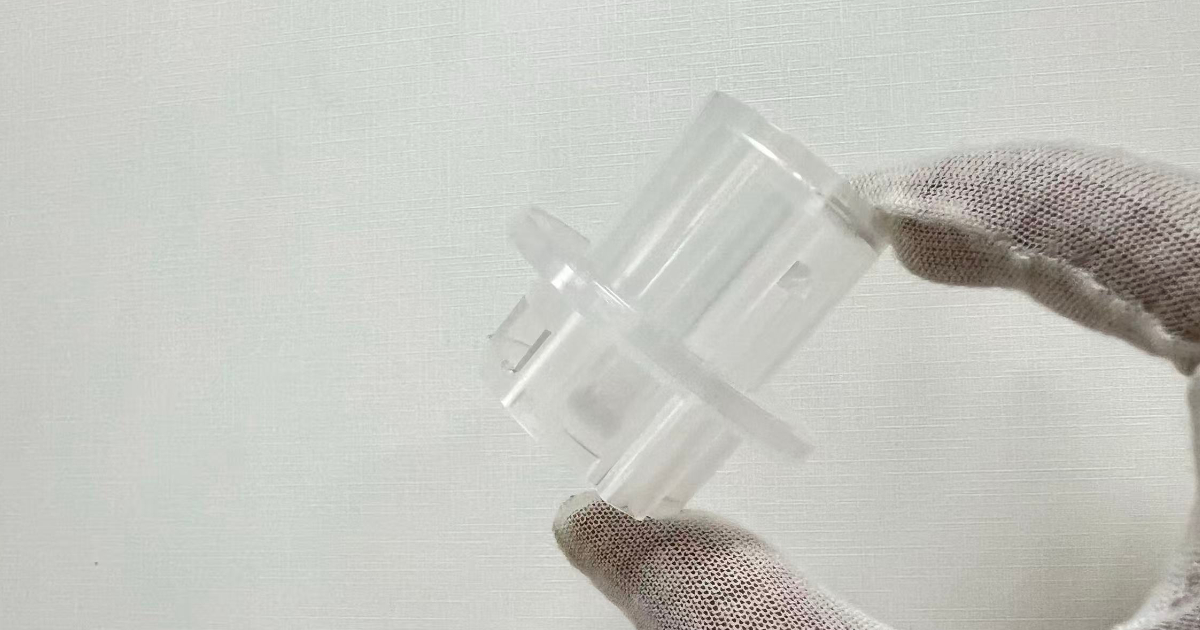
Dieses Projekt umfasste die DFM-Analyse und die Konstruktion des Spritzgusswerkzeugs für einen Kunststoff-Steckverbinder — einen Ø52,48 × 47,86 mm großen Körper aus PP-PR350. Das Teil trägt einen Flansch, ein Seitenfenster und zwei quadratische Löcher, die nicht entlang der Hauptöffnungsrichtung des Werkzeugs entformt werden können; die 3D-Daten des Kunden modellierten mehrere Kavitätsflächen mit 0° Entformungsschräge.
JBRplas prüfte die Teilegeometrie, die Öffnungsrichtung, die Trennebene, das Angusssystem, die Schiebermechanik, die Auswerferstruktur und die Entformungsschrägen, bevor Stahl geschnitten wurde. Die Prüfung lieferte dokumentierte Produktänderungen und ein darauf aufgebautes Werkzeugkonzept: ein 2-Kavitäten-Werkzeug in Hasco-Norm mit H13-Kavität und -Kern sowie Heißkanal-Anguss, speziellen Schiebermechanismen und Auswerferstrukturen.
Teilespezifikationen
| Parameter | Spezifikation |
|---|---|
| Produkt | Kunststoff-Steckverbinder |
| Material | PP-PR350 |
| Abmessungen | Ø52,48 × 47,86 mm |
| Werkzeugkonfiguration | 2 Kavitäten |
| Formrahmen | Hasco-Norm |
| Werkzeugstahl | H13 / 420 SS |
| Werkzeuggröße | 300 × 350 × 440 mm |
| Spritzgießmaschine | 120 T |
| Werkzeuggewicht | 380 kg |
| Ziel-Standzeit | 1.000.000 Schuss |
DFM-Ergebnisse: Merkmale, die sich nicht entformen ließen
Die Prüfung konzentrierte sich auf die Bereiche, in denen das Teil wie gezeichnet dem Werkzeug Widerstand entgegengesetzt hätte. Jeder Befund wurde mit einer Markierungszeichnung und einer konkreten Änderung zur Kundenfreigabe dokumentiert.
Kavitätsflächen ohne Entformungsschräge
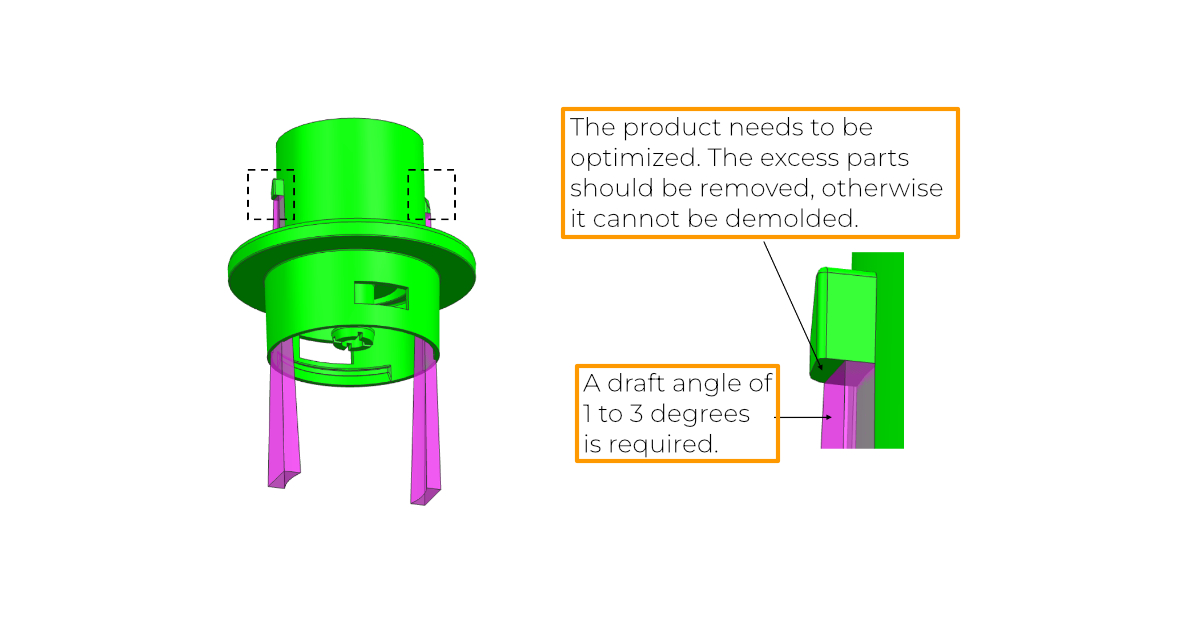
Die DFM-Analyse identifizierte vertikale Flächen, die mit 0° Entformungsschräge modelliert waren. Eine vertikale Wand kann sich nur lösen, wenn der Kunststoff beim Abkühlen vom Stahl wegschwindet; bei 0° schleift die Fläche stattdessen an der Kavität, verkratzt das Teil und kann es beim Auswerfen auf dem Kern festhalten. JBRplas empfahl, die Produktgeometrie zu ändern und eine Entformungsschräge von 1°–3° vorzusehen, und dokumentierte die betroffenen Flächen in der DFM-Markierung.
Zwei quadratische Löcher in Schieberrichtung
Zwei quadratische Löcher im Steckverbinder müssen durch Schieber geformt werden, und die Löcher selbst benötigen eine Entformungsschräge entlang der Schieberbewegungsrichtung — ohne sie kann der Schiebereinsatz nicht sauber aus dem Loch zurückgezogen werden. JBRplas empfahl eine Entformungsschräge von 3° an beiden Merkmalen und schlug die entsprechende Produktänderung vor.
Überschüssiges Material behindert die Entformung
Die DFM-Markierung identifizierte außerdem überschüssiges Material in der Teilegeometrie, das die Entformung blockieren würde. Die Empfehlung war, es vor der Werkzeugfertigung aus der Produktkonstruktion zu entfernen — eine Änderung, die auf Datenebene nichts kostet und später ein Nachschneiden des Stahls erfordert hätte.
Schieber- und Einsatzkonstruktion
Die quadratischen Löcher werden durch Schiebermechanismen geformt, die sich vor dem Auswerfen vom Teil wegziehen. Das Werkzeugkonzept kombiniert einen Schieberblock — dessen Verfahrrichtung in der Konzeptzeichnung definiert ist — mit einem Schiebereinsatz, der die Lochmerkmale formt, sodass der Schieber gewartet oder ersetzt werden kann, ohne den Kavitätsblock anzutasten.
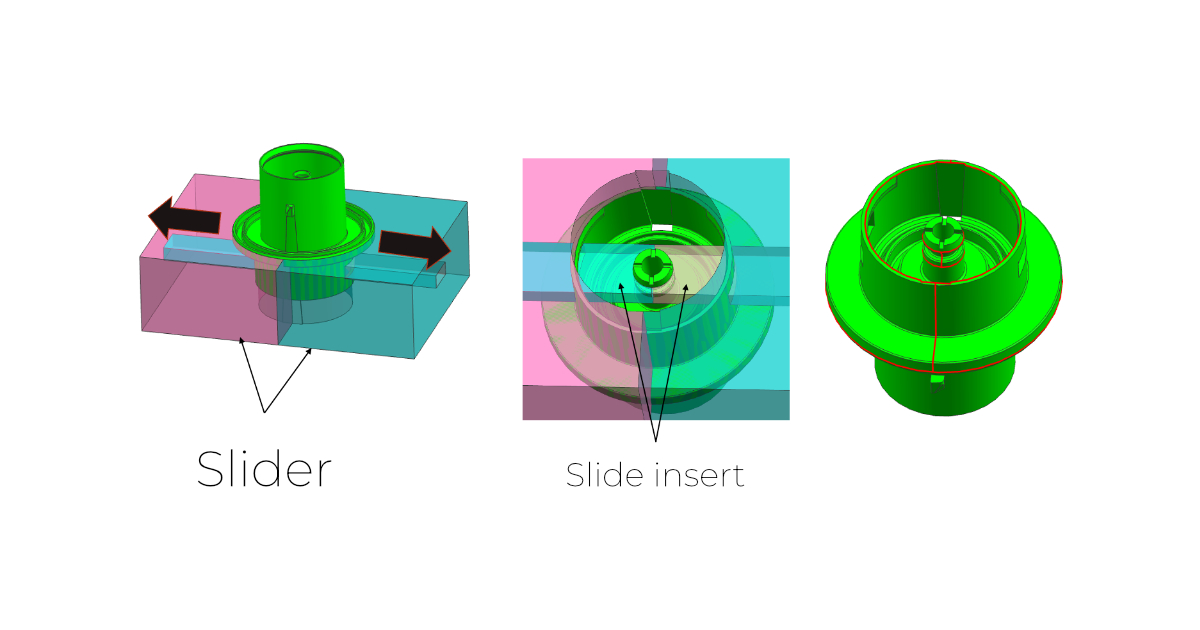
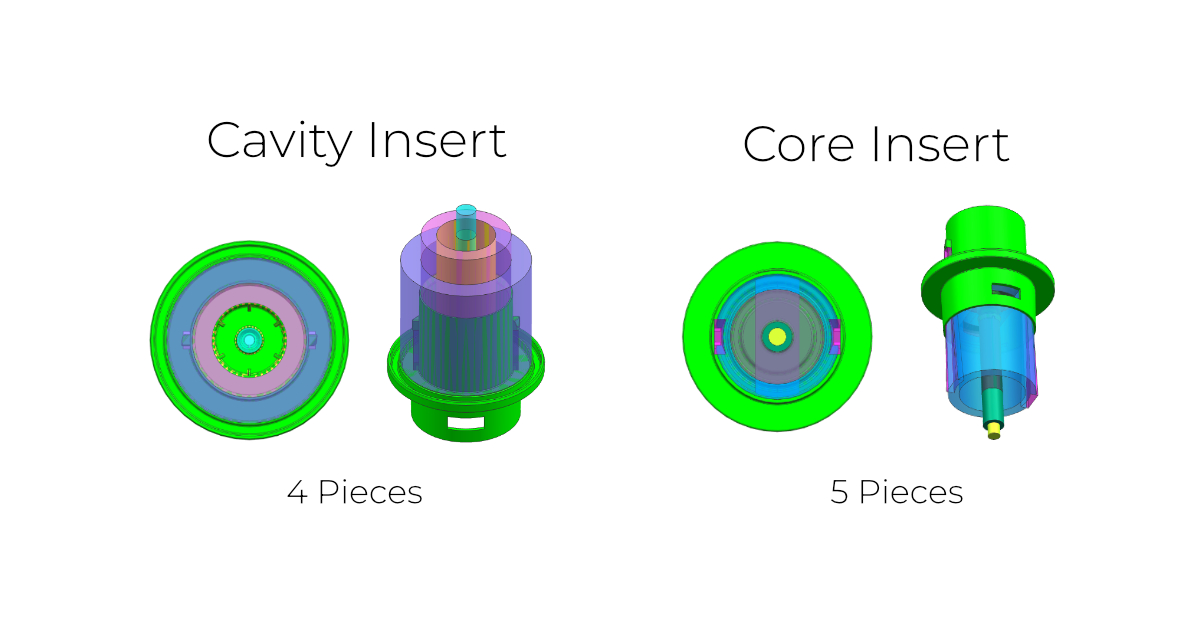
Kavität und Kern sind als modulare Einsatzbaugruppen ausgeführt, statt die Merkmale direkt in die Blöcke zu schneiden. Die DFM-Konstruktion weist vier bewegliche Kavitätseinsätze und fünf Kerneinsätze aus, sodass die Merkmale mit den Schieberschnittstellen und die Innenkontur des Teils ersetzt oder nachgearbeitet werden können, ohne den Formrahmen zu überarbeiten — dieselbe modulare Logik, die in unserem Familienwerkzeug-Projekt dokumentiert ist.
Heißkanal, Anguss und Auswerfung
Die vorgeschlagene Konstruktion verwendet ein Heißkanalsystem, bei dem eine Heißdüse einen Punktanguss speist. Der spezifizierte Angussdurchmesser beträgt 2 mm, mit einem zusätzlichen Punktanguss-Maß von 1,2 mm im DFM-Vorschlag. Ein Punktanguss hinterlässt eine kleine, saubere Angussmarke, die an einem Technikteil wie diesem Steckverbinder keine Nacharbeit erfordert — die Gründe für die Angussauswahl behandelt unser Angusskonstruktions-Leitfaden, die Abwägungen bei der Angusskanal-Entscheidung der Vergleich Heißkanal vs. Kaltkanal.
Für die Auswerfung kombiniert die vorgeschlagene Struktur einen Auswerferblock und eine Auswerferhülse. Eine Hülse drückt das Teil über den gesamten Umfang vom Kern ab, statt an einzelnen Punkten, was zum zylindrischen Körper des Steckverbinders passt — die allgemeinen Grundlagen behandelt unser Auswerfersystem-Leitfaden.
Zusammenfassung der technischen Lösungen
| Festgestelltes Problem | JBRplas-Empfehlung |
|---|---|
| Kavitätsflächen ohne Entformungsschräge | Entformungsschrägen von 1°–3° ergänzen |
| Überschüssiges Material behindert die Entformung | Das identifizierte überschüssige Material aus der Produktkonstruktion entfernen |
| Zwei quadratische Löcher entlang der Schieberrichtung | Entformungsschrägen von 3° ergänzen |
| Komplexe Steckverbinder-Geometrie | Spezielle Schiebermechanismen und Einsätze verwenden |
| Anforderungen an die Teileauswerfung | Auswerferblöcke und -hülsen integrieren |
Diese Empfehlungen adressieren die spezifischen Geometrie- und Entformungsprobleme aus der Prüfung. Die endgültige Umsetzung hängt von der Kundenfreigabe der vorgeschlagenen Produktänderungen ab.
Spezifikationen der Werkzeugfertigung
| Position | Vorgeschlagene Spezifikation |
|---|---|
| Werkzeugstruktur | 2-Kavitäten-Werkzeug |
| Kavitätsstahl | H13, HRC 50–51 |
| Kernstahl | H13, HRC 48–49 |
| Schieberstahl | H13, HRC 48–49 |
| Formplattenstahl | 420 SS |
| Auswerferplatte | 1.1730 |
| Angusssystem | Heißkanal |
| Heißdüse | 1 |
| Angussart | Punktanguss |
| Kavitätsoberfläche | SPI-B2 |
| Kernoberfläche | SPI-B3 |
| Werkzeugnorm | Hasco |
Kavität und Kern aus H13 sind mit unterschiedlicher Härte spezifiziert — 50–51 HRC an der Kavität, 48–49 HRC an Kern und Schiebern —, was die Wirkflächen an ihre Belastung anpasst, ohne Kern- und Schieberdetails spröde zu machen. Bei einer Ziel-Standzeit von 1.000.000 Schuss ist die Wahl von Stahlsorte und Härte die erste Standzeitentscheidung; die Begründung behandelt unser Leitfaden zur Werkzeugstahlauswahl.
Technischer Ansatz von JBRplas
Dieses Projekt zeigt, wie DFM-Prüfung und Werkzeugkonstruktion als ein Prozess statt als zwei zusammenwirken. Statt ein Werkzeug gegen das Teil wie gezeichnet anzubieten, identifiziert die technische Prüfung Geometrien, die die Entformung beeinträchtigen würden, und übersetzt sie in konkrete Konstruktionsempfehlungen:
- Teilegeometrie — Flächen ohne Entformungsschräge und überschüssiges Material, das die Entformung behindern würde.
- Werkzeugstruktur — Abstimmung von Kavität, Kern, Einsätzen und Schiebermechanismen.
- Angusskonstruktion — ein Heißkanal und Punktanguss, integriert in das Werkzeuglayout.
- Auswerferkonstruktion — eine Anordnung aus Auswerferblock und -hülse für die Steckverbinder-Geometrie.
- Fertigbarkeit — konkrete Empfehlungen zu Entformungsschrägen zur Kundenprüfung vor der Werkzeugfertigung.
Diese Punkte in der Konstruktionsphase zu klären — statt sie bei der Bemusterung zu entdecken — hält ein Werkzeugprojekt im Zeitplan. Eine Entformungsschräge in einer 3D-Datei kostet nichts; dieselbe Änderung an einem gehärteten Kavitätseinsatz kostet ein Nachschneiden und Tage im Zeitplan.
Fazit
Für diesen Kunststoff-Steckverbinder kombinierte JBRplas die DFM-Analyse mit einer 2-Kavitäten-Werkzeugkonstruktion mit Heißkanalanguss, Schiebermechanismen und einem speziellen Auswerfersystem. Der technische Fokus lag auf der Lösung von Entformungsproblemen durch gezielte Produktänderungen: Entformungsschrägen von 1°–3° an den identifizierten Kavitätsflächen und 3° an den zwei quadratischen Löchern entlang der Schieberbewegungsrichtung.
Indem JBRplas diese Anforderungen bereits in der DFM-Phase identifizierte, erhielt der Kunde klare, umsetzbare Empfehlungen — mit Markierungsdokumentation zur Freigabe — für den anschließenden Werkzeugfertigungsprozess. Derselbe prüfungsorientierte Arbeitsablauf gilt für unsere Programme Werkzeugkonstruktion und Mehrfachkavitäten-Werkzeugbau; senden Sie Ihre 3D-Dateien, um ein Spritzgussprojekt zu starten.