Projektübersicht
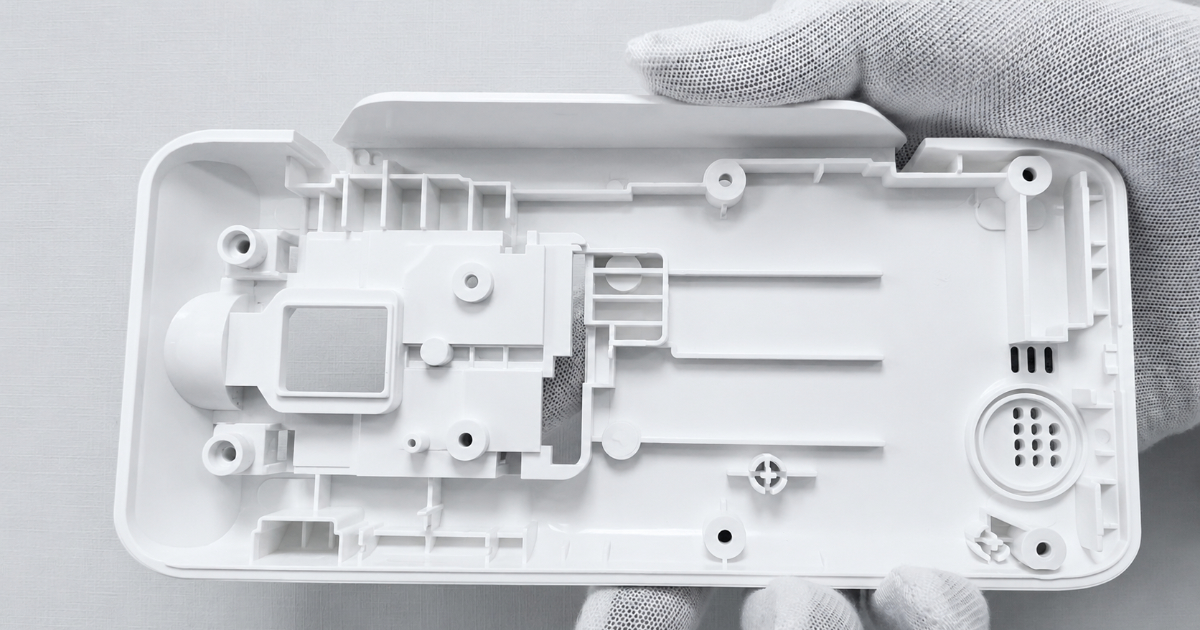
Ein Zahlungsterminal-Hersteller, der ein kompaktes POS-Terminal für kleine Einzelhandels- und Pop-up-Store-Anwendungen entwickelte, benötigte ein Produktionswerkzeug für das Bodengehäuse — eine strukturelle Basiskomponente mit 80 × 170 × 27 mm, die als Montageplattform für jedes interne Subsystem im Terminal dient. Mit 59,5 Gramm verankert das Gehäuse die Hauptsteuerplatine, die Thermodruckkopf-Baugruppe, das Batteriefach, das Sensormodul und die Kommunikationsschnittstellenplatine — alles innerhalb einer Schale mit 2 mm Wandstärke, die die Maßstabilität über etwa 8–10 präzise Montagelöcher und funktionale Öffnungen hinweg halten muss.
Anders als eine einfache Gehäuseschale ist ein POS-Bodengehäuse ein Chassis: Es trägt die mechanischen Lasten des Druckkopfmechanismus während des Papiervorschubs, nimmt Aufprallenergie auf, wenn das Gerät bewegt oder auf eine Ladentheke fallen gelassen wird, und liefert die Montagedatums, die die Ausrichtung zwischen Druckkopf, Papierweg und oberer Gehäuseabdeckung bestimmen. Eine Fehlausrichtung von 0,3 mm an den Druckkopf-Montagedomen erzeugt einen sichtbaren Druckschräglauf — ein Fehler, der dem Endnutzer auf jedem Beleg sofort auffällt.
Das Gehäuse integriert außerdem drei funktionale Öffnungstypen, die angespritzt statt nachbearbeitet werden müssen: ein Lautsprechergitter-Array zur akustischen Transaktionsbestätigung, Sensorfenster für die Papiererkennung und die Deckel-offen-Erkennung sowie Wärmeabführungsschlitze für den Thermodruckkopf — die heißeste Komponente im Gerät mit 60–80°C im Dauerbelegdruck.
Bauteilspezifikationen
| Parameter | Spezifikation |
|---|---|
| Produkt | Mini-POS-Terminal Bodengehäuse |
| Abmessungen | 80,0 × 170,0 × 27,0 mm |
| Gewicht | 59,5 g |
| Material | PC/ABS (technische Qualität, UL94 V-2) |
| Wandstärke | 2,0 mm ±0,1 mm |
| Formschräge | 2–3° |
| Schwindung | 0,5–0,7 % (Standardbereich PC/ABS) |
| Gesamtlochanzahl | 8–10 (Schraubdome, Sensoröffnungen, Montagelöcher) |
| Schraubspezifikation | M3 Gewindedome |
| Funktionsmerkmale | Lautsprechergitter, Sensorfenster, Wärmeabführungsschlitze |
| Innenliegende Merkmale | Platinenmontagerippen, Druckkopf-Stützsäulen, Batteriefachwände, Sensormodulhalter |
| Oberflächenfinish | Spritzlackiert, Substrat Ra 1,6–3,2 μm |
| Kritische Toleranz | ±0,3 mm (Montagedatums ±0,2 mm) |
Technischer Ansatz
Materialauswahl — Warum PC/ABS für Chassis-Anwendungen
Das Bodengehäuse ist die mechanisch am stärksten belastete Komponente eines POS-Terminals. Drei Anforderungen trieben die Materialauswahl auf PC/ABS statt Standard-ABS oder HIPS:
Schlagzähigkeit. Ein Mini-POS-Terminal in Einzelhandels- und Gastronomieumgebungen wird zwischen Thekenpositionen bewegt, im Regal gelagert und gelegentlich von einem Schreibtisch gestoßen. Das Bodengehäuse — als die Fläche, die die Theke berührt — nimmt bei jedem Fallereignis die Aufprallenergie auf. PC/ABS liefert eine Kerbschlagzähigkeit nach Izod von 35–55 kJ/m², etwa 2–3× so hoch wie Standard-ABS bei gleicher Wandstärke. Ein Falltest aus 1,0 m auf Beton, bei dem das Terminal auf einer unteren Ecke aufschlägt, ist die ungünstigste Belastung, die das Gehäuse ohne Risse an den Domwurzeln oder Schlitzkanten überstehen muss.
Wärmebeständigkeit in Druckkopfnähe. Der Thermodruckkopf arbeitet im Dauerbelegdruck bei 60–80°C. Der Druckkopf ist direkt an Domen des Bodengehäuses montiert — das Gehäusematerial an diesen Domen sieht also über Wärmeleitung dauerhaft Temperaturen von 60–70°C. Standard-ABS hat eine Wärmeformbeständigkeit (HDT) von etwa 85–95°C bei 1,8 MPa — ausreichend, aber mit begrenzter Reserve. PC/ABS hebt die HDT auf 100–110°C und schafft damit 30–40°C Abstand zur Betriebstemperatur, was sicherstellt, dass die Domgewinde über die Produktlebensdauer nicht kriechen oder sich setzen.
Flammschutz. POS-Terminals unterliegen zwar nicht denselben UL-V-0-Gehäuseanforderungen wie PIN-Eingabegeräte, doch Netzteil und Batterieladeschaltung im Terminal machen UL94 V-2 zu einer sinnvollen Basis — erreichbar mit Standard-PC/ABS-Typen ohne den Kostenaufschlag von V-0-FR-Formulierungen.
Werkzeugkonstruktion für Mehrfachfunktions-Integration
Das Bodengehäuse packt etwa 8–10 Präzisionsmerkmale — Schraubdome, Sensoröffnungen, Belüftungsschlitze und Montagerippen — auf eine Grundfläche von 80 × 170 mm. Jedes Merkmal erfordert einen eigenen Kernstift, Einsatz oder eine eigene Abschlussfläche im Werkzeug. Die zentrale Konstruktionsaufgabe besteht darin, alle diese Merkmale in einem 2-fach-Layout unterzubringen und dabei ausreichende Stahlstärke zwischen den Merkmalen für Werkzeugfestigkeit und Kühleffizienz zu erhalten.
Domkonstruktion: Alle M3-Schraubdome wurden mit 6,0 mm Basisdurchmesser (2× Schraubendurchmesser) und 1,2 mm Wandstärke (0,6× Nennwand) ausgelegt, um Einfallstellen auf der lackierten Außenfläche zu vermeiden. Die Dome wurden mindestens 8 mm von den Gehäuseseitenwänden entfernt positioniert, um ausreichend Stahl zwischen Domkernstift und Kavitätswand zu erhalten.
Lautsprechergitter: Das Lautsprechergitter-Array — etwa 15–20 Löcher mit Ø1,2 mm bei 1,5 mm Teilung — wurde mit gehärteten H13-Kernstiften geformt. Bei diesen Durchmessern ist die Stiftdurchbiegung während des Einspritzens der primäre Ausfallmodus. Die Stifte wurden mit 0,5° Konizität gefertigt und über ein Zweiplatten-Stifthalterungssystem an beiden Enden abgestützt, um Drift unter Schmelzedruck zu verhindern.
Wärmeabführungsschlitze: Die Belüftungsschlitze nahe der Druckkopf-Montagefläche sind langgestreckte rechteckige Öffnungen (12 × 3 mm, 3 Schlitze in einer Reihe), die durch Einsätze geformt werden. Die Schlitzorientierung wurde an der Schmelzeflussrichtung ausgerichtet, damit die Fließfront nicht um jeden Schlitz herum aufspaltet und auf der gegenüberliegenden Gehäuseseite Bindenähte erzeugt.
Spritzlackierprozess
Das Bodengehäuse erhält ein mattschwarzes Spritzlackfinish für kosmetische Gleichmäßigkeit und Oberflächenhaltbarkeit. Der Lackierprozess folgt der Standard-Produktionsfolge:
| Schritt | Prozess | Spezifikation |
|---|---|---|
| 1 | Oberflächenvorbereitung | Spülung mit VE-Wasser, Entfernung statischer Ladung |
| 2 | Trocknung | 60°C Umluft, 10–15 min |
| 3 | Grundierung | PU-Grundierung, 10–15 µm Trockenfilmdicke |
| 4 | Decklack | Mattschwarzes Acryl, 15–20 µm Trockenfilmdicke |
| 5 | Härtung | 60°C Ofen, 30 min |
| 6 | Prüfung | 100 % Sichtprüfung bei 800 lux |
Die Substratoberfläche Ra 1,6–3,2 μm gemäß Oberflächennormen — erreicht über das Kavitätsfinish des Werkzeugs — bietet ausreichende mechanische Verankerung für die Lackhaftung, ohne dass chemisches Ätzen oder Beflammen erforderlich ist. Die 2° Formschräge an den Außenwänden und 3° an den Innenrippen gewährleisten eine saubere Entformung ohne Schleifspuren, die sich durch die Lackierung abzeichnen würden.
Werkzeugkonstruktionsdetails
| Parameter | Detail |
|---|---|
| Werkzeugtyp | Zweiplatten-Spritzgießwerkzeug |
| Kavitäten | 2 Kavitäten |
| Werkzeugstahl | 718H vorvergütet (Kern & Kavität) |
| Angussystem | Natürlich balanciertes H-Muster, Kaltkanal |
| Angussart | Seitenanguss auf nicht sichtbarer Innenfläche |
| Kühlung | Wasserkühlung, 8-mm-Kreisläufe, 18 mm von der Kavität |
| Auswerfung | 6× Ø4 mm Auswerferstifte + 4× Plattenauswerfer pro Kavität |
| Kernstifte | H13 gehärtete Einsätze für Schraubdome und Sensoröffnungen |
| Lautsprechergitter-Stifte | H13, Ø1,2 mm, 0,5° Konizität, beidseitig abgestützt |
| Formschräge | 2° (außen), 3° (Innenrippen und Dome) |
| Oberfläche | Kavitätsoberfläche Ra 1,6–3,2 μm |
| Werkzeugstandzeit | 300.000 Schuss |
Spritzgießprozess
| Parameter | Wert |
|---|---|
| Material | PC/ABS, technische Qualität |
| Werkzeugtemperatur | 50–60°C |
| Einspritzgeschwindigkeit | Mittel (zur Vermeidung von Gasmarkierungen in dünnen Rippen) |
| Einspritzdruck | 80–110 MPa |
| Nachdruck | 60–80 MPa |
| Nachdruckzeit | 15–20 s |
| Kühlzeit | 30–40 s |
| Gesamtzykluszeit | 50–65 s |
| Materialtrocknung | 80°C × 4 Stunden, Feuchte <0,02 % |
Die Werkzeugtemperatur von 50–60°C — am unteren Ende des PC/ABS-Bereichs — wurde aus zwei Gründen gewählt: Sie beschleunigt die Hautbildung an der 2 mm Wand zur Verkürzung der Zykluszeit, und sie minimiert das Risiko von Gasmarkierungen (Silberschlieren), die PC/ABS bei höheren Werkzeugtemperaturen und vorhandener Feuchte entwickeln kann. Die mittlere Einspritzgeschwindigkeit verhindert Spritzer am Anguss und stellt sicher, dass die Fließfront die 1,2 mm Rippen gleichmäßig füllt, ohne Luft an den Rippenspitzen einzuschließen.
Die Nachdruckzeit von 15–20 Sekunden ist für ein Bauteil mit 2 mm Wandstärke länger als üblich, weil die Dommerkmale an den Übergängen Dom-zu-Wand lokal verdickte Querschnitte erzeugen. Diese Übergänge kühlen langsamer ab als die Nennwand und erfordern verlängertes Nachdrücken, um Einfallstellen auf der lackierten Außenfläche gegenüber den Domen zu vermeiden.
Qualitätskontrolle
Jede Produktionscharge durchläuft ein strukturiertes Prüfprotokoll:
- Maßprüfung — KMG-Stichprobe mit Frequenz 1:100; alle Montagelochpositionen gegen ±0,3 mm (allgemein) und ±0,2 mm (Druckkopf-Datums und Platinenmontage) verifiziert
- Domgewinde-Prüfung — Gut-/Schlecht-Lehrenprüfung an allen M3-Gewindedomen, 5 Teile pro Schicht
- Lautsprechergitter-Prüfung — 100 % Durchlicht-Sichtprüfung auf verstopfte oder unvollständig gefüllte Löcher; Stiftlehrenprüfung Ø1,2 mm ±0,05 mm
- Oberflächenerscheinung — 100 % Sichtprüfung bei 800 lux auf Lackgleichmäßigkeit, Fließmarkierungen, Farbkonstanz und Oberflächendefekte
- Wandstärkenprüfung — Ultraschall-Wandstärkenmessgerät an 5 Messpunkten bei 1:200-Stichproben; 2,0 mm ±0,1 mm
- Falltest — 1,0 m freier Fall auf Beton, 6 Orientierungen; keine Risse an Domwurzeln, Schlitzkanten oder im Gitterbereich
- Wärmebeständigkeit — 72-stündige Wärmelagerung bei 70°C mit montiertem Druckkopf-Simulator; keine Gewindelockerung, keine Maßänderung >0,1 mm an den Montagedatums
- Lackhaftung — Gitterschnitt-Klebebandtest, Haftungsgrad ≥3 auf einer 5-stufigen Skala
Ergebnisse
| Metrik | Ziel | Erreicht |
|---|---|---|
| Maßtoleranz (allgemein) | ±0,3 mm | Cpk = 1,42 |
| Montagedatum-Genauigkeit (kritisch) | ±0,2 mm | Cpk = 1,35 |
| Wandstärke-Gleichmäßigkeit | 2,0 mm ±0,1 mm | 2,0 mm ±0,06 mm |
| Öffnungsrate Lautsprechergitter | 100 % | 99,7 % |
| Lackhaftung (Gitterschnitt) | ≥Klasse 3 | Klasse 4 (keine Delamination) |
| Oberflächenqualität | Keine Fließmarkierungen, keine Farbabweichung | ✅ Bestanden |
| Falltest (1,0 m) | Keine Risse an den Merkmalen | ✅ Bestanden, alle Orientierungen |
| Wärmelagerung (70°C × 72 h) | Keine Gewindelockerung, Δ <0,1 mm | ✅ Bestanden |
| Stückkosten (inkl. Lackierung) | ≤¥8,50 | ¥7,80 |
Das 2-fach-Werkzeug ging 7 Wochen nach Projektstart in Produktion. Der integrierte Mehrfachfunktions-Ansatz — Lautsprechergitter, Sensoröffnungen, Wärmeabführungsschlitze und alle Montagedome in einem einzigen Schuss — eliminierte vier Sekundäroperationen (Gitterbohren, Sensorfenster-Bearbeitung, Belüftungsschlitz-Schneiden und Domgewinde) gegenüber einer vereinfachten Schalenkonstruktion, die Nachbearbeitung erfordert hätte. Die Stückkosten von ¥7,80, einschließlich Material, Spritzgießen, Spritzlackierung und Qualitätsprüfung, erreichten das Ziel für eine Zahlungsgeräte-Komponente mittlerer Stückzahl.
Diese Fallstudie zeigt die Fähigkeit von JBRplas für strukturell belastete, mehrfunktionale POS-Terminal-Komponenten — einschließlich PC/ABS-Materialauswahl für Schlag- und Wärmeanforderungen, integriertes Angießen von Gitter und Schlitzen, präziser Domgeometrie für die Subsystem-Montage und mattschwarzer Spritzlackierung mit Haftungsgradvalidierung.