Projektübersicht
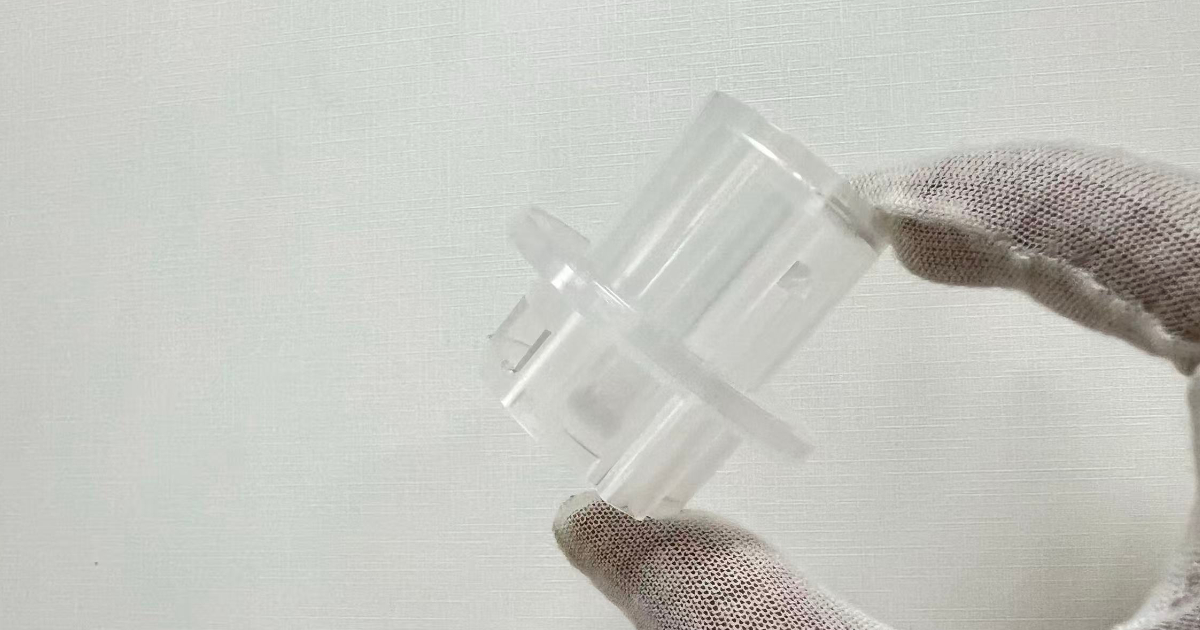
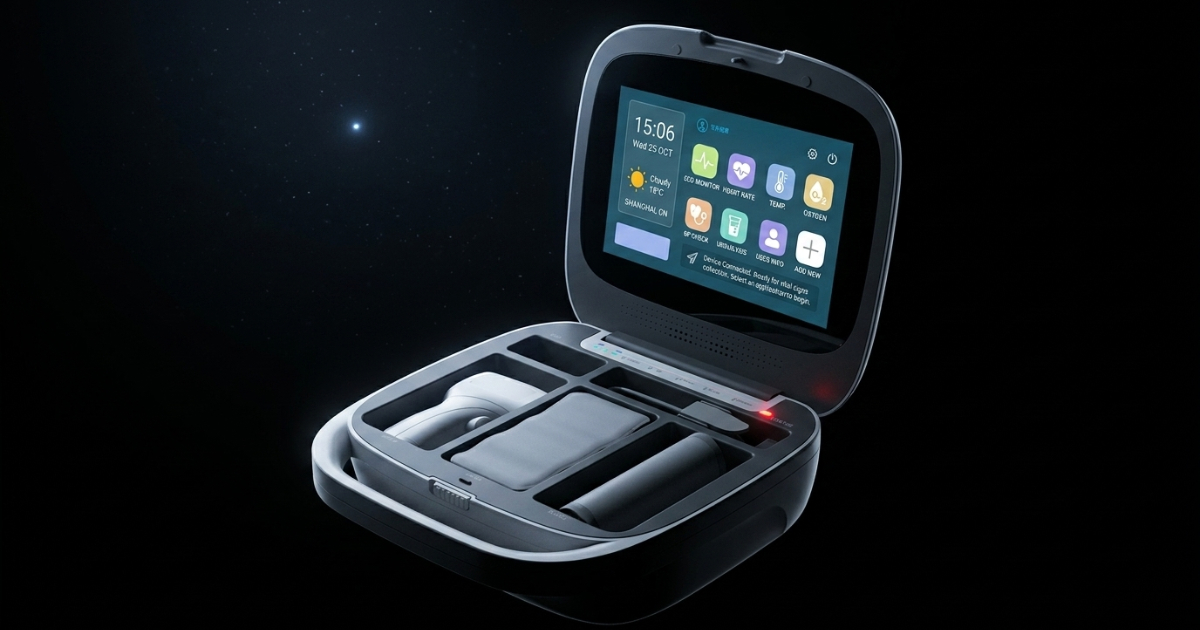
Ein Medizinprodukte-OEM, der ein tragbares Point-of-Care-Diagnostikgerät entwickelte, benötigte ein zweiteiliges Kunststoffgehäuse für die Geräteumhausung. Das Gehäuse musste aus Polycarbonat der Qualität USP Class VI gefertigt, in einer ISO-8-Reinraumumgebung gespritzt und durch eine vollständige Losrückverfolgbarkeitsdokumentation gestützt werden, die den 510(k)-Antrag und den Device History Record des Kunden trägt.
Die Geräteumhausung ist eine Komponente eines Medizinprodukts der Klasse II — nicht implantierbar, patientennah, mit Anforderungen an Oberflächenbiokompatibilität und Beständigkeit gegen Krankenhaus-Desinfektionsmittel.
Teilespezifikationen
| Parameter | Spezifikation |
|---|---|
| Baugruppe | 2-teiliges Clamshell-Gehäuse (Oberteil + Unterteil) |
| Teileabmessungen | Oberteil: 210 × 210 × 10 mm / Unterteil: 210 × 210 × 55 mm |
| Wandstärke | 2,0 mm nominal |
| Material | SABIC Lexan 940 PC, medizinische Qualität, USP Class VI |
| Oberflächengüte | SPI B1 (seidenglänzend) außen, SPI C1 innen |
| Kosmetikstandard | Keine sichtbaren Fehler auf allen Außenflächen |
| Desinfektionsmittelbeständigkeit | IPA 70 %, quaternäre Ammoniumverbindungen |
| Jahresvolumen | 15.000 Baugruppen (30.000 Teile) |
| Reinraumanforderung | ISO 8 / Klasse 100.000 |
Technischer Ansatz
Materialauswahl und Konformität
Der Kunde spezifizierte zunächst Standard-ABS für das Gehäuse. Unsere technische Prüfung ergab zwei Probleme:
- Standard-ABS besitzt keine Zertifizierung nach USP Class VI — gefordert für Medizinprodukte-Gehäuse; medizinisches ABS ist verfügbar, aber in der Transparenz eingeschränkt.
- Das Desinfektionsprotokoll des Kunden enthielt ein Abwischen mit IPA 70 % — und ABS hat nur begrenzte Beständigkeit gegen IPA, was Spannungsrissbildung auf der Außenfläche riskiert.
Wir empfahlen SABIC Lexan 940 PC — ein Polycarbonat in medizinischer Qualität mit Zertifizierung nach USP Class VI, sehr guter Beständigkeit gegen IPA und quaternäre Ammoniumverbindungen und der Fähigkeit, die vom Kunden geforderte seidenglänzende Kosmetikoberfläche zu erreichen. Das Datenblatt zu Lexan 940 und das Konformitätszertifikat nach USP Class VI waren Teil unseres Materialqualifizierungspakets.
Werkzeugkonstruktion für Kosmetik-PC-Teile
Polycarbonat gehört zu den anspruchsvollsten Werkstoffen beim Spritzgießen von Kosmetikoberflächen der Class A. Zentrale Konstruktionsentscheidungen:
Angussart: Nadelverschluss-Heißkanal an beiden Werkzeugen — beseitigt den Kaltkanal-Angussstummel, reduziert die Angussmarkierung auf eine bündige Vertiefung <0,2 mm und vermeidet Kontamination durch kalten Pfropfen auf den Kosmetikoberflächen.
Stahlsorte: Edelstahl S136 (entspricht 420SS), gehärtet auf 50 HRC. S136 widersteht der Korrosion durch PC-Ausgasung bei Verarbeitungstemperaturen und lässt sich gleichmäßig auf SPI B1 polieren.
Entlüftung: Umfassende Entlüftung an der Trennebene mit 0,015 mm Tiefe, um Brandstellen und Kurzschüsse zu verhindern — PC gast bei Verarbeitungstemperatur aus, und eine unzureichende Entlüftung verursacht braune Schlieren auf den Kosmetikoberflächen.
Kühlung: Ausgeglichene Kühlung beider Werkzeughälften, wobei die Kavitätsseite (äußere Kosmetikfläche) um 5 °C kühler gefahren wird als der Kern, um das Teil während der Schwindung zur nicht-kosmetischen Seite zu lenken.
Reinraum-Produktionsprotokoll
Beide Werkzeuge sind der ISO-8-Reinraum-Spritzgusszelle bei JBRplas fest zugeordnet. Das Produktionsprotokoll umfasst:
- 48-stündige Harztrocknung bei 120 °C vor jedem Produktionslauf
- Einkleidung des Personals (Haarnetz, Reinraumanzug, Handschuhe, Schuhüberzieher)
- Automatische Teileentnahme direkt in den antistatischen Beutel innerhalb des Reinraums
- Partikelzählung zu Beginn jeder Schicht
- Kosmetische Prüfung des ersten Teils unter 500 Lux gerichtetem Licht
Werkzeugdetails
| Parameter | Oberteil | Unterteil |
|---|---|---|
| Werkzeugtyp | 1-fach Heißkanal, Nadelverschluss | 1-fach Heißkanal, Nadelverschluss |
| Stahl | S136, 50 HRC | S136, 50 HRC |
| Verteiler | Synventive Hot-Tip-Düse | Synventive Hot-Tip-Düse |
| Anguss | Nadelverschluss, Ø1,5 mm Spitze | Nadelverschluss, Ø1,5 mm Spitze |
| Auswerfung | Abstreifplatte | Abstreifplatte |
| Oberfläche | SPI B1 nach Oberflächennormen | SPI B1 Kavitätsfläche (außen) |
Die Auswerfung über eine Abstreifplatte (statt Auswerferstiften) wurde spezifiziert, um Auswerferstiftmarkierungen auf den Außenflächen des Gehäuses zu vermeiden.
Gelieferte Dokumentation
Für jedes Produktionslos liefert JBRplas:
| Dokument | Inhalt |
|---|---|
| Konformitätsbescheinigung | Losnummer, Menge, Material, bestandene Prüfung |
| Materialzertifikat | SABIC Lexan 940, Losnummer, USP Class VI Zertifikat |
| Erstmusterprüfbericht | Alle 28 Zeichnungsmaße, gemessen und aufgezeichnet |
| Maßbericht | KMG-Daten, Cp/Cpk für 6 kritische Maße |
| Prozessprotokoll | Einspritzparameter für den freigegebenen Produktionslauf |
| Reinraum-Produktionsprotokoll | Partikelzahl, Personal, Schicht, Maschinennummer |
Dieses Dokumentationspaket wurde dem Qualitätsteam des Kunden übergeben und in dessen 510(k)-Antrag bei der FDA referenziert.
Ergebnisse
| Kennzahl | Ziel | Erreicht |
|---|---|---|
| Kosmetikausschuss | <0,5 % | 0,18 % |
| Dimensioneller Cpk (kritisch) | ≥1,33 | 1,58 (Oberteil) / 1,71 (Unterteil) |
| T1-Lieferzeit | 25 Tage | 24 Tage |
| Desinfektionsmittelbeständigkeit | IPA 70 % und Quat Ammonium bestanden | ✅ Bestanden |
| Konformität nach USP Class VI | Erforderlich | ✅ Zertifiziert (Lexan 940) |
| Dokumentation für DHR | Vollständiges Paket | ✅ Geliefert |
Der Kunde reichte seinen 510(k)-Antrag 8 Wochen nach Erhalt des Freigabepakets für die Serienmuster ein. Das Gerät erhielt die FDA-Zulassung und ging in die kommerzielle Markteinführung. JBRplas liefert weiterhin Serienmengen im Rahmen einer Kanban-Nachschubvereinbarung.
Diese Fallstudie zeigt die Fähigkeit von JBRplas bei Kosmetikgehäusen für Medizinprodukte aus Polycarbonat — einschließlich Reinraumproduktion, Steuerung der Materialkonformität und vollständiger Dokumentationsunterstützung für regulatorische Einreichungen.