Projektübersicht
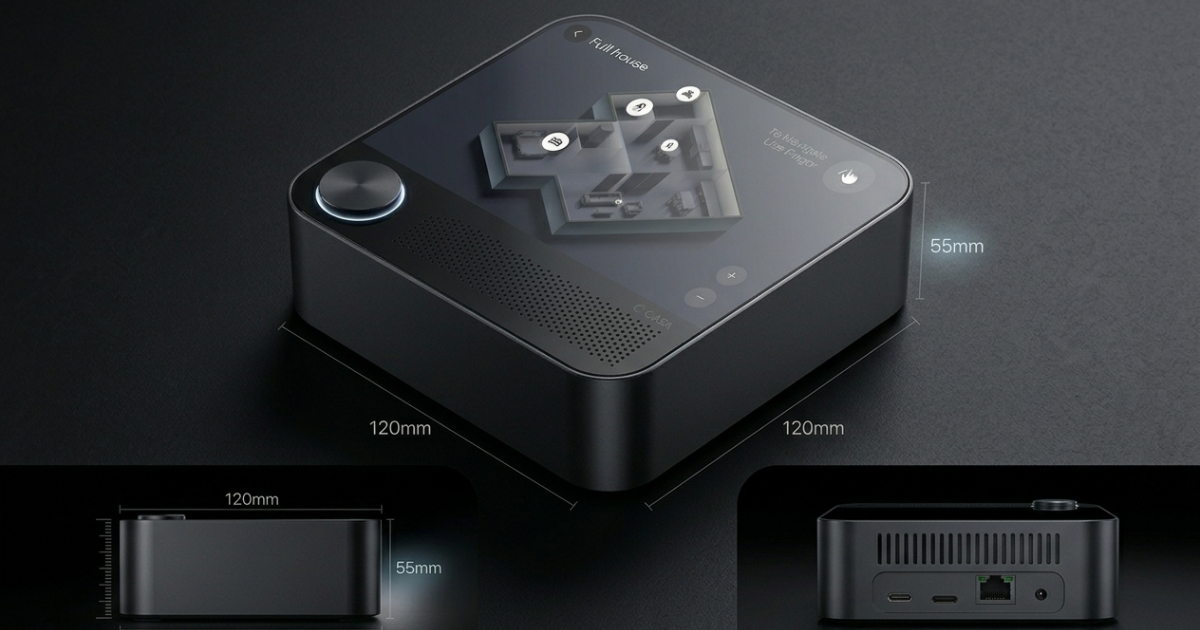
Eine Marke für Unterhaltungselektronik, die einen neuen Smart-Home-Hub entwickelte, benötigte ein Serienwerkzeug für das Gerätegehäuse — eine ABS-Schale mit matt texturierter Oberseite und glänzenden Seitenteilen. Das Gehäuse ist ein netzbetriebenes Gerät und erfordert die Flammschutzklasse UL 94 V-0. Der Kunde benötigte 1,2 Millionen Gehäuse pro Jahr, was eine hochkavitätige Lösung mit einer Zykluszeit unter 30 Sekunden verlangte.
Bauteilspezifikationen
| Parameter | Spezifikation |
|---|---|
| Bauteil | Gehäusekörper des Smart-Home-Hubs (einteilig) |
| Abmessungen | 120 × 120 × 55 mm |
| Wandstärke | 1,8 mm nominal |
| Material | ABS FR, UL 94 V-0 eingestuft |
| Außenoberfläche | VDI 27 Matttextur (Oberseite), SPI B1 halbglänzend (Seiten) |
| Sichtflächenstandard | Klasse A auf allen sichtbaren Außenflächen |
| Farbe | RAL 9003 Signalweiß |
| Flammschutz | UL 94 V-0 bei 1,6 mm Wandstärke |
| Jahresvolumen | 1.200.000 Stück |
| Zielzykluszeit | <30 Sekunden |
Technischer Ansatz
Kavitätenzahl und Zykluszeitanalyse
Bei 1,2 Millionen Teilen pro Jahr und einer Zielzykluszeit von 30 Sekunden ergibt sich für die Produktion:
- 1.200.000 ÷ (2 Schuss/Minute × 60 min × 20 h × 250 Tage) = mindestens 2,0 Kavitäten
Wir empfahlen ein 4-Kavitäten-Werkzeug, um Terminflexibilität aufzubauen, geplante Wartungsstillstände abzudecken und Redundanz zu schaffen, falls eine Kavität während der Produktion Aufmerksamkeit erfordert.
Mit einem 4-Kavitäten-Werkzeug bei 28 Sekunden Zykluszeit auf einer 350-t-Presse:
- Produktionsrate: 514 Schuss/Stunde × 4 Kavitäten = 2.056 Teile/Stunde
- Jahreskapazität: 2.056 × 20 Stunden × 250 Tage = 10,3 Millionen Teile (4,3-fache Sicherheitsmarge über dem Bedarf)
Auswahl des flammhemmenden ABS
FR-ABS-Typen enthalten halogenierte oder halogenfreie Flammschutzadditive, die die Werkzeugauslegung erschweren:
- FR-Additive reduzieren typischerweise die Schmelzefließfähigkeit — die Angussquerschnitte müssen vergrößert werden
- Halogenierte FR-Typen bilden bei Verarbeitungstemperaturen korrosive Chlorwasserstoff- oder Bromwasserstoffgase — der Werkzeugstahl muss korrosionsbeständig sein
- Die Neigung zu Verbrennungsstellen ist bei FR-Typen höher — die Entlüftung ist entscheidend
Wir haben CHIMEI PA-758A ausgewählt, ein halogenfreies FR-ABS, das V-0 bei 1,5 mm erreicht und eine höhere Schmelzefließfähigkeit als halogenierte Alternativen aufweist. Die UL Yellow Card wurde vor Auftragserteilung mit dem Kunden bestätigt.
Für den Stahl verwendeten wir 718H (P20-äquivalent, vorgehärtet auf 33 HRC) mit verchromten Angusseinsätzen, um vor der leichten Korrosion durch die Ausgasung der FR-Additive zu schützen.
Textur und Entformungsschrägen
Der Kunde gab eine VDI-27-Textur gemäß den Oberflächenstandards für die Oberseite vor — eine mittlere Narbung, die mindestens 2,5° Entformungsschräge erfordert, um sauber zu entformen. Unser DFM-Review der Kundenkonstruktion ergab an den texturierten Flächen eine Entformungsschräge von 1,5° — nicht ausreichend.
Wir erstellten einen DFM-Bericht mit der Empfehlung, die Entformungsschräge an 4 Flächen zu erhöhen. Der Kunde überarbeitete seine Konstruktionsdaten innerhalb von 3 Tagen und vermied damit dauerhafte Schleifspuren an jedem Teil — einen Spritzgussfehler, der durch Abreißen der Textur beim Auswerfen entsteht.
Angussbalance für das 4-Kavitäten-Werkzeug
Bei 4 Kavitäten in einem 2×2-Layout ist eine gleichmäßige Füllung aller 4 Kavitäten entscheidend für konstantes Teilegewicht und konstante Maße. Wir konstruierten einen Kaltkanalverteiler im H-Muster (natürlich balanciert, gleiche Fließweglänge zu jedem Anguss) und legten die Verteilerkanäle mit 6 mm Durchmesser aus — ein Standardkompromiss zwischen Fülldruck und Materialeffizienz.
Finales Angusssystem: 4 Tunnelangüsse mit Ø1,6 mm, platziert auf der unteren Innenfläche des Gehäuses, wo die Angussabzeichnung verborgen bleibt, wenn der Hub auf einer Fläche steht.
Werkzeugdetails
| Parameter | Detail |
|---|---|
| Werkzeugtyp | 4-Kavitäten-Kaltkanal, Tunnelanguss |
| Werkzeugrahmen | LKM, 560 × 560 mm |
| Stahl | 718H vorgehärtet, 33 HRC |
| Angusseinsätze | Verchromter Ø1,6-mm-Tunnelanguss |
| Verteiler | H-Muster, 6 mm Durchmesser |
| Kühlung | 8-mm-Wasserkanäle, 20 mm von der Kavitätenoberfläche |
| Auswerfung | 12× Ø4-mm-Auswerferstifte pro Kavität (am Bodenflansch, außerhalb der Sichtflächen) |
| Textur | VDI 27 matt auf der Oberseite; SPI B1 auf den Seitenflächen |
| Werkzeuggewicht | 1.350 kg |
Zykluszeitoptimierung
Zur Erreichung der Zykluszeit unter 30 Sekunden waren drei Phasen zu optimieren:
| Phase | Zeit | Optimierung |
|---|---|---|
| Einspritzen | 1,8 s | Beheizter Zylinder, optimierter Angussdurchmesser |
| Nachdruck / Halten | 4,5 s | Mindestzeit, um Einfallstellen an den Bossen zu vermeiden |
| Kühlen | 18,0 s | 8-mm-Kühlkanäle bei 20 mm Abstand; Werkzeugtemperatur 30 °C |
| Auswerfen / Öffnen-Schließen | 3,5 s | Schneller Auswerferhub, servogesteuerte Presse |
| Gesamtzyklus | 27,8 s | ✅ Unter dem Ziel von 30 s |
Ergebnisse
| Kennzahl | Ziel | Erreicht |
|---|---|---|
| Zykluszeit | <30 s | 27,8 s |
| UL 94 V-0 | Erforderlich | ✅ Bestätigt (PA-758A, UL Yellow Card) |
| Optikausschuss (Klasse A) | <0,5 % | 0,22 % |
| Kavitätenbalance (Gewichtsabweichung) | <2 % | 0,8 % |
| T1-Lieferzeit | 25 Tage | 22 Tage |
| Farbabstimmung auf RAL 9003 | ΔE < 1,5 | ΔE = 0,9 |
| Jahreskapazität (4 Kavitäten) | mindestens 1,2 Mio. | 10,3 Mio. (4-fache Sicherheitsmarge) |
Das Werkzeug ging in Woche 8 nach Projektstart in die Serienfertigung. Das Gehäuse bestand die UL-Zertifizierung im ersten Anlauf. Das Produkt des Kunden wurde termingerecht eingeführt.
Diese Fallstudie zeigt die Serienfertigungskompetenz von JBRplas für Gehäuse der Unterhaltungselektronik — von der Auswahl flammhemmender Materialien und der UL-Konformität über Klasse-A-Sichtflächen und balancierte Mehrkavitäten-Werkzeuge bis zu anspruchsvollen Zykluszeitzielen.