Projektübersicht
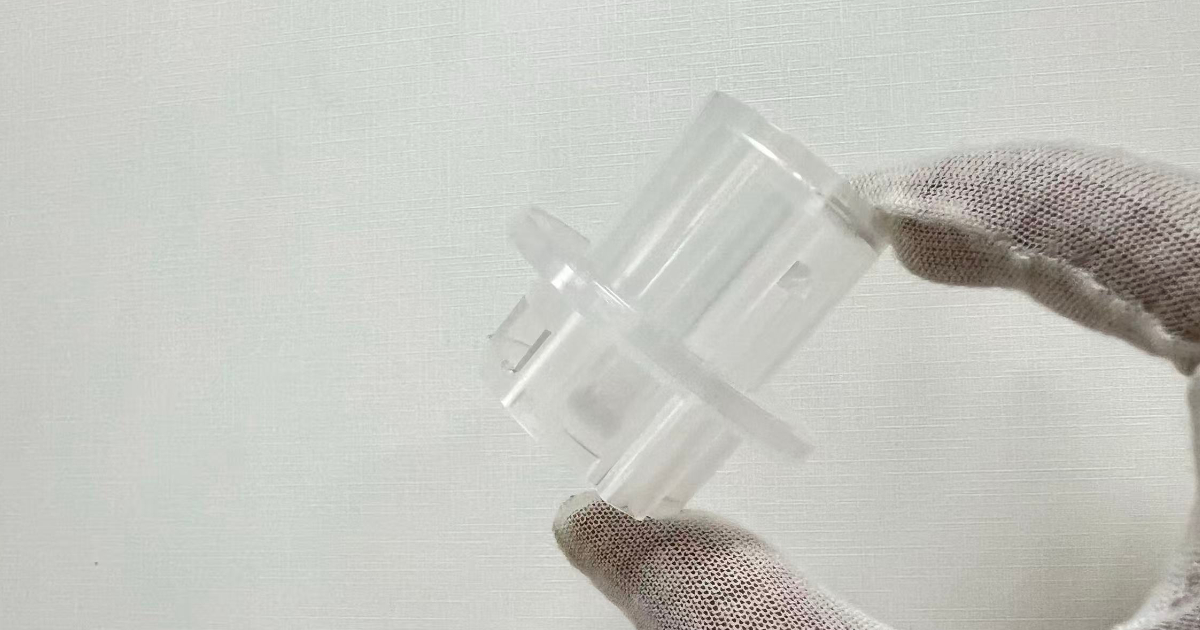
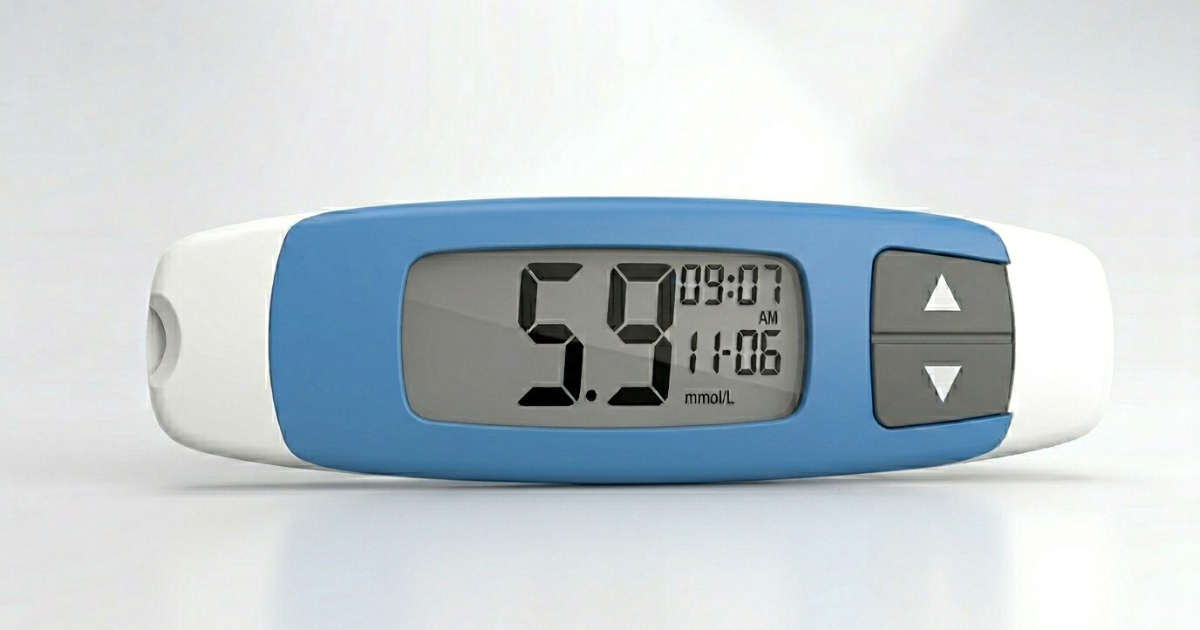
Ein Diagnostikunternehmen, das ein Blutzucker-Messsystem der nächsten Generation entwickelte, benötigte ein Serienwerkzeug für das Messgerätgehäuse — ein zweiteiliges Handgehäuse aus einer Frontschale (Displayfenster, Tastenöffnungen, Teststreifenschlitz) und einer Rückschale (Batteriefach, Öffnung für den Datenport). Das Gerät ist ein rezeptfrei erhältliches Medizinprodukt der Klasse II, das eine FDA-510(k)-Zulassung erfordert; das Kunststoffgehäuse und seine Fertigungsdokumentation mussten daher die regulatorische Einreichung unterstützen.
Das Gehäuse wird täglich von Patienten mit unterschiedlicher Geschicklichkeit gehandhabt, muss regelmäßiger Reinigung mit 70-%-Isopropanol-Tüchern standhalten und einen präzisen Teststreifenschlitz enthalten, der den Streifen zuverlässig zu den elektrischen Kontakten führt — ein Merkmal, bei dem 0,05 mm Maßdrift über eine erfolgreiche Messung oder einen Streifenfehler entscheiden können.
Herausforderung: Die Öffnung des Teststreifenschlitzes maß 6,10 × 2,50 mm bei einer Toleranz von ±0,03 mm auf der Breite — ein an der Trennebene eingeformtes Merkmal, das nach dem Spritzgießen nicht nachbearbeitet werden konnte, ohne die Kosmetikoberfläche zu beeinträchtigen. Diese Wiederholgenauigkeit über die Serienproduktion erforderte Präzisions-Schleifeinsätze, ausgewogene Kühlung und fixierte Prozessparameter.
Teilespezifikationen
| Parameter | Frontschale | Rückschale |
|---|---|---|
| Abmessungen | 92 × 48 × 8 mm | 92 × 48 × 6 mm |
| Wandstärke | 1,8 mm nominal | 1,8 mm nominal |
| Material | ABS, medizinische Qualität, USP Class VI | ABS, medizinische Qualität, USP Class VI |
| Außenoberfläche | SPI B1 halbglänzend gemäß Oberflächennormen | SPI B1 halbglänzend |
| Kosmetikstandard | Class A auf allen Außenflächen | Class A auf der Außenfläche |
| Teststreifenschlitz | 6,10 × 2,50 mm, ±0,03 mm Breite | — |
| Displayfensteröffnung | 38 × 32 mm, mit 0,5 mm Vertiefung für das Einkleben der Linse | — |
| Tastenöffnungen | 2× Ø8 mm ±0,08 mm Position | — |
| Batteriefach | — | 2× AAA, mit Schnappverschluss für den Deckel |
| Desinfektionsmittelbeständigkeit | IPA 70 %, tägliches Abwischen | IPA 70 % |
| Jahresvolumen | 220.000 Messgeräte (440.000 Teile) | — |
Technischer Ansatz
Werkstoffauswahl in Medizinqualität
Der Kunde erwog zunächst Standard-ABS für das Gehäuse. Unsere Werkstoffprüfung ergab zwei Probleme:
- Standard-ABS ist nicht USP Class VI zertifiziert. Das Messgerätgehäuse ist zwar kein Implantat und kein fluidführendes Bauteil, doch die Regulatory-Affairs-Abteilung des Kunden verlangte für ihre 510(k)-Einreichung, dass alle patientenberührenden Oberflächen USP Class VI entsprechen.
- Standard-ABS ist gegen wiederholte IPA-70-%-Belastung nur begrenzt beständig. Über Monate täglicher Desinfektion kann Standard-ABS Oberflächenmikrorisse entwickeln (ESC — Umgebungsspannungsrissbildung), die das Aussehen beeinträchtigen und Spalten für Kontamination schaffen.
Wir empfahlen LG Chem LUMAX HF-5301W ABS in Medizinqualität — eine USP-Class-VI-zertifizierte Type mit verbesserter Chemikalienbeständigkeit gegen alkoholische Desinfektionsmittel. Die UL Yellow Card und das USP-Class-VI-Zertifikat des Materials wurden dem Kunden zur Aufnahme in seine 510(k)-Design History File übergeben.
Präzision des Teststreifenschlitzes
Der Teststreifenschlitz ist das maßlich kritischste Merkmal am Teil. Blutzucker-Teststreifen sind typisch 5,5–6,0 mm breit und 0,5–0,7 mm dick. Der Schlitz muss den Streifen gleichmäßig in den internen Steckverbinder führen und gleichzeitig eine Einführung unter falschen Winkeln verhindern, die die Kontakte beschädigen könnte.
Der Schlitz wird von zwei präzisionsgeschliffenen S136-Einsatzblöcken gebildet — einer in der Kavität, einer im Kern —, die an der Trennebene aufeinandertreffen:
- Einsatzmaterial: S136 Edelstahl, gehärtet auf 50 HRC, drahterodiert auf ±0,002 mm
- Schlitzbreite: 6,10 mm ±0,03 mm (0,10 mm Spiel pro Seite bei 5,9 mm nominaler Streifenbreite)
- Einlaufschräge des Schlitzes: 20° ±1° an Ober- und Unterkante
- Schlitztiefe: 3,5 mm von der Außenfläche bis zum internen Steckverbinder
Die Einsätze werden paarweise präzisionsgeschliffen. Nach dem Schleifen wird jedes Einsatzpaar vor der Werkzeugmontage auf der KMG gemessen. In der Produktion werden 3 Teile pro Schicht auf der KMG auf Schlitzbreite gemessen. Eine Gut/Ausschuss-Prüfung mit Messdorn erfolgt bei jedem Schuss an der Maschine — 5-Sekunden-Prüfung, durchgeführt vom Bediener.
Displayfenster und Tastenausrichtung
Die Frontschale enthält ein klares Displayfenster (kundenseitig beschafft, in eine vertiefte Öffnung eingeklebt) und zwei Tastenöffnungen. Maßanforderungen:
- Displayfenstervertiefung: 38,20 × 32,20 mm ±0,08 mm — ausgelegt für einen 0,10 mm Klebespalt um den Linsenumfang
- Tastenöffnungspositionen: ±0,08 mm relativ zu den Displayfenster-Bezugspunkten — stellt sicher, dass die Tasten mit den Membranschaltern der darunterliegenden Leiterplatte fluchten
- Vertiefungstiefe: 0,50 mm ±0,03 mm — steuert den Abstand von Linse zu Display für optische Klarheit und verhindert, dass die Linse über die Gehäuseoberfläche vorsteht
ISO 13485 Qualität und Rückverfolgbarkeit
Als ISO 13485 zertifizierter Hersteller wandte JBRplas das vollständige Qualitätsprotokoll für Medizinprodukte auf dieses Programm an:
| Anforderung | Umsetzung |
|---|---|
| Chargenrückverfolgbarkeit | Laufkarte pro Produktionscharge; Harzchargennummer bis zum Fertigteil rückverfolgbar |
| Materialzertifizierung | USP-Class-VI-Zertifikat pro Harzcharge; CoA des Harzherstellers |
| Prozessvalidierung | IQ/OQ/PQ-Protokoll für das Serienwerkzeug; Parameter nach der Validierung fixiert |
| Erstmusterprüfung | Vollständiger Maßbericht — alle 34 Zeichnungsmaße gemessen und dokumentiert |
| Konformitätserklärung | Pro Lieferung, unterzeichnet vom Qualitätsleiter |
| Änderungskontrolle | Formale Änderungsmitteilung für jede Prozess- oder Materialänderung erforderlich |
| Aufbewahrung von Aufzeichnungen | Alle Qualitätsaufzeichnungen mindestens 10 Jahre gemäß ISO 13485 aufbewahrt |
Das Dokumentationspaket war so aufgebaut, dass es die 510(k)-Einreichung des Kunden unterstützte; jedes Dokument wurde mit Dokumentennummer, Revision und Datum referenziert, um die Rückverfolgbarkeit in der Design History File zu gewährleisten.
Werkzeugdetails
| Parameter | Frontschale | Rückschale |
|---|---|---|
| Werkzeugtyp | 2-fach Kaltkanal, Seitenanguss | 2-fach Kaltkanal, Seitenanguss |
| Werkzeuggestell | LKM, 450 × 400 mm | LKM, 450 × 400 mm |
| Stahl | S136, 50 HRC | S136, 50 HRC |
| Teststreifenschlitz-Einsätze | S136, 52 HRC, Drahterosion ±0,002 mm | N/A |
| Verteiler | H-förmig, 4 mm Durchmesser, natürlich balanciert | H-förmig, 4 mm Durchmesser |
| Anguss | Seitenanguss pro Kavität, 1,5 × 1,0 mm | Seitenanguss pro Kavität, 1,5 × 1,0 mm |
| Kühlung | 8 mm Kanäle, 18 mm von der Kavität | 8 mm Kanäle, 18 mm von der Kavität |
| Auswerfung | 6× Ø3 mm Auswerferstifte (auf der Innenfläche) | 6× Ø3 mm Auswerferstifte (auf der Innenfläche) |
| Oberfläche | SPI B1 auf der äußeren Kavitätsfläche | SPI B1 auf der äußeren Kavitätsfläche |
| Werkzeuggewicht | 820 kg | 780 kg |
S136 Edelstahl wurde für beide Werkzeuge spezifiziert. ABS in Medizinqualität ist nicht korrosiv, doch S136 liefert die beste Oberflächenkonsistenz über die Lebensdauer des Werkzeugs und schließt jedes Risiko einer Oberflächenoxidation aus, die die Kosmetikqualität eines patientenberührten Geräts beeinträchtigen könnte.
Ergebnisse
| Kennzahl | Ziel | Erreicht |
|---|---|---|
| Teststreifenschlitzbreite | 6,10 mm ±0,03 mm | Cpk = 1,61 |
| Displayfenstervertiefung | ±0,08 mm | ±0,04 mm |
| Tastenöffnungspositionen | ±0,08 mm | Alle innerhalb ±0,05 mm |
| Kosmetikausschuss (Class A) | <0,5 % | 0,28 % |
| T1-Lieferzeit | 25 Tage | 24 Tage |
| USP-Class-VI-Konformität | Erforderlich | Zertifiziert (LUMAX HF-5301W) |
| IPA-70-%-Beständigkeit (500 Zyklen) | Keine sichtbare Veränderung | Bestanden — kein ESC beobachtet |
| ISO-13485-Dokumentation | Vollständiges Paket | Geliefert und akzeptiert |
| Kavitäts-Gewichtsvariation | <1,5 % | 0,7 % |
Die Werkzeuge gingen 8 Wochen nach Projektstart in die Serienproduktion. Die 510(k)-Einreichung des Kunden wurde mit dem im Design History File enthaltenen Dokumentationspaket von JBRplas eingereicht. Die FDA-Zulassung wurde erteilt und das Produkt kommerziell eingeführt. JBRplas liefert weiterhin Serienmengen im Rahmen einer vierteljährlichen Prognosevereinbarung.
Diese Fallstudie zeigt die Präzisionsspritzgussfähigkeit von JBRplas für medizinische Heimdiagnostikgeräte — einschließlich der Präzision des Teststreifenschlitzes, der Werkstoffauswahl nach USP Class VI, der ISO-13485-Qualitätsdokumentation und der vollständigen Chargenrückverfolgbarkeit für FDA-Einreichungen.