Projektübersicht
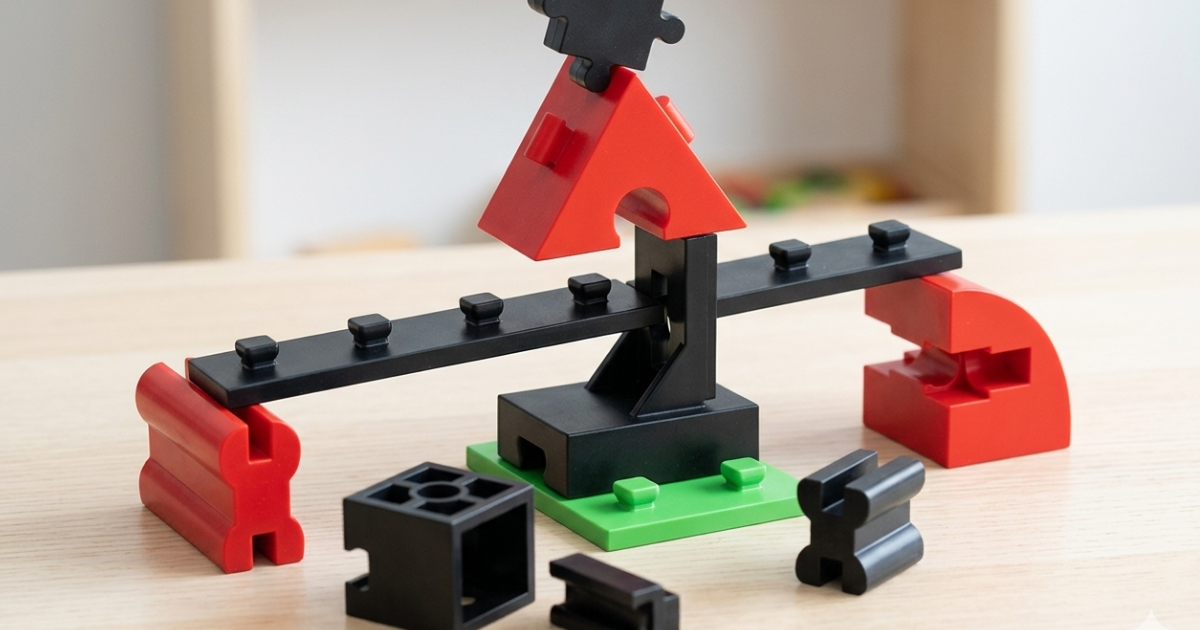
Ein Spielzeugunternehmen mit einer bedeutenden Unterhaltungslizenz benötigte einen Produktionspartner für ein neues Konstruktionsspielzeug-System — ineinandergreifende Steine, Platten und spezielle Verbindungselemente, kompatibel mit einem bestehenden Baukasten-Ökosystem. Das Projekt erforderte 4 verschiedene Werkzeuge, die 16 unterschiedliche Teilenummern produzieren, ein Gesamtjahresvolumen von über 50 Millionen Stück und Konformität mit den Spielzeugsicherheitsnormen der Märkte EU (EN71), USA (ASTM F963 / CPSIA) und Australien (AS/NZS 8124).
Herausforderung: Ineinandergreifende Konstruktionsspielzeuge verlangen die höchste Schnappverbindungs-Präzision der Spritzgussbranche. Die Haltekraft zwischen zwei Steinen — die Kraft, die zum Verbinden und Trennen zweier Elemente erforderlich ist — muss in einem engen Bereich liegen: fest genug, um eine gebaute Struktur zusammenzuhalten, leicht genug, damit ein Kind sie zusammenbauen und wieder trennen kann. Für dieses System lag das Ziel bei 12–18 N pro Verbindung, gleichbleibend über alle Teilekombinationen und erhalten über wiederholte Montagezyklen.
Teilespezifikationen
| Parameter | Standardstein (2×4) | Grundplatte (8×8) | Verbindungsstift | Spezialscharnier |
|---|---|---|---|---|
| Abmessungen | 31,8 × 15,8 × 9,6 mm | 63,6 × 63,6 × 3,2 mm | 15,8 × 6,4 mm | 31,8 × 15,8 × 12 mm |
| Wandstärke | 1,5 mm | 3,2 mm | 2,0 mm | 1,8 mm |
| Material | ABS, EN71/ASTM F963 | ABS, EN71/ASTM F963 | POM, EN71/ASTM F963 | ABS, EN71/ASTM F963 |
| Farbe | 8 Pantone-Farben | Pantone 427C (grau) | Pantone 426C (dunkelgrau) | 4 Pantone-Farben |
| Rastnoppen | 8× (4×2-Anordnung) | 64× (8×8-Anordnung) | N/A | 8× (4×2-Anordnung) |
| Haltekraft | 14 N ±4 N | 14 N ±4 N | Presssitz | 14 N ±4 N |
| Anforderung an scharfe Kanten | EN71-1 §4.7 gemäß Kontrolle von Formfehlern | EN71-1 §4.7 | EN71-1 §4.7 | EN71-1 §4.7 |
| Kleinteileanforderung | Übersteigt Zylinder | Übersteigt Zylinder | In den Stein eingelegt — kein eigenständiges Risiko | Übersteigt Zylinder |
| Jahresvolumen pro Farbe | 4–6 Millionen | 800.000 | 1,5 Millionen | 2–4 Millionen |
Technischer Ansatz
Steuerung der Haltekraft der Schnappverbindung
Die Schnappverbindung zwischen Konstruktionsspielzeug-Steinen hängt von vier Variablen ab, die alle gleichzeitig beherrscht werden müssen:
- Noppen-Außendurchmesser — der Außendurchmesser der männlichen Noppe auf der Steinoberseite (±0,005 mm)
- Aufnahmerohr-Innendurchmesser — der Innendurchmesser des Aufnahmerohrs auf der Steinunterseite (±0,005 mm)
- Noppenhöhe — die effektive Eingriffstiefe (±0,02 mm)
- Materialschwindung — die ABS-Schwindung liegt je nach Typ, Wandstärke und Prozessbedingungen bei 0,4–0,7 %
Ein Fehler von ±0,01 mm am Noppen-Außendurchmesser oder am Aufnahmerohr-Innendurchmesser erzeugt eine messbare Verschiebung der Haltekraft. Das ist Präzision auf Formplatten-Niveau und erfordert:
Stahlsorte: H13, gehärtet auf 52 ±1 HRC. P20 (28–34 HRC) würde durch Verschleiß an den noppen- und rohrformenden Flächen innerhalb der ersten 100.000 Schüsse aus der Spezifikation driften.
Bearbeitungstoleranz: Noppen und Aufnahmerohre werden auf den Formeinsätzen drahterodiert auf ±0,003 mm. Nach der Bearbeitung wird vor der Werkzeugmontage an 100 % aller Kavitätspositionen eine KMG-Verifikation durchgeführt.
Prozesskontrolle: Einspritzdruck, Massetemperatur und Kühlzeit sind je validiertem Prozessdatenblatt gesperrt. Die Variation eines dieser Parameter verschiebt die Schwindung und verändert die Haltekraft. Die Produktionsparameter werden Schuss für Schuss überwacht, mit Alarm bei Abweichung.
Schwindungskompensation: Die von Moldflow vorhergesagte Schwindung lag innerhalb von 0,05 % des tatsächlichen Werts — entscheidend, um die Abmessungen von Noppe und Aufnahmerohr bei T1 richtig zu treffen. Der Maßbericht des Erstmusters bestätigte, dass der Noppen-Außendurchmesser über alle 16 Kavitäten des Standardstein-Werkzeugs innerhalb von 0,003 mm des kompensierten Zielmaßes lag.
Kavitätenzahl und Produktionswirtschaftlichkeit
Bei über 50 Mio. Teilen pro Jahr bestimmen die Kavitätenentscheidungen direkt den Maschinenbedarf und die Stückkosten:
| Werkzeug | Kavitäten | Teile pro Zyklus | Jahresschüsse (pro Maschine) | Erforderliche Maschinen |
|---|---|---|---|---|
| Standardstein | 16 | 16 | 375.000 | 1 dediziert |
| Grundplatte | 4 | 4 | 250.000 | 1 dediziert |
| Verbindungsstift | 8 | 8 | 250.000 | 1 (geteilt) |
| Spezialscharnier | 8 | 8 | 500.000 | 1 dediziert |
Das Standardstein-Werkzeug läuft mit 16 Kavitäten bei einer Zykluszeit von 22 Sekunden auf einer 350-t-Maschine — 2.600 Teile pro Stunde, Produktion 24/5.
Farbmanagement über 8 Pantone-Farben
Lizenzierte Unterhaltungsmarken verlangen exakte Farbübereinstimmung mit den Markenstandards. Das Projekt erforderte 8 verschiedene Pantone-Farben über die Standardstein-Linie:
- Masterbatch-Entwicklung: Individuelles Masterbatch für jede Pantone-Farbe formuliert und gegen den Farbstandard-Chip des Lizenzgebers verifiziert
- ΔE-Toleranz: <1,5 pro Farbe, gemessen mit dem Spektralphotometer am Erstmuster und während der Produktion alle 5.000 Schüsse
- Materialwechsel: Vollständige Schneckenspülung + 50-Schuss-Konditionierlauf zwischen den Farbwechseln; Wechselzeit 45 Minuten
- Farbfreigabe-Workflow: Der Lizenzgeber hat die Farbmusterplatten für alle 8 Farben freigegeben, bevor der Produktionswerkzeugbau begann
Für alle Farben wurde dasselbe ABS-Basisharz (CHIMEI PA-757) verwendet, was gleichbleibende Schwindung, mechanische Eigenschaften und Schnappverbindungsverhalten unabhängig von der Farbe sicherstellt.
Konstruktion für Spielzeugsicherheitskonformität
Jedes Teil wurde in der DFM-Phase gegen die mechanischen Sicherheitsanforderungen von EN71-1 und ASTM F963 geprüft:
Scharfe Kanten (EN71-1 §4.7 / ASTM F963 §4.8):
- Alle Außenecken: Radius mindestens R0,3 mm
- Trennebenenmarkierung: <0,05 mm Grat zulässig; jeder Grat über 0,05 mm ist ein Risiko für scharfe Kanten
- Angussmarkierung: auf der Unterseite des Steins positioniert (beim normalen Spielen nicht zugängliche Fläche)
- Werkzeugspezifikation: Trennebene-Gratspalt <0,02 mm an allen Kavitätsflächen
Kleinteile (EN71-1 §5.1 / ASTM F963 §4.6):
- Standardsteine, Grundplatten und Scharniere überschreiten alle den Kleinteilezylinder (Ø31,7 mm × 57,1 mm)
- Verbindungsstifte liegen unter der Kleinteileschwelle, werden aber bereits in die Scharnierbaugruppen eingesetzt geliefert — sie können keine losgelösten Kleinteile werden
- Kein Teil für Kinder unter 3 Jahren näherte sich der Kleinteilegrenze
Chemische Materialkonformität:
- ABS: phthalatfrei, BPA-frei, Schwermetallgehalt <EN71-3-Grenzwerte (Drittlabor-Prüfbericht pro Farbe)
- POM: EN71-3-konform, Formaldehydemission <Migrationsgrenzwert (Drittlabor-Prüfbericht)
- Farbmasterbatch: schwermetallfreie Pigmente, durch Lieferantenzertifikat pro Charge bestätigt
- Vollständiges CPSIA-Konformitätsdokumentationspaket pro Lieferung
Werkzeugdetails
| Parameter | Standardstein | Grundplatte | Verbindungsstift | Spezialscharnier |
|---|---|---|---|---|
| Kavitäten | 16 | 4 | 8 | 8 |
| Formrahmen | LKM 700×600 | LKM 650×550 | LKM 500×400 | LKM 600×500 |
| Stahl | H13, 52 HRC | H13, 52 HRC | H13, 52 HRC | H13, 52 HRC |
| Angussverteilung | Heißkanal, 16 Düsen | Heißkanal, 4 Düsen | Kaltkanal, 8-fach | Kaltkanal, 8-fach |
| Angusstechnik | Nadelanguss Ø1,0 mm | Nadelanguss Ø1,2 mm | Tunnelanguss Ø0,8 mm | Nadelanguss Ø1,0 mm |
| Kühlung | Konformkühlung um die Noppen | Konformkühlung | Konventionell | Konventionell |
| Auswerfung | 4× Ø2 mm Stifte + Abstreiferplatte | Abstreiferplatte | 2× Ø1,5 mm Stifte | 4× Ø2 mm Stifte |
| Oberfläche | SPI B1 gemäß Oberflächennormen | SPI B1 | SPI B1 | SPI B1 |
| Werkzeuggewicht | 2.850 kg | 2.100 kg | 980 kg | 1.650 kg |
Die noppen- und rohrformenden Flächen werden zusätzlich auf SPI A3 poliert, um eine saubere Entformung und eine gleichbleibende Haltekraft sicherzustellen.
Ergebnisse
| Kennzahl | Ziel | Erreicht |
|---|---|---|
| Toleranz Noppen-Außendurchmesser | ±0,005 mm | Cpk = 1,61 (Mittel über 16 Kavitäten) |
| Toleranz Aufnahmerohr-Innendurchmesser | ±0,005 mm | Cpk = 1,54 |
| Haltekraft (Stein-zu-Stein) | 14 N ±4 N | 14,6 N Mittel, σ = 1,3 N |
| Haltekraft nach 50 Zyklen | >10 N | 12,8 N Mittel |
| Kavitäts-Gewichtsvariation (16-fach) | <1,5 % | 0,9 % |
| Farbabgleich ΔE (alle 8 Farben) | <1,5 | Mittel = 0,9, max = 1,3 |
| T1-Vorlaufzeit (Standardstein) | 30 Tage | 28 Tage |
| Mechanische Sicherheit EN71-1 | Bestanden | Bestanden (Drittlabor) |
| EN71-3 Elementmigration | Bestanden | Bestanden (alle 8 Farben) |
| ASTM F963 | Bestanden | Bestanden (Drittlabor) |
| CPSIA Blei/Phthalate | Konform | Konform |
Alle 4 Werkzeuge gingen innerhalb von 12 Wochen nach Projektstart in Produktion. Die Produktlinie startete termingerecht zur Q4-Handelssaison. Das Standardstein-Werkzeug hat in seinem ersten Jahr über 18 Millionen Teile produziert, ohne messbare Drift der Noppenabmessungen. Ein zweites Standardstein-Werkzeug wurde in Monat 10 bestellt, um die steigende SKU-Zahl zu stützen.
Diese Fallstudie zeigt die Fähigkeit von JBRplas zur hochpräzisen Hochvolumen-Produktion von Markenspielzeug-Komponenten — einschließlich Schnappverbindungstoleranzen im Mikrometerbereich, Farbmanagement für lizenzierte Unterhaltungsmarken und vollständiger Konstruktionskonformität nach EN71/ASTM F963/CPSIA.