Projektübersicht
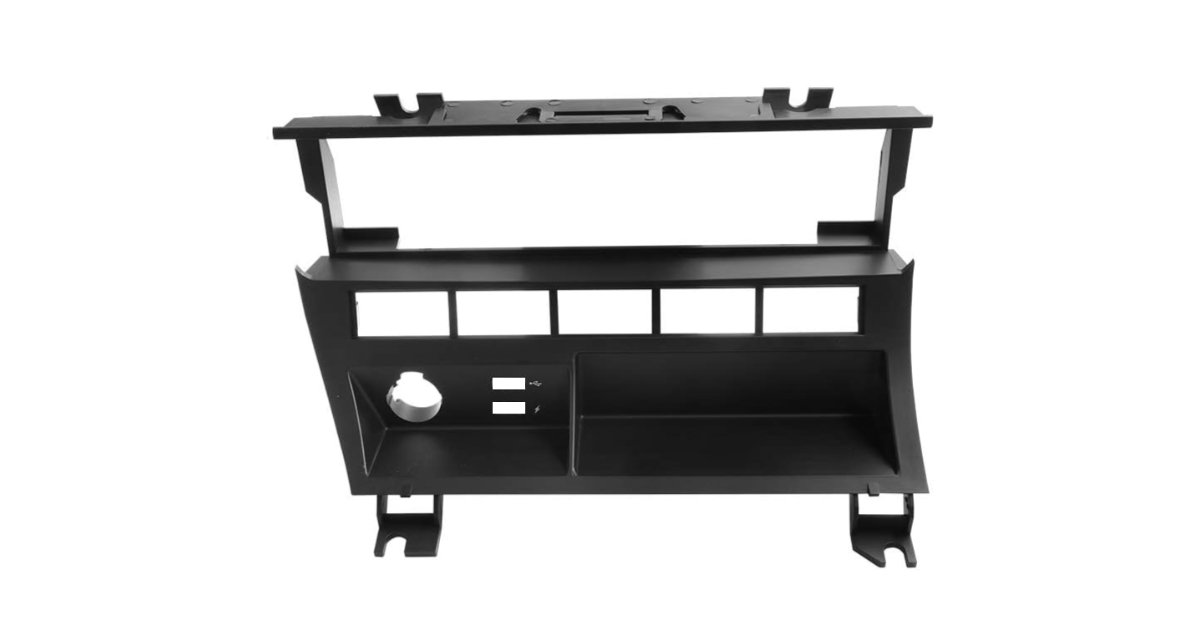
Ein europäischer Tier-1-Automobilzulieferer wandte sich an JBRplas mit der Anforderung eines Präzisionsspritzgusswerkzeugs für eine HVAC-Halterung — ein Strukturbauteil, das im Armaturenbrett montiert ist und das Luftverteilungskanalsystem trägt. Das Bauteil musste dauerhaften Temperaturen bis 110 °C unter dem Armaturenbrett standhalten, eine 30G-Vibrationsprüfung überstehen und die Dokumentationsanforderungen nach PPAP Level 3 erfüllen.
Herausforderung: Der vorherige Lieferant hatte das PPAP wegen nicht akzeptablem Verzug an der langen Flachseite des Bauteils nicht bestanden — eine ungestützte Spannweite von 180 mm, die sich nach dem Auswerfen um bis zu 1,2 mm verformte.
Bauteilspezifikationen
| Parameter | Spezifikation |
|---|---|
| Bauteilabmessungen | 185 × 94 × 38 mm |
| Nennwandstärke | 2,5 mm |
| Werkstoff | PA66-GF30 |
| Oberfläche | SPI B2 (nicht kosmetisch, Strukturbauteil) |
| Kritische Toleranzen | ±0,1 mm an 4 Positionen der Montagebohrungen |
| Betriebstemperatur | -40 °C bis +110 °C dauerhaft |
| Jahresvolumen | 280.000 Stück |
Lösungsansatz
Ursache des Verzugs
Unsere DFM-Analyse der Werkzeugdaten des vorherigen Lieferanten identifizierte zwei Ursachen:
Angusslage — ein einzelner Randanguss am einen Ende des 185 mm langen Bauteils erzeugte ein asymmetrisches Füllbild, was zu unterschiedlicher Faserorientierung im GF30-Werkstoff und ungleichmäßiger Schwindung über die lange Achse führte.
Kühlungsungleichgewicht — unzureichende Kühlung auf der Kernseite des Werkzeugs gegenüber der Kavitätsseite führte dazu, dass sich das Bauteil beim Auswerfen zur wärmeren Oberfläche hin wölbte.
Lösung: Zwei-Nadelverschluss-System + konturnahe Kühlung
Anguss: Wir konstruierten ein Heißkanalsystem mit zwei Nadelverschlüssen, die symmetrisch jeweils 60 mm von jedem Ende der langen Achse entfernt positioniert waren. Dies erzeugte ein ausgewogenes, spiegelsymmetrisches Füllbild, das die unterschiedliche Faserorientierung neutralisierte, die den früheren Verzug verursacht hatte.
Kühlung: Wir brachten konturnahe Kühlkanäle auf der Kernseite ein, die der 3D-Kontur des Bauteils folgen — für gleichmäßigen Kühlmittelkontakt über die gesamte Spannweite von 185 mm. Die Wassertemperatur auf der Kernseite wurde 5 °C niedriger eingestellt als auf der Kavitätsseite, um das verbleibende Kühlungsungleichgewicht aus der Geometrie des Formrahmens zu korrigieren.
Validierung: Die Moldflow-Simulation bestätigte das symmetrische Füllbild und prognostizierte einen Restverzug von 0,18 mm an der langen Fläche — innerhalb der Toleranz von 0,30 mm. Gemessener Verzug an den T1-Teilen: 0,14 mm.
Werkzeugdetails
| Parameter | Detail |
|---|---|
| Werkzeugtyp | 4-fach Heißkanalwerkzeug, Nadelverschluss |
| Formrahmen | LKM Standard, 500 × 450 mm |
| Kern-/Kavitätsstahl | H13, gehärtet auf 50±2 HRC |
| Angusssystem | Yudo Heißkanal, Nadelverschluss mit 4 Anspritzpunkten |
| Kühlung | konturnah am Kern, konventionell an der Kavität |
| Oberfläche | SPI B2, Kavitätsseite |
| Auswerfung | 8× Ø6 mm Auswerferstifte pro Kavität |
| Werkzeuggewicht | 1.850 kg |
Zeitplan
| Meilenstein | Dauer |
|---|---|
| DFM-Bericht erstellt | Tag 3 |
| Werkzeugkonstruktion abgeschlossen | Tag 12 |
| Kundenfreigabe der Konstruktion | Tag 15 |
| Stahl bestellt und erhalten | Tag 18 |
| Bearbeitung abgeschlossen | Tag 24 |
| T1-Bemusterung | Tag 28 |
| T1-Muster an Kunden versandt | Tag 29 |
| Kundenfreigabe T1 | Tag 38 |
| PPAP-Einreichung | Tag 45 |
| PPAP-Freigabe | Tag 52 |
Ergebnisse
| Kennzahl | Ziel | Erreicht |
|---|---|---|
| Verzug lange Fläche | ≤0,30 mm | 0,14 mm |
| Position Montagebohrungen | ±0,10 mm | ±0,06 mm |
| T1-Vorlaufzeit | 30 Tage | 28 Tage |
| PPAP Level 3 Freigabe | erforderlich | ✅ erreicht |
| Prozess-Cpk (kritische Maße) | ≥1,67 | 1,82 |
Das Programm ging 6 Wochen nach der PPAP-Freigabe in die Serienproduktion. Das Werkzeug hat seither über 420.000 Zyklen ohne Wartungseingriff produziert — über die planmäßige vorbeugende Wartung in Intervallen von 50.000 Schuss hinaus.
Diese Fallstudie zeigt die Fähigkeit von JBRplas, komplexe Verzugsprobleme an glasfaserverstärkten strukturellen Automobilbauteilen durch systematische DFM, validierte Moldflow-Simulation und präzisen Heißkanalwerkzeugbau zu lösen.